Dopisanie lub pominięcie kilku znaków w oznaczeniu stali może zmienić wymagania dla dostawy i dalszej obróbki. +N, +M i +AR opisują stan związany ze sposobem wytworzenia materiału. Z35 dotyczy dodatkowo kontrolowanej plastyczności w kierunku grubości. Te informacje trzeba czytać razem z gatunkiem, normą i postacią wyrobu. Nie tworzą one prostej skali jakości, w której dłuższy zapis zawsze oznacza lepszy zakup.
Oddziel gatunek od stanu dostawy i wymagań dodatkowych
W zapisie S355J2+N poszczególne części pełnią różne funkcje. S355 identyfikuje grupę konstrukcyjną i poziom granicy plastyczności, J2 wiąże się z wymaganiem energii łamania, a +N informuje o stanie dostawy. Liczba 355 nie oznacza tego samego minimum dla każdej grubości blachy. [14]
Przy wymaganiu właściwości na wskroś grubości potrzebne jest dodatkowe odniesienie do EN 10164 oraz klasy, na przykład Z35. W uporządkowanej specyfikacji można więc osobno zapisać „S355J2+N według EN 10025-2:2019” i „właściwości w kierunku grubości: EN 10164:2018, klasa Z35”. Taki układ pomaga odróżnić materiał podstawowy od wymagania dodatkowego. Nie jest pełnym zamówieniem: nadal trzeba określić wyrób, wymiary, tolerancje i dokumenty. [2]
| Symbol | Znaczenie w omawianej grupie stali | Czego sam nie potwierdza |
|---|---|---|
| +AR | Stan po konwencjonalnym walcowaniu na gorąco | Nie określa spawalności ani dopuszczalnej obróbki dla dowolnego gatunku |
| +N | Normalizowanie lub walcowanie normalizujące, zgodnie z normą wyrobu | Nie dowodzi, że gotowy wyrób koniecznie przeszedł osobny piec normalizujący |
| +M | Walcowanie termomechaniczne | Nie jest uniwersalną gwarancją spawania bez podgrzewania |
| Z35 | Klasa plastyczności w kierunku prostopadłym do powierzchni wyrobu | Nie oznacza granicy plastyczności, twardości ani wydłużenia A równego 35% |
Zestawienie objaśniające na podstawie definicji w podglądzie EN 10025-2:2019, materiałów SCI i Belgian Welding Institute [1,3,4]. Zakres dotyczy omawianych wyrobów konstrukcyjnych; symboli nie należy przenosić bez sprawdzenia do innych rodzin norm.
Co oznacza stan po walcowaniu +AR
As-rolled oznacza stan uzyskany po konwencjonalnym walcowaniu na gorąco i chłodzeniu. [3] To informacja technologiczna, a nie synonim materiału „bez kontroli”. Wyrób nadal musi spełniać wymagania właściwe dla zamówionego gatunku.
Nie ma podstaw, aby odrzucać +AR wyłącznie z powodu krótszego procesu technologicznego. Jeżeli projekt i specyfikacja dopuszczają ten stan, materiał może być właściwym wyborem. Z drugiej strony dostawa +AR nie zastępuje automatycznie zamówienia +N. Porównanie pojedynczych wyników wytrzymałości nie usuwa różnicy w zadeklarowanym stanie.
Praktyczny przykład: warsztat planuje po walcowaniu dodatkowe grzanie i kształtowanie. Powinien najpierw sprawdzić dopuszczalność tej operacji oraz wymagania po procesie, zamiast założyć, że każdą stal konstrukcyjną można potraktować identycznie. W opisie technologii potrzebne są warunki konkretnego materiału, a nie sama ogólna etykieta „stal czarna”.
Dwie drogi prowadzące do stanu +N
Normalizowanie obejmuje nagrzanie do stanu austenitycznego i późniejsze chłodzenie w powietrzu. Austenit jest fazą stali występującą w odpowiednim zakresie temperatur i składu. Walcowanie normalizujące wykorzystuje natomiast kontrolę końcowego odkształcenia podczas walcowania, aby otrzymać stan o wymaganych właściwościach odpowiadających normalizowaniu. Nie trzeba utożsamiać obu dróg z identyczną historią cieplną. [3]
W zapisie +N mieści się zatem więcej niż potoczne „wyżarzona w piecu”. To ważne dla zakupów i reklamacji: brak informacji o osobnym wygrzewaniu nie stanowi sam w sobie dowodu niezgodności. Jeśli zamawiający potrzebuje konkretnie obróbki w oddzielnym cyklu, powinien uzgodnić to przed zakupem i ustalić sposób potwierdzenia.
Rozdrobnienie ziarna jest jednym z narzędzi kształtowania właściwości, w tym odporności na kruche zachowanie. Nie należy jednak z samego +N wyprowadzać uniwersalnej wartości energii łamania ani gwarancji płaskości. Wymagania wytrzymałościowe, udarnościowe i geometryczne mają własne zapisy. [3]
Dlaczego stan +M wymaga uwagi przy dalszym grzaniu
W walcowaniu termomechanicznym odpowiednio steruje się odkształceniem i temperaturą, często również chłodzeniem. Uzyskany stan wynika z całej sekwencji procesu. Nie można przyjąć, że późniejsze dowolne wygrzewanie odtworzy właściwości materiału dostarczonego jako +M. Samo określenie „walcowanie kontrolowane” bywa zbyt ogólne, jeśli nie wiadomo, jaki stan faktycznie zadeklarowano. [1]
Dobrze pokazuje to konkretny przykład producenta. W karcie DI-MC 355 z czerwca 2023 r. Dillinger podaje, że kształtowanie na gorąco powyżej 580°C zmienia pierwotny stan i nie jest dopuszczone; ponowna obróbka cieplna nie odtwarza tych samych właściwości. To ograniczenie wskazanego produktu, nie uniwersalna temperatura dla wszystkich stali +M. Karta oddzielnie omawia spawanie, prostowanie i wyżarzanie odprężające. [5]
Z punktu widzenia wykonawcy pytanie powinno więc brzmieć: jaki cykl cieplny przewidziano dla danego wyrobu i czy producent go dopuszcza? Przy planowanym odprężaniu całego podzespołu trzeba uzgodnić temperaturę, czas i liczbę cykli. Miejscowe spawanie nie jest tym samym procesem co długie wygrzewanie całej blachy.
S355J2+N nie jest tym samym oznaczeniem co S355N
Podobny zapis może ukrywać odwołanie do innej części normy. S355J2+N należy rozpatrywać w ramach EN 10025-2, natomiast S355N i S355NL są gatunkami drobnoziarnistymi z EN 10025-3. S355M i S355ML należą do rodziny opisanej w EN 10025-4. Litera N lub M jest w tych ostatnich zapisach częścią oznaczenia gatunku. [3,6,7]
Nie należy tworzyć „odpowiednika” przez skreślenie J2 albo dopisanie plusa. Różnić mogą się wymagania dotyczące składu, energii łamania, grubości i technologii. Dwa wyroby osiągające podobną granicę plastyczności nie muszą spełniać tego samego zestawu warunków. Zamiana wymaga odniesienia do pełnej specyfikacji, a nie podobieństwa nazwy.
Istotna jest także postać wyrobu. Punkt 6.3 EN 10025-2:2019 dopuszcza, przy braku innych uzgodnień, +AR, +N lub +M dla wyrobów długich i taśmy walcowanej na gorąco. Dla blach z walcowni quarto wskazuje +AR lub +N. Dlatego twierdzenie „w EN 10025-2 zawsze są tylko +AR i +N” jest zbyt szerokie, podobnie jak założenie dowolności +M dla każdej blachy grubej. [1]
Czego dotyczy Z35
Właściwości blachy mogą zależeć od kierunku. Oś rozciągania próbki używanej do oceny właściwości Z przebiega prostopadle do powierzchni wyrobu. Mierzy się przewężenie, czyli względny ubytek pola przekroju próbki w miejscu zerwania. To inna wielkość niż wydłużenie A, które opisuje zmianę długości pomiarowej. [4]
Jeśli pole początkowe próbki oznaczymy S0, a najmniejsze pole po zerwaniu Su, przewężenie oblicza się jako Z = (S0 − Su)/S0 × 100%. Dla przykładowych, umownych pól 100 mm² i 60 mm² wynik wynosi 40%. Jest to objaśnienie definicji, a nie opis geometrii próbki wymaganej przez normę ani wynik laboratoryjny. [4]
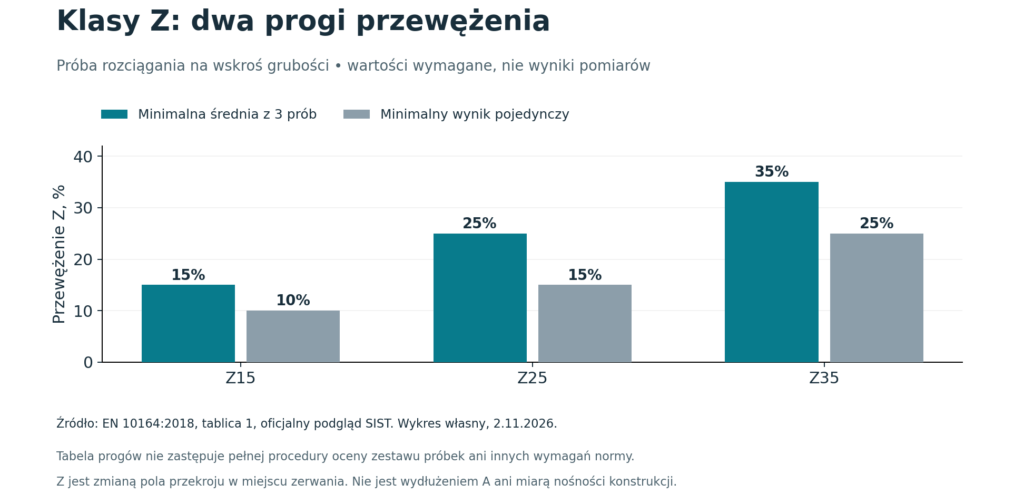
| Klasa | Minimalna średnia z trzech prób, % | Minimalny wynik pojedynczy, % |
|---|---|---|
| Z15 | 15 | 10 |
| Z25 | 25 | 15 |
| Z35 | 35 | 25 |
Wartości wymagane według tablicy 1 EN 10164:2018, zweryfikowane w oficjalnym podglądzie SIST [2]. Próba rozciągania w kierunku grubości w temperaturze pokojowej. To progi klasyfikacji, nie wartości typowe dowolnego gatunku. Sama tabela nie obejmuje całej procedury pobierania próbek, akceptacji i ponownych badań.
W przykładzie edukacyjnym zestaw 37%, 40% i 43% daje średnią 40% i przekracza oba pokazane progi Z35. Nie uprawnia to jeszcze do wystawienia świadectwa: trzeba potwierdzić prawidłowe pobranie próbek, reprezentatywność i pozostałe wymagania. W ocenie rzeczywistego zestawu liczy się także rozkład wyników. Objaśnienie Salzgitter zwraca uwagę na ograniczenia dotyczące liczby wyników poniżej wymaganej średniej oraz reguły ponownych badań. [8]
Dlaczego te właściwości są ważne przy spawaniu
Pękanie lamelarne może rozwijać się w materiale podstawowym pod spoiną, w przybliżeniu równolegle do powierzchni blachy. Sprzyjają mu odkształcenia od skurczu spoin działające na wskroś grubości, niekorzystny układ złącza i mała plastyczność materiału w tym kierunku. Wtrącenia niemetaliczne wydłużone podczas walcowania mogą zwiększać podatność. Nie należy utożsamiać tego mechanizmu z każdym pęknięciem w spoinie. [9]
Ryzyko trzeba oceniać na poziomie węzła. Istotne są kierunek wymuszonego odkształcenia, wielkość i rozmieszczenie spoin, grubość elementów oraz ograniczenie możliwości skurczu. Sama duża grubość nie daje kompletnej odpowiedzi, a dobre wyniki rozciągania w płaszczyźnie blachy nie zastępują oceny kierunku poprzecznego do jej powierzchni. [9]
Z35 ogranicza określoną podatność materiałową, lecz nie usuwa potrzeby właściwego projektowania i wykonania. Nie naprawi nieodpowiedniej geometrii ani wad technologicznych. Wybór wyższej klasy powinien wynikać z analizy zastosowania. Zamawianie Z35 dla wszystkich elementów bez rozróżnienia może niepotrzebnie ograniczyć dostępność materiału.
Z35 i badanie ultradźwiękowe nie są zamiennikami
Próba Z ocenia zdolność materiału do odkształcenia w konkretnym kierunku. Badanie ultradźwiękowe służy wykrywaniu i ocenie nieciągłości według przyjętej procedury. Wynik jednego badania nie jest automatycznie wynikiem drugiego. EN 10164 zawiera także wymagania dotyczące jakości wewnętrznej oraz sposoby wykazania ich spełnienia; sam zapis Z35 nie oznacza dowolnego zakresu UT każdej sztuki. [2]
Jeżeli projekt wymaga określonego badania UT, trzeba podać standard, klasę, zakres i wymagany zapis wyniku. Nie wystarczy dopisać w zamówieniu „materiał dobry wewnętrznie”. Podobnie brak widocznych rozwarstwień na krawędzi cięcia nie potwierdza klasy Z35. Odbiór powinien odnosić się do właściwych dokumentów i wyników.
Stan dostawy nie zastępuje technologii spawania
Stale termomechanicznie walcowane mogą korzystać z niższej zawartości składników stopowych przy zachowaniu wymaganego poziomu wytrzymałości. Nie znaczy to, że każde złącze można spawać bez podgrzewania. Ocena uwzględnia skład, grubość, wodór, energię liniową, warunki chłodzenia i wymagania złącza. Równoważnik węgla jest jednym z narzędzi, a nie kompletną instrukcją. [10,11]
Analogicznie Z35 nie potwierdza odporności na wszystkie rodzaje pękania spawalniczego. Stal może mieć odpowiednie przewężenie w kierunku grubości, a mimo tego wymagać kontroli wodoru lub ograniczeń cieplnych. W praktyce specyfikacja materiału i instrukcja spawania powinny być uzgodnione, lecz zachowują odrębne role.
Jak zapisać wymagania w zamówieniu
Przykład edukacyjny dla blachy o grubości 40 mm może zawierać: gatunek S355J2+N według EN 10025-2:2019; dodatkowo EN 10164:2018, klasa Z35; dokument kontroli 3.1 według EN 10204:2004. Taki zapis wymaga uzupełnienia o wymiary, tolerancje, ilość, wymagania badań i identyfikacji. Nie przesądza, że właśnie ten materiał jest właściwy dla dowolnego węzła.
Przed zakupem trzeba określić również operacje po dostawie: cięcie, gięcie, spawanie, prostowanie i ewentualną obróbkę cieplną. Jeśli stan dostawy jest istotny dla procesu, nie powinien pozostawać nieuzgodniony. Przy ofercie zamiennej warto poprosić o zestawienie różnic względem specyfikacji i potwierdzenie przydatności technologicznej.
Wydania norm trzeba sprawdzać osobno
W katalogu PKN sprawdzono PN-EN 10025-2:2019-11, PN-EN 10025-3:2019-11 oraz PN-EN 10025-4+A1:2023-05. Ostatni dokument wdraża EN 10025-4:2019+A1:2022 i zastępuje krajowe wydanie części 4 z 2019 r. Dla właściwości na wskroś grubości katalog wskazuje PN-EN 10164:2018-11. Różnica roku w numerze PN i EN nie musi oznaczać różnicy wymagań: może wynikać z daty wdrożenia. [6,7,12,13]
Publiczny opis wystarcza do potwierdzenia zakresu i oznaczenia wydania, ale nie zastępuje pełnej normy podczas sporządzania specyfikacji. W tym artykule definicje stanów dostawy i tablicę progów Z sprawdzono także w oficjalnych podglądach SIST. Starsze poradniki służą objaśnieniu procesów; ich tabeli dopuszczalnych wariantów nie należy bez sprawdzenia przenosić do obecnego zamówienia.
Najczęstsze pytania
Czy +N zawsze oznacza osobne normalizowanie w piecu? Nie. W omawianych normach obejmuje także walcowanie normalizujące. Wymaganie konkretnej drogi technologicznej należy uzgodnić. [3]
Czy Z35 oznacza 35% wydłużenia? Nie. Chodzi o przewężenie w próbie rozciągania na wskroś grubości, a 35% jest minimalną średnią dla klasy. [4]
Czy +M można zamienić na +N bez konsultacji? Nie należy tego zakładać. Trzeba sprawdzić normę, gatunek, wymagania projektu i dalszą technologię.
Czy dobra próba Charpy’ego potwierdza Z35? Nie. Obie próby badają inne cechy i mają inne kryteria oceny.
Źródła
- [1] SIST i CEN. SIST EN 10025-2:2019 — oficjalny podgląd. Zweryfikowano dostępne definicje, oznaczanie oraz punkt 6.3. Nie jest pełnym tekstem normy. Dostęp 2.11.2026.
- [2] SIST i CEN. SIST EN 10164:2018 — oficjalny podgląd. Tablica 1, oznaczanie oraz punkt 6.2. Podgląd nie obejmuje pełnej procedury badań. Dostęp 2.11.2026.
- [3] SCI i BCSA. Material selection and product specification. Objaśnienia procesów N i M. Wykorzystano opis technologii, nie brytyjskie reguły doboru projektowego. Dostęp 2.11.2026.
- [4] Belgian Welding Institute. Tensile tests in the thickness direction of steel plates. Znaczenie próby Z, przewężenia i klasy Z35. Dostęp 2.11.2026.
- [5] Dillinger. DI-MC 355 — Weldable fine grained structural steel thermomechanically rolled. Karta produktu, czerwiec 2023, część o kształtowaniu na gorąco i obróbce cieplnej. Dostęp do treści indeksowanej 2.11.2026.
- [6] PKN. PN-EN 10025-3:2019-11. Zakres i wydanie normy dla stali drobnoziarnistych po normalizowaniu lub walcowaniu normalizującym. Dostęp do opisu indeksowanego 2.11.2026.
- [7] PKN. PN-EN 10025-4+A1:2023-05. Wdrożenie EN 10025-4:2019+A1:2022 i zastąpienie wydania z 2019 r. Dostęp do opisu indeksowanego 2.11.2026.
- [8] Salzgitter Mannesmann Stahlhandel. Próba Z — właściwości stali w kierunku prostopadłym do powierzchni wyrobu. Objaśnienie zasad oceny zestawu próbek i ponownych badań, publikacja 26.07.2023. Dostęp 2.11.2026.
- [9] TWI. Defects — Lamellar tearing. Mechanizm i czynniki ryzyka pękania lamelarnego. Nie wykorzystano historycznych odesłań do norm oceny spoin. Dostęp 2.11.2026.
- [10] Dillinger. Help welding calculation. Wpływ składu i parametrów technologicznych na ocenę warunków spawania. Dostęp 2.11.2026.
- [11] TWI. How can I assess the weldability of a material. Wieloczynnikowa ocena spawalności i odrębne mechanizmy pękania. Dostęp 2.11.2026.
- [12] PKN. PN-EN 10025-2:2019-11. Rekord wydania polskiego i zakres normy. Dostęp do opisu indeksowanego 2.11.2026.
- [13] PKN. PN-EN 10164:2018-11 — wersja niemiecka. Potwierdzenie wdrożenia EN 10164:2018 i zastąpienia wcześniejszej normy. Dostęp do opisu indeksowanego 2.11.2026.
- [14] ArcelorMittal. Stale konstrukcyjne w gatunku S355. Powiązanie gatunku, grupy jakościowej i wymagań zależnych od grubości. Dostęp 2.11.2026.
Powiązane w serwisie
Pojęcia
Jak zacytować
Znaczenie oznaczeń +N, +M, +AR i Z35. Konstrukcje Stalowe, 2 listopada 2026. https://konstrukcjestalowe.co.pl/oznaczenia-stali-n-m-ar-z35/ (dostęp: 3 listopada 2026).