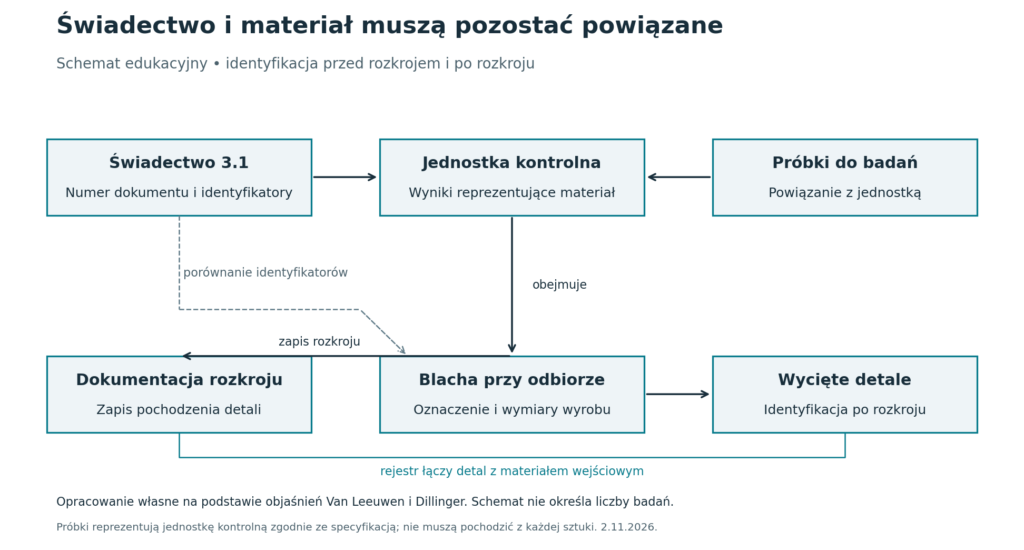
Świadectwo odbioru 3.1 jest użyteczne wtedy, gdy można powiązać je z konkretnym materiałem i poprawnie odczytać zakres potwierdzonych właściwości. Sam plik z tabelą wyników nie rozstrzyga, czy dostarczona stal odpowiada zamówieniu ani czy nadaje się do planowanego zastosowania. Sprawdzenie warto prowadzić w ustalonej kolejności: identyfikacja, specyfikacja, warunki badań, wyniki i zatwierdzenie dokumentu.
Co oznacza rodzaj 3.1
EN 10204:2004 opisuje rodzaje dokumentów kontroli wyrobów metalowych. W katalogu PKN jej polskim wdrożeniem jest PN-EN 10204:2006. To norma dokumentacyjna: nie określa składu chemicznego S355 ani wymaganej wytrzymałości każdego wyrobu. Te informacje pochodzą z właściwej normy materiałowej, specyfikacji oraz zamówienia. [1,2]
W dokumencie rodzaju 3.1 producent potwierdza zgodność dostawy z zamówieniem i podaje wyniki kontroli odbiorczej. Dokument zatwierdza upoważniony przedstawiciel kontroli producenta, niezależny od wydziału produkcyjnego. Niezależność nie oznacza tu obowiązkowo zewnętrznej jednostki certyfikującej. Określenie „atest hutniczy” jest popularne w obrocie, ale przy zakupie lepiej wskazać dokładny rodzaj dokumentu. [2]
| Rodzaj | Zakres informacji | Kto potwierdza dokument |
|---|---|---|
| 2.1 | Zgodność z zamówieniem, bez wyników badań | Producent |
| 2.2 | Zgodność i wyniki kontroli wewnętrznej, niepowiązanej obowiązkowo z dostarczaną partią | Producent |
| 3.1 | Zgodność i wyniki kontroli odbiorczej | Upoważniony przedstawiciel kontroli producenta niezależny od produkcji |
| 3.2 | Zgodność i wyniki kontroli odbiorczej | Przedstawiciel kontroli producenta oraz przedstawiciel odbiorcy albo inspektor wskazany w przepisach |
Skrót porównawczy na podstawie objaśnień producenta Dillinger do EN 10204:2004 [3]. Rodzaj dokumentu nie jest klasą jakości stali i sam nie ustala listy badań.
Kontrola odbiorcza nie oznacza zbadania każdej sztuki
Wyniki mogą pochodzić z badań wyrobu lub jednostki kontrolnej obejmującej dostarczony materiał. Jednostka kontrolna to zbiór wyrobów objęty określonym planem pobierania próbek i oceny. Jej wielkość oraz zakres badań wynikają z odpowiedniej specyfikacji i uzgodnień. Nie wolno zakładać, że dla każdej blachy wykonano osobną próbę rozciągania albo badanie ultradźwiękowe tylko dlatego, że otrzymała dokument 3.1. [2]
To ma znaczenie przy odbiorze: należy ustalić, jak wynik reprezentuje kupowany materiał. Wytop, partia obróbki cieplnej i jednostka kontrolna nie muszą być tym samym zbiorem. Wytop identyfikuje pochodzenie ciekłej stali, natomiast dalszy podział wyrobów może wynikać z walcowania, grubości lub obróbki. Dokumentacja producenta Dillinger rozróżnia numer wytopu, numer blachy i jednostkę kontrolną. [4]
Najpierw porównaj dokument z zamówieniem
Przed sprawdzaniem liczb odczytaj producenta, numer dokumentu, odniesienie do zamówienia, gatunek, stan dostawy i wymiary. Następnie sprawdź oznaczenia na materiale oraz dokument dostawy. Zgodny gatunek bez zgodnej identyfikacji nie wystarcza: świadectwo innej partii nie potwierdza właściwości elementu leżącego na magazynie.
W praktyce warto korzystać z krótkiej karty odbioru, w której każdemu wymaganiu zamówienia przypisuje się miejsce potwierdzenia. Przykładowo wymaganie Z35 powinno mieć własne potwierdzenie, a nie być wywnioskowane z wysokiej wartości energii łamania. Brak wpisu należy wyjaśnić z dostawcą, zamiast zastępować go domysłem.
Wykaz informacji w dokumentach kontroli wyrobów stalowych opisuje PN-EN 10168:2006, wdrażająca EN 10168:2004. Kody pomagają uporządkować treść, ale układ graficzny dokumentów producentów może się różnić. Publiczna legenda Dillinger rozdziela między innymi opis wyrobu, badania próbek, kontrole wyrobu i potwierdzenia. Należy czytać również legendę oraz załączniki, szczególnie gdy wynik zawiera skrót lub gwiazdkę. [4,5]
Przykładowy materiał do ćwiczenia
Poniższy przykład jest w całości edukacyjny. Numery i wyniki przyjęto wyłącznie do objaśnienia sposobu czytania. Nie pochodzą z badania, dostawy ani świadectwa wystawionego przez hutę. Nie tworzymy dokumentu nadającego się do odbioru materiału. Zakładamy zakup blachy S355J2+N o nominalnych wymiarach 20 × 2000 × 6000 mm, według EN 10025-2:2019, z dokumentem 3.1.
| Pole | Zapis ćwiczeniowy | Co sprawdza odbiorca |
|---|---|---|
| Oznaczenie dokumentu | DEMO 3.1 — nieważny do odbioru | W rzeczywistym dokumencie także producent i zatwierdzenie |
| Wytop i wyrób | DEMO W01 / DEMO B01 | Powiązanie z oznaczeniem materiału i dokumentami dostawy |
| Gatunek i stan | S355J2+N | Pełne oznaczenie zgodne z zamówieniem |
| Postać i grubość | Blacha, 20 mm | Właściwy zakres wymagań dla danego wyrobu |
| Dokument odniesienia | EN 10025-2:2019 | Wydanie przyjęte w zamówieniu i dodatkowe uzgodnienia |
Dane identyfikacyjne są fikcyjne i służą ćwiczeniu. Zakres PN-EN 10025-2:2019-11 oraz powiązanie z EN 10025-2:2019 potwierdzono w katalogu PKN [6].
Jak odczytać wyniki próby rozciągania
ReH oznacza górną granicę plastyczności materiału z wyraźnym zjawiskiem płynięcia. Rm to wytrzymałość na rozciąganie, powiązana z największą siłą osiągniętą w próbie i początkowym polem przekroju próbki. A oznacza wydłużenie po zerwaniu odniesione do początkowej długości pomiarowej. Nie jest odkształceniem dopuszczalnym konstrukcji. Dla porównania A trzeba znać między innymi długość pomiarową oraz kierunek pobrania próbki. [4,7]
W ćwiczeniu zakładamy próbę rozciągania według EN ISO 6892-1, w temperaturze 23°C, na próbce poprzecznej do kierunku walcowania. Dla A przyjmujemy proporcjonalną długość pomiarową L0 = 5,65√S0, gdzie S0 jest początkowym polem przekroju próbki. W rzeczywistym świadectwie należy sprawdzić wydanie metody wynikające z normy wyrobu i zamówienia.
| Parametr | Wynik fikcyjny | Wartość odniesienia | Odczyt ćwiczenia |
|---|---|---|---|
| ReH, MPa | 382 | Minimum 345 dla 20 mm | Powyżej minimum |
| Rm, MPa | 535 | 470–630 dla rozpatrywanego wyrobu | W podanym zakresie |
| A, % | 24 | Minimum 20 dla próbki poprzecznej i wskazanej bazy | Powyżej minimum |
Wyniki 382 MPa, 535 MPa i 24% są założeniami autora. Poziomy odniesienia dla S355J2, blachy 20 mm o szerokości co najmniej 600 mm, zestawiono z publicznych danych ArcelorMittal i Salzgitter [8,9]. Są to wymagania podane w dokumentacji producentów; nie zweryfikowano pełnych płatnych tablic normy. Ocena trzech parametrów nie stanowi pełnego odbioru.
Warto zauważyć, że przy grubości 20 mm poziom odniesienia dla granicy plastyczności wynosi 345 MPa. Liczba 355 w nazwie gatunku nie oznacza minimum 355 MPa dla każdej grubości. Z kolei wynik Rm trzeba porównać z oboma końcami przedziału: większa wytrzymałość nie zawsze oznacza zgodność, jeśli specyfikacja określa także górny limit. [8]
Energia łamania wymaga temperatury i opisu próbki
W próbie Charpy’ego mierzy się energię pochłoniętą przy złamaniu próbki uderzeniem wahadła. Wynik w dżulach zależy od temperatury, karbu, geometrii i orientacji próbki. Nie jest bezpośrednio odpornością na pękanie KIC ani dopuszczalną energią uderzenia w gotowy element. Metodę konwencjonalnego badania Charpy’ego opisuje ISO 148-1. [10]
Przyjmijmy fikcyjne wyniki 62 J, 66 J i 64 J w temperaturze −20°C, dla trzech próbek wzdłużnych z karbem V, o przekroju 10 × 10 mm, badanych według EN ISO 148-1. Średnia obliczona dla ćwiczenia wynosi 64 J. Poziom odniesienia J2 wynosi 27 J przy −20°C dla właściwych warunków badania. Ocena obejmuje także wyniki pojedyncze i zasady akceptacji, nie samą średnią. [8,9]
Nie można porównywać bez wyjaśnienia wyniku z próbki pomniejszonej z wymaganiem dla próbki pełnowymiarowej. Podobnie wynik uzyskany przy +20°C nie potwierdza automatycznie wymagania dla −20°C. Jeśli nie podano temperatury albo orientacji, potrzebne jest uzupełnienie danych, a nie wybór najkorzystniejszej interpretacji.
Skład chemiczny i równoważnik węgla
Odczytaj, czy skład pochodzi z analizy wytopowej, czy z analizy gotowego wyrobu. Zakresy oceny tych dwóch analiz nie muszą być identyczne. Sprawdź jednostkę, zwykle procent masowy, oraz znaczenie znaku „mniej niż”. Puste pole nie uprawnia do przyjęcia zawartości równej zeru. Przy porównaniu z zamówieniem trzeba uwzględnić wszystkie wymagane pierwiastki, a nie tylko węgiel. [11]
Równoważnik węgla CEV jest obliczanym wskaźnikiem wpływu składu na zachowanie stali podczas spawania. Jedna z powszechnie stosowanych postaci, IIW, ma zapis: CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15. Do wzoru wstawia się liczby wyrażające zawartości w procentach masowych. Inne równoważniki, takie jak CET lub Pcm, mają odmienne wzory i zakresy zastosowania. [12,13]
Dla fikcyjnego składu C = 0,15%, Mn = 1,35%, Cr = 0,08%, Mo = 0,02%, V = 0,01%, Ni = 0,10% i Cu = 0,15% obliczenie daje CEV około 0,414%. To przykład arytmetyczny, nie pełna analiza chemiczna S355J2 i nie potwierdzenie zgodności składu. Gdy wynik w świadectwie różni się nieznacznie od obliczenia z zaokrąglonych zawartości, warto poprosić o wyjaśnienie dokładności danych.
CEV sam nie ustala temperatury podgrzewania. Potrzebne są również dane o grubości, wodorze, energii liniowej, połączeniu i wymaganiach technologicznych. Kalkulator producenta Dillinger wprost ogranicza zakres swoich wyników: obliczenia pomocnicze nie zastępują kompletnej procedury spawania. [12]
Identyfikacja musi przetrwać cięcie
Po rozkroju pojedyncza blacha staje się wieloma detalami. Warto zawczasu określić, jak numer materiału zostanie przeniesiony na zapis rozkroju, oznaczenia detali i dokumentację produkcji. Metoda powinna odpowiadać wymaganiom wyrobu oraz organizacji zakładu. Zdjęcie napisu na blasze może być pomocniczym zapisem, lecz samo nie określa, które wycięte części z niej powstały.
Dillinger w objaśnieniu EN 10204 wskazuje, że pośrednik przekazuje oryginał lub kopię dokumentu z zachowaniem identyfikowalności; nie może dowolnie zmieniać jego treści. Praktycznym rozwiązaniem jest oddzielenie dokumentu producenta od własnego zestawienia dostawy. Dzięki temu podział ilości pozostaje czytelny, a wyniki badań nie wyglądają jak nowa deklaracja wystawiona przez magazyn. [3]
Co zrobić z brakami i niezgodnościami
Brak powiązania z materiałem, inny stan dostawy lub niewłaściwa grubość wymagają wyjaśnienia przed zwolnieniem materiału do procesu. Odbiorca powinien zapisać, czego brakuje, którego wymagania dotyczy problem i kto może zatwierdzić rozwiązanie. To praktyka organizacyjna: nie istnieje jeden uniwersalny formularz odpowiedni dla wszystkich zakładów.
Nie należy samodzielnie poprawiać gatunku w pliku PDF ani uznawać dodatkowej próby za automatyczne „podniesienie” materiału do innej jakości. Dillinger wyjaśnia, że późniejsze potwierdzenie dodatkowych właściwości wymaga udziału producenta i oceny, czy historia wytwarzania oraz pobranie próbek uzasadniają nową deklarację. Raport z laboratorium ma własną wartość, lecz nie staje się przez zmianę nagłówka świadectwem producenta 3.1. [14]
Również skan pieczęci nie rozstrzyga o autentyczności. W razie wątpliwości najlepiej skorzystać z oficjalnego kanału dostawcy lub producenta i przekazać numer dokumentu oraz identyfikatory wyrobu. Dokument elektroniczny nie jest z definicji gorszy od papierowego; istotne są pochodzenie, kompletność i właściwe zatwierdzenie. [3]
Najczęstsze pytania
Czy 3.1 oznacza badania zewnętrznego laboratorium? Nie. Kluczowa jest wymagana niezależność przedstawiciela kontroli od wydziału produkcyjnego, a nie obowiązkowo zewnętrzna instytucja. [2]
Czy dokument 3.2 oznacza lepszą stal? Nie. Zmienia sposób potwierdzenia dokumentu, a gatunek i wymagania materiałowe trzeba ustalić osobno. [3]
Czy świadectwo zastępuje dobór materiału? Nie. Potwierdzenie wymagań dostawy nie dowodzi jeszcze, że projektant dobrał właściwy gatunek, grubość lub klasę odporności na kruche pękanie.
Czy starsza data dokumentu oznacza nieważność? Sama data tego nie rozstrzyga. Trzeba sprawdzić powiązanie z materiałem, warunki przechowywania, późniejsze przetwarzanie i wymagania zamówienia.
Źródła
- [1] PKN. Katalog PN-EN 10204. Rekord PN-EN 10204:2006 wdrażający EN 10204:2004. Dostęp do opisu indeksowanego 2.11.2026.
- [2] Van Leeuwen. Inspection documents to EN 10204. Rodzaje dokumentów, zatwierdzanie i jednostka kontrolna. Dostęp 2.11.2026.
- [3] Dillinger. Prüfbescheinigungen nach EN 10204:2004. Informacja producenta, rewizja 1, październik 2018. Rodzaje dokumentów, kopie i przekazywanie elektroniczne. Dostęp 2.11.2026.
- [4] Dillinger. Kundeninformation zu Prüfbescheinigungen — Zeugnisrückseite. Legenda pól i skrótów, rewizja 15, styczeń 2015; odrębne identyfikatory wyrobu i wytopu. Dostęp 2.11.2026.
- [5] PKN. PN-EN 10168:2006. Publiczny opis wykazu informacji w dokumentach kontroli; wdrożenie EN 10168:2004. Dostęp do treści indeksowanej 2.11.2026.
- [6] PKN. PN-EN 10025-2:2019-11. Wydanie i zakres normy wyrobu, bez pełnego tekstu. Dostęp do opisu indeksowanego 2.11.2026.
- [7] ISO. ISO 6892-1:2019. Próba rozciągania w temperaturze pokojowej. Wydanie 3; potwierdzenie aktualności w 2025 r. Dostęp 2.11.2026.
- [8] ArcelorMittal. Stale konstrukcyjne w gatunku S355. Tabela właściwości mechanicznych zależnych od postaci i grubości. Dostęp 2.11.2026.
- [9] Salzgitter Flachstahl. Unlegierte Baustähle. Wymagania rozciągania i Charpy’ego, kierunki próbek oraz baza wydłużenia. Dostęp 2.11.2026.
- [10] ISO. ISO 148-1:2016. Metoda Charpy’ego; wydanie 3 potwierdzone w 2023 r. W katalogu wskazano przygotowywane zastąpienie. Dostęp 2.11.2026.
- [11] SIST i CEN. SIST EN 10025-2:2019 — oficjalny podgląd. Dostępny fragment, w tym punkt 7.2 dotyczący analiz chemicznych. Nie jest pełnym tekstem normy. Dostęp 2.11.2026.
- [12] Dillinger. Help welding calculation. Wzory równoważników i ograniczenia obliczeń pomocniczych. Dostęp 2.11.2026.
- [13] TWI. Carbon equivalent formulae in relation to hydrogen cracking. Znaczenie oraz różnice zakresów stosowania równoważników. Dostęp 2.11.2026.
- [14] Dillinger. Nachträgliche Bestätigung von Produkteigenschaften. Stanowisko producenta dotyczące późniejszego potwierdzania właściwości; rewizja 0, czerwiec 2009. Dostęp 2.11.2026.
Powiązane w serwisie
Pojęcia
Jak zacytować
Jak czytać świadectwo odbioru 3.1. Konstrukcje Stalowe, 1 listopada 2026. https://konstrukcjestalowe.co.pl/jak-czytac-swiadectwo-odbioru-3-1/ (dostęp: 3 listopada 2026).