Stal jest rodziną materiałów, a nie jednym materiałem o stałych właściwościach. Z tej samej podstawowej kombinacji żelaza i węgla można otrzymać podatną na tłoczenie blachę, sprężysty drut, odporny na zużycie element narzędzia albo część pracującą w wysokiej temperaturze. O wyniku decydują wspólnie skład chemiczny, mikrostruktura, historia wytwarzania i warunki użytkowania. Zrozumienie tych zależności pozwala czytać oznaczenia gatunków, porównywać oferty i dostrzegać ograniczenia pozornie prostych danych katalogowych.
Kompendium prowadzi od podstaw metalurgii do produkcji, doboru i obiegu materiału. Przykłady służą nauce: wybór stali do rzeczywistego wyrobu wymaga specyfikacji jego obciążeń, środowiska, technologii i właściwych wymagań branżowych.
Jak czytać dane i źródła
Odsyłacze w nawiasach kwadratowych prowadzą do bibliografii. Wymaganie normatywne oznacza warunek właściwej normy dla określonego wyrobu; dana producenta dotyczy opisanej oferty; wartość typowa nie jest gwarantowanym minimum; przybliżenie dydaktyczne objaśnia zjawisko. Przy normach sprawdzono publiczne katalogi i opisy wydawców, nie zakupiono ani nie zweryfikowano ich pełnych tekstów. Wyjątkiem w zakresie dostępu jest publicznie udostępniona definicja stali w bazie terminologicznej ISS. Liczbowe właściwości wyrobów zaczerpnięto z dostępnych kart producentów, a nie przedstawiono jako niezależnej transkrypcji aktualnych norm.
Udziały pierwiastków podano w procentach masowych, o ile nie zaznaczono inaczej. MPa oznacza megapaskal; 1 MPa = 1 N/mm². Rysunki są opracowaniami redakcji. Schematy mikrostruktur nie są mikrofotografiami i nie pokazują rzeczywistych rozmiarów ziaren ani udziałów faz.
1. Czym jest stal
1.1. Definicja i granice uproszczeń
W definicji EN 10020, udostępnionej w bazie terminologicznej serbskiego instytutu normalizacyjnego ISS, stal jest materiałem, w którym udział masowy żelaza przewyższa udział każdego innego pojedynczego pierwiastka, zawartość węgla jest zazwyczaj mniejsza niż 2%, a w skład wchodzą również inne pierwiastki. Zastrzeżenie „zazwyczaj” ma znaczenie: niektóre stale chromowe zawierają więcej węgla. Nie trzeba natomiast, by żelazo stanowiło więcej niż połowę masy każdego stopu mieszczącego się w tej definicji. [54]
Popularne określenie „stop żelaza z węglem” jest dobrym punktem wyjścia, ale nie wystarcza do klasyfikacji. Istnieją stale o bardzo małej zawartości węgla, a także stale zawierające znaczne ilości chromu, niklu lub manganu. Podział na stal niestopową, odporną na korozję i inne stale stopowe zależy od kryteriów klasyfikacyjnych, nie od potocznego przekonania, że stal niestopowa składa się wyłącznie z dwóch pierwiastków. Polska norma klasyfikacyjna to PN-EN 10020:2003, wdrażająca EN 10020:2000. [1, 54]
| Pojęcie | Co oznacza | Najważniejsze zastrzeżenie |
|---|---|---|
| Żelazo | Pierwiastek chemiczny Fe; w technice także materiał o wysokiej czystości żelaza. | Potoczne „żelazo” często oznacza wyrób stalowy, nie czysty pierwiastek. |
| Stal | Rodzina stopów na osnowie żelaza, zwykle zawierających mniej niż 2% mas. C. | Sam udział węgla nie opisuje wszystkich wyjątków i właściwości. |
| Staliwo | Stal przeznaczona na odlewy, którym kształt nadaje się przez krzepnięcie w formie. | Nie jest synonimem żeliwa. O jakości odlewu decydują m.in. krzepnięcie, wady i obróbka cieplna. |
| Żeliwo | Rodzina stopów odlewniczych Fe–C, zazwyczaj po stronie wyższych zawartości węgla, często z istotnym dodatkiem Si. | Węgiel może występować jako grafit lub węgliki. Żeliwo sferoidalne nie zachowuje się jak żeliwo szare z grafitem płatkowym. |
Źródła i podstawa: definicja [54], opis faz i stopów Fe–C [2, 3], badania staliw [11]. To porównanie terminologiczne, nie tabela dopuszczalnych składów gatunków.
Dlaczego w podręcznikach pojawia się również granica około 2,1% C? Wynika z maksymalnej rozpuszczalności węgla w austenicie w przybliżonym układzie żelazo–cementyt. Jest to punkt na wykresie fazowym, a nie uniwersalna prawna czy normowa granica wszystkich współczesnych stali. Nie należy utożsamiać wartości 2% z definicji klasyfikacyjnej z wartością około 2,14% na dydaktycznym wykresie. [3, 54]
1.2. Co daje stal jako materiał inżynierski
Stale umożliwiają łączenie nośności z możliwością kształtowania i łączenia elementów. Ta sama część może mieć twardą powierzchnię i bardziej ciągliwy rdzeń. W konstrukcji liczy się jednak nie tylko wytrzymałość: masa, sztywność, stateczność cienkich ścianek, korozja, zmęczenie i wykonanie połączeń mogą ograniczać projekt wcześniej niż osiągnięcie granicy plastyczności. Dobór materiału oznacza więc dopasowanie całego zestawu cech do funkcji, a nie wybór największej liczby w katalogu. [26, 29, 31]
2. Historia i rozwój hutnictwa
Historia stali nie ma jednej daty początku. Wczesne otrzymywanie żelaza, kontrolowanie nawęglenia i obróbka cieplna rozwijały się w wielu miejscach. Późniejsza rewolucja przemysłowa polegała przede wszystkim na wzroście skali, powtarzalności i kontroli procesu. Z czasem doświadczenie hutnika uzupełniły pomiary temperatury, analizy składu i metalografia, czyli badanie struktury metali. [2, 8]
| Okres lub data | Etap | Znaczenie |
|---|---|---|
| 1709 | Abraham Darby zastosował koks do wytopu żelaza w Coalbrookdale. [4] | Ważny etap rozwoju produkcji surówki i żeliwa; nie był to jeszcze współczesny proces stalowniczy. |
| Lata 40. XVIII w. | Eksperymenty Benjamina Huntsmana doprowadziły do rozwoju procesu tyglowego w Anglii. [5] | Przetapianie sprzyjało bardziej jednorodnemu materiałowi, potrzebnemu m.in. do precyzyjnych części i narzędzi. |
| 1856 | Henry Bessemer przedstawił proces przedmuchiwania ciekłej surówki powietrzem. [6] | Utlenianie składników wsadu dostarczało ciepła; otworzyło drogę do masowej produkcji stali. |
| Druga połowa XIX w. | Rozwój procesu martenowskiego z piecem regeneracyjnym; Science Museum dokumentuje wyroby z 1885 r. [7] | Przetapianie surówki i złomu oraz kontrola składu w kąpieli stalowej. |
| Początek XX w.; 1913 | Rozwój stali odpornych na korozję; ważnym etapem były prace Harry’ego Brearleya nad stalą chromową. [8] | Nowe zastosowania w wyposażeniu, aparaturze i przemyśle. Odkrycia nie należy przypisywać wyłącznie jednej osobie. |
| 27 listopada 1952 | Uruchomienie przemysłowej stalowni tlenowej LD w Linzu. [9] | Konwertor wykorzystujący tlen stał się podstawą jednej z głównych dróg produkcji. |
| Druga połowa XX w. i później | Rozwój hut elektrycznych, metalurgii pozapiecowej, odlewania ciągłego i sterowanego przetwarzania. [13, 15, 16] | Większa kontrola jakości, elastyczności wsadu i właściwości wyrobów. |
Znaczenie tych zmian wykraczało poza samą hutę. Dostępność powtarzalnych blach, szyn, prętów i kształtowników umożliwiała projektowanie większych konstrukcji oraz produkcję seryjną. Nowoczesne hutnictwo rozwijało się równocześnie z metodami badań: inżynier potrzebuje nie tylko materiału, lecz także wiarygodnej informacji, jak materiał zachowa się w przewidywanych warunkach. Dobrym historycznym przykładem jest rozwój badań zmęczeniowych w związku z uszkodzeniami osi kolejowych. [24]
3. Skład chemiczny i mikrostruktura
3.1. Od składu do właściwości
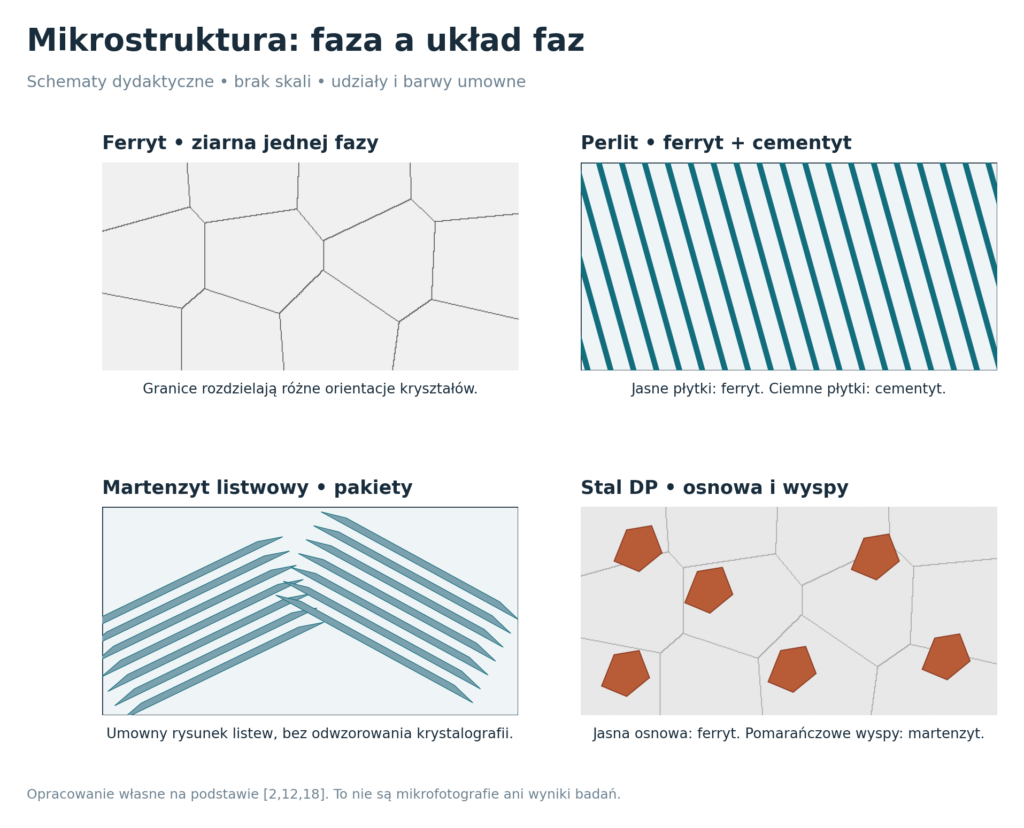
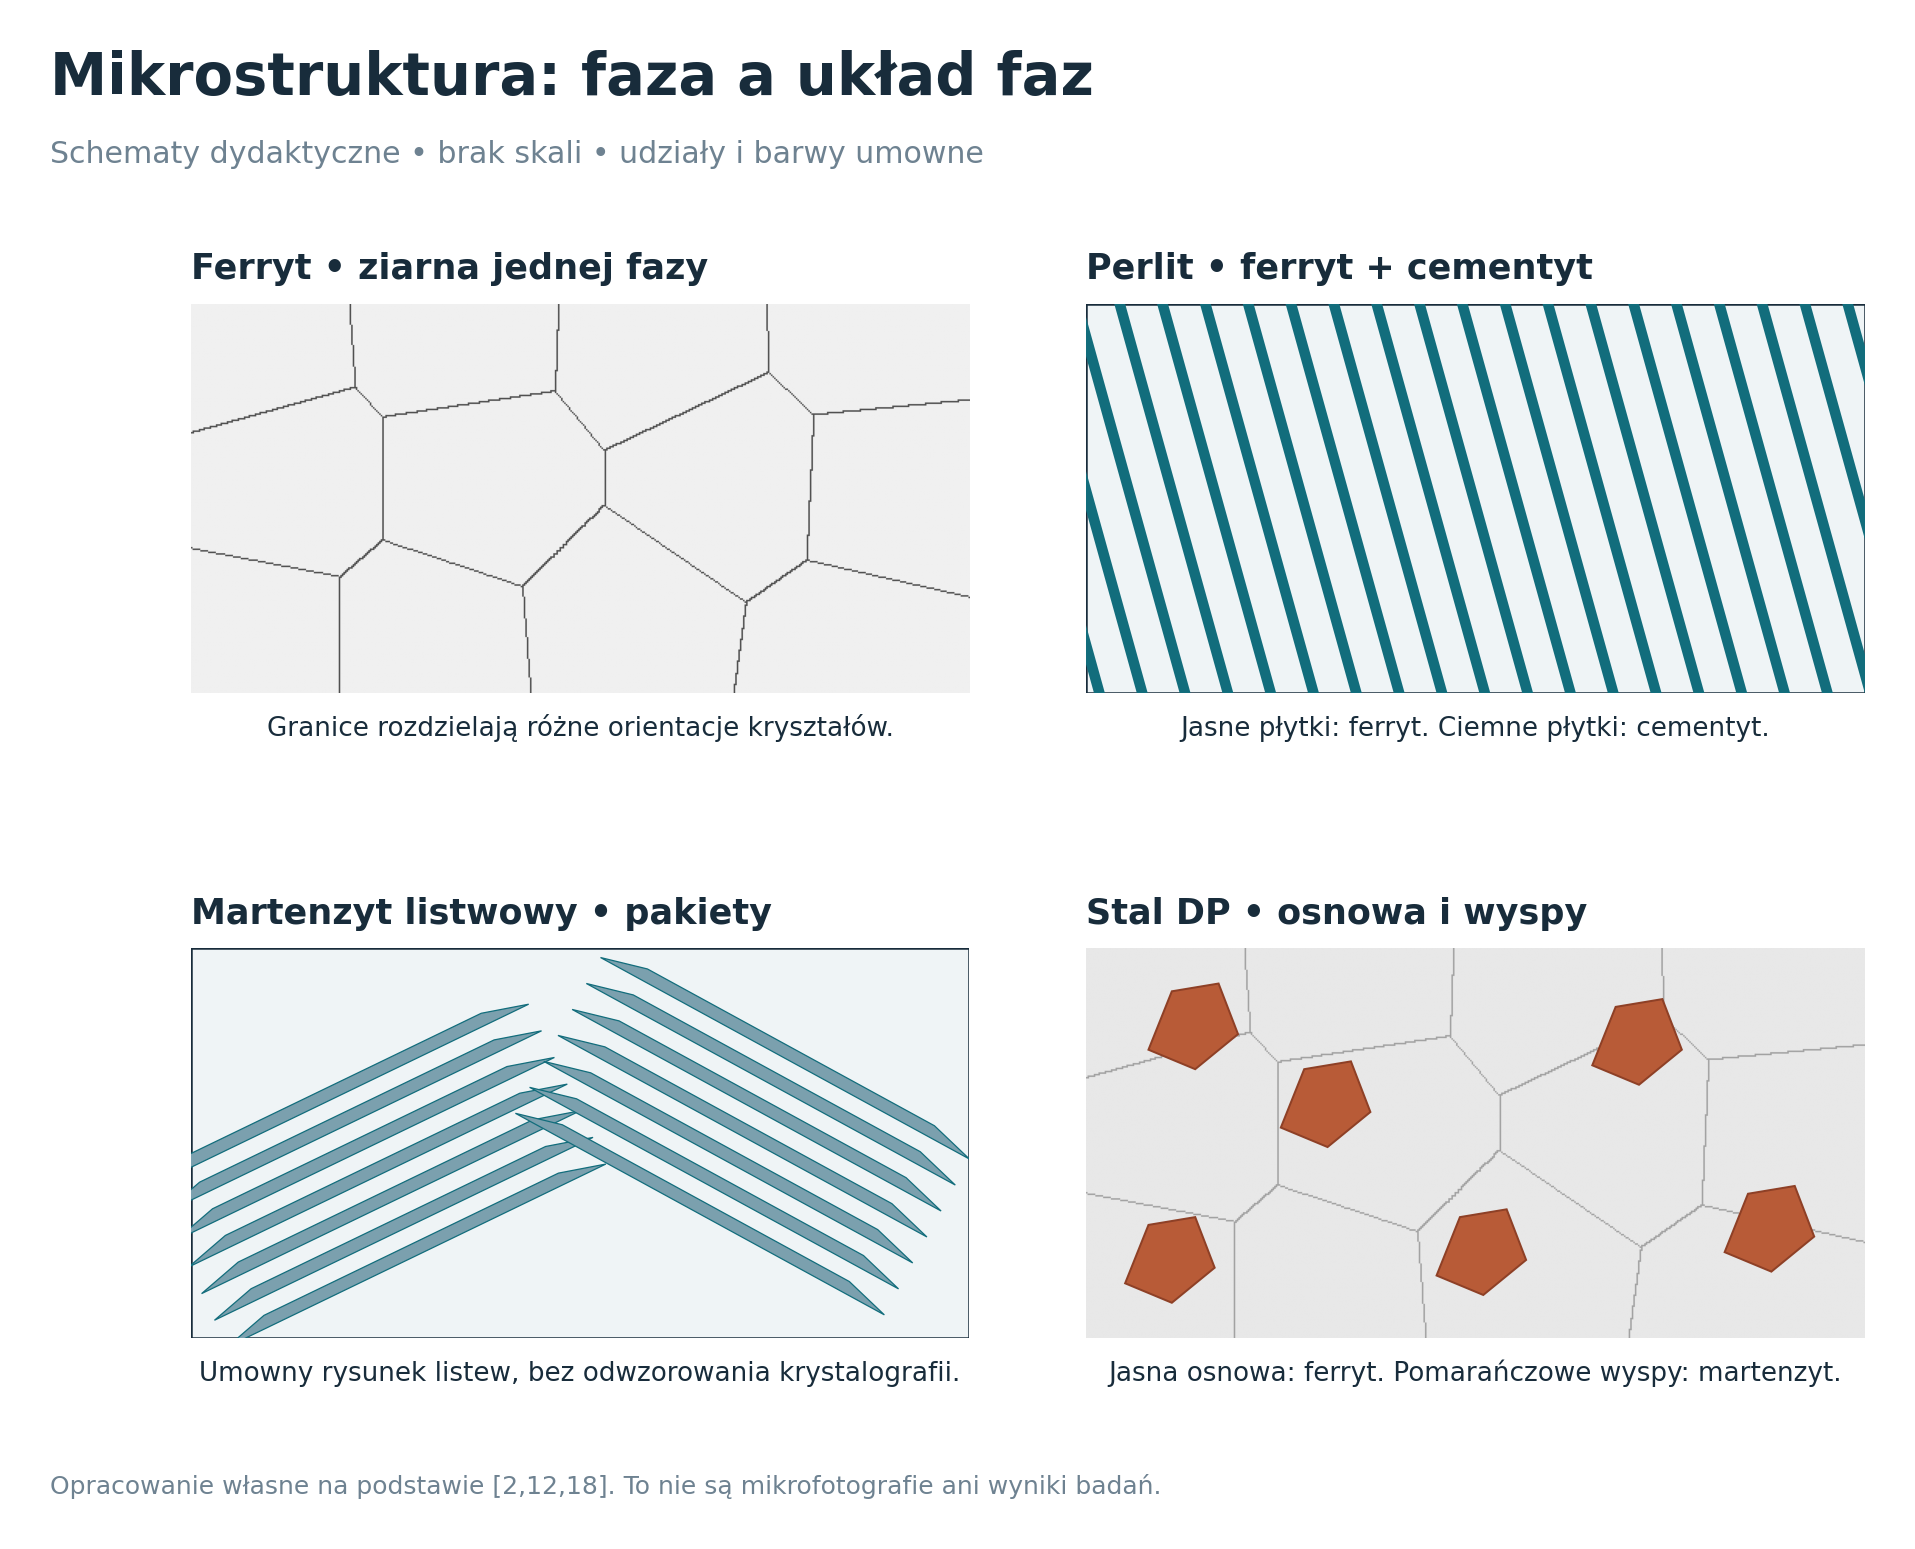
Mikrostruktura to budowa materiału obserwowana w odpowiedniej skali: ziarna, fazy, wydzielenia, wtrącenia i ich rozmieszczenie. Ziarno jest obszarem kryształu o określonej orientacji sieci atomowej. Faza to obszar materiału o określonej strukturze i własnościach termodynamicznych. Dwa wyroby o niemal identycznym składzie mogą różnić się właściwościami, jeśli jeden powoli chłodzono, a drugi hartowano lub silnie odkształcono. [2, 12]
Węgiel rozpuszcza się w żelazie międzywęzłowo, czyli zajmuje przestrzenie pomiędzy atomami sieci. Może też tworzyć węgliki. Zwiększanie jego zawartości często podnosi możliwą do uzyskania twardość po hartowaniu, lecz utrudnia spawanie i zmniejsza tolerancję niektórych mikrostruktur na pękanie. Nie działa jednak samodzielnie: znaczenie mają pozostałe dodatki, rozmiar ziarna i sposób chłodzenia. „Więcej węgla” nie oznacza automatycznie „lepsza stal”. [10, 12, 32]
| Pierwiastek | Typowe zadanie metalurgiczne | Warunek lub kompromis |
|---|---|---|
| C | Umocnienie; udział w przemianach i tworzeniu węglików. | Wpływ zależy od stanu; większa zawartość może utrudniać spawanie. |
| Mn | Wpływa na przemiany i hartowność; uczestniczy w odtlenianiu i wiązaniu siarki. | W stalach wysokostopowych zmienia także stabilność austenitu. |
| Si, Al | Odtlenianie; Si umacnia roztwór, Al może uczestniczyć w kontroli ziarna. | Produkty odtleniania trzeba kontrolować jako wtrącenia. |
| Cr | Odporność korozyjna i na utlenianie; wpływ na hartowność i węgliki. | Chrom związany w wydzieleniach nie zawsze chroni osnowę. |
| Ni | Stabilizacja austenitu; poprawa ciągliwości i odporności na kruche pękanie w wielu stalach. | Nie jest samodzielnym „gwarantem nierdzewności”. |
| Mo | Wpływ na hartowność i odpuszczanie; w nierdzewnych poprawa odporności na korozję miejscową. | Efekt zależy od całego składu i mikrostruktury. |
| V, Nb, Ti | Tworzenie węglików i azotków; sterowanie ziarnem i umocnienie wydzieleniowe. | Grube cząstki mogą szkodzić; mały dodatek wymaga właściwego procesu. |
| W, Co | Składniki niektórych stali narzędziowych, wspomagające właściwości w podwyższonej temperaturze. | W tworzy węgliki; rola Co jest inna — nie należy utożsamiać mechanizmów. |
| N | W części stali nierdzewnych umocnienie i stabilizacja austenitu. | W innych stalach może pogarszać właściwości; rola zależy od stanu związania. |
| S, P | Zwykle ograniczane; siarka bywa celowo wprowadzana dla skrawalności. | Korzyść technologiczna może oznaczać gorszą ciągliwość lub odporność korozyjną. |
Opracowanie na podstawie [10, 11, 15, 18, 19, 32]. Tabela nie podaje progów klasyfikacyjnych i nie zastępuje receptury gatunku; poszczególne pierwiastki oddziałują wspólnie.
Wtrącenia niemetaliczne to np. tlenki i siarczki obecne w metalowej osnowie. Nie należy utożsamiać ich z wszystkimi wydzieleniami: drobne, celowo otrzymane węgliki mogą umacniać stal, podczas gdy duże lub niekorzystnie ułożone wtrącenia stają się miejscami inicjacji pęknięć. „Czystość metalurgiczna” dotyczy zatem nie tylko całkowitej ilości obcych składników, ale również ich rodzaju, rozmiaru i rozmieszczenia. Badania staliw mikrostopowych pokazują, że samo dodanie Ti, Nb czy V nie gwarantuje poprawy udarności. [11, 15]
3.2. Mechanizmy umocnienia: co utrudnia ruch dyslokacji
Dyslokacje są liniowymi defektami sieci, których ruch umożliwia odkształcenie plastyczne. Atomy domieszek, inne dyslokacje, granice ziaren i drobne wydzielenia mogą utrudniać ten ruch. Mechanizmy umocnienia współdziałają; ich łączny wpływ trzeba oceniać dla określonej mikrostruktury. [66]
| Mechanizm | Istota | Konsekwencja dla technologii |
|---|---|---|
| Roztworowy | Rozpuszczone atomy oddziałują z dyslokacjami. | Liczy się zawartość w roztworze, nie tylko skład całkowity. [66] |
| Odkształceniowy | Więcej dyslokacji utrudnia ich dalszy ruch. | Zgniot zmienia także plastyczność i naprężenia własne. [59, 66] |
| Przez rozdrobnienie ziarna | Granice ograniczają przenoszenie odkształcenia. | Potrzebna jest kontrola nagrzewania i odkształcania. [66] |
| Wydzieleniowy | Drobne cząstki blokują lub utrudniają poślizg. | Ważne są rozmiar, rozstaw i stabilność cząstek, nie sama obecność Nb czy V. [11, 58] |
| Przemianowy | Przemiana tworzy strukturę o innej zdolności do odkształcania. | Hartowanie i odpuszczanie dobiera się jako powiązany cykl. [12, 58] |
Znana zależność Halla–Petcha wiąże wzrost granicy plastyczności z odwrotnością pierwiastka z rozmiaru ziarna. To model o określonym zakresie stosowalności, nie wzór pozwalający obliczyć wytrzymałość każdej stali z fotografii. W strukturach listwowych trzeba dodatkowo rozstrzygnąć, który wymiar i które granice rzeczywiście ograniczają odkształcenie. [66]
3.3. Najważniejsze składniki mikrostruktury
| Nazwa | Czym jest | Znaczenie praktyczne |
|---|---|---|
| Ferryt α | Roztwór stały o sieci regularnej przestrzennie centrowanej, BCC; mała rozpuszczalność C. | W stalach niskowęglowych zwykle stosunkowo miękka, ciągliwa osnowa. |
| Austenit γ | Roztwór stały o sieci regularnej ściennie centrowanej, FCC; mieści więcej C niż ferryt. | Faza wyjściowa wielu obróbek; dodatki stopowe mogą stabilizować ją w temperaturze pokojowej. |
| Cementyt Fe₃C | Węglik żelaza; odrębna, twarda i krucha faza. | Jego kształt i rozmieszczenie wpływają na twardość, zużycie i pękanie. |
| Perlit | Składnik złożony z ferrytu i cementytu, zwykle w układzie płytek. | Nie jest osobną fazą. Odstęp między płytkami wpływa na właściwości. |
| Bainit | Struktura zawierająca ferryt bainityczny oraz, zależnie od stali i procesu, węgliki lub austenit. | Nie jest po prostu „drobniejszym perlitem”; istnieją także odmiany bezwęglikowe. |
| Martenzyt | Produkt bezdyfuzyjnej przemiany austenitu; w stalach węglowych często przesycony węglem. | Może zapewniać dużą twardość; zwykle wymaga odpuszczania dla uzyskania użytecznej ciągliwości. |
Źródła: [2, 12, 18]. Opisy są jakościowe; miękkość, twardość i ciągliwość nie mają jednej wartości przypisanej do nazwy mikrostruktury.
3.4. Układ żelazo–węgiel i czas przemiany
Trzeba rozróżnić układ stabilny Fe–C z grafitem oraz układ metastabilny Fe–Fe₃C z cementytem. Metastabilność oznacza, że stan nie jest najtrwalszym termodynamicznie rozwiązaniem, ale może utrzymywać się bardzo długo. W analizie wielu stali praktyczne znaczenie ma cementyt; w wielu żeliwach kluczowy jest grafit. Wykres równowagi nie mówi sam, jak szybko materiał osiągnie dany stan. [2, 3]
W przyjętym tu dydaktycznym opisie układu Fe–Fe₃C przemiana eutektoidalna zachodzi przy około 0,76% mas. C i 727°C: austenit rozpada się na ferryt i cementyt. Przy odpowiednio powolnym chłodzeniu powstaje zwykle perlit. Maksymalna rozpuszczalność C w austenicie wynosi w tym opracowaniu około 2,14% mas. przy 1147°C; cementyt zawiera około 6,7% mas. C. Są to przybliżone wartości dla układu dwuskładnikowego, nie temperatury technologiczne dowolnej stali. [3]
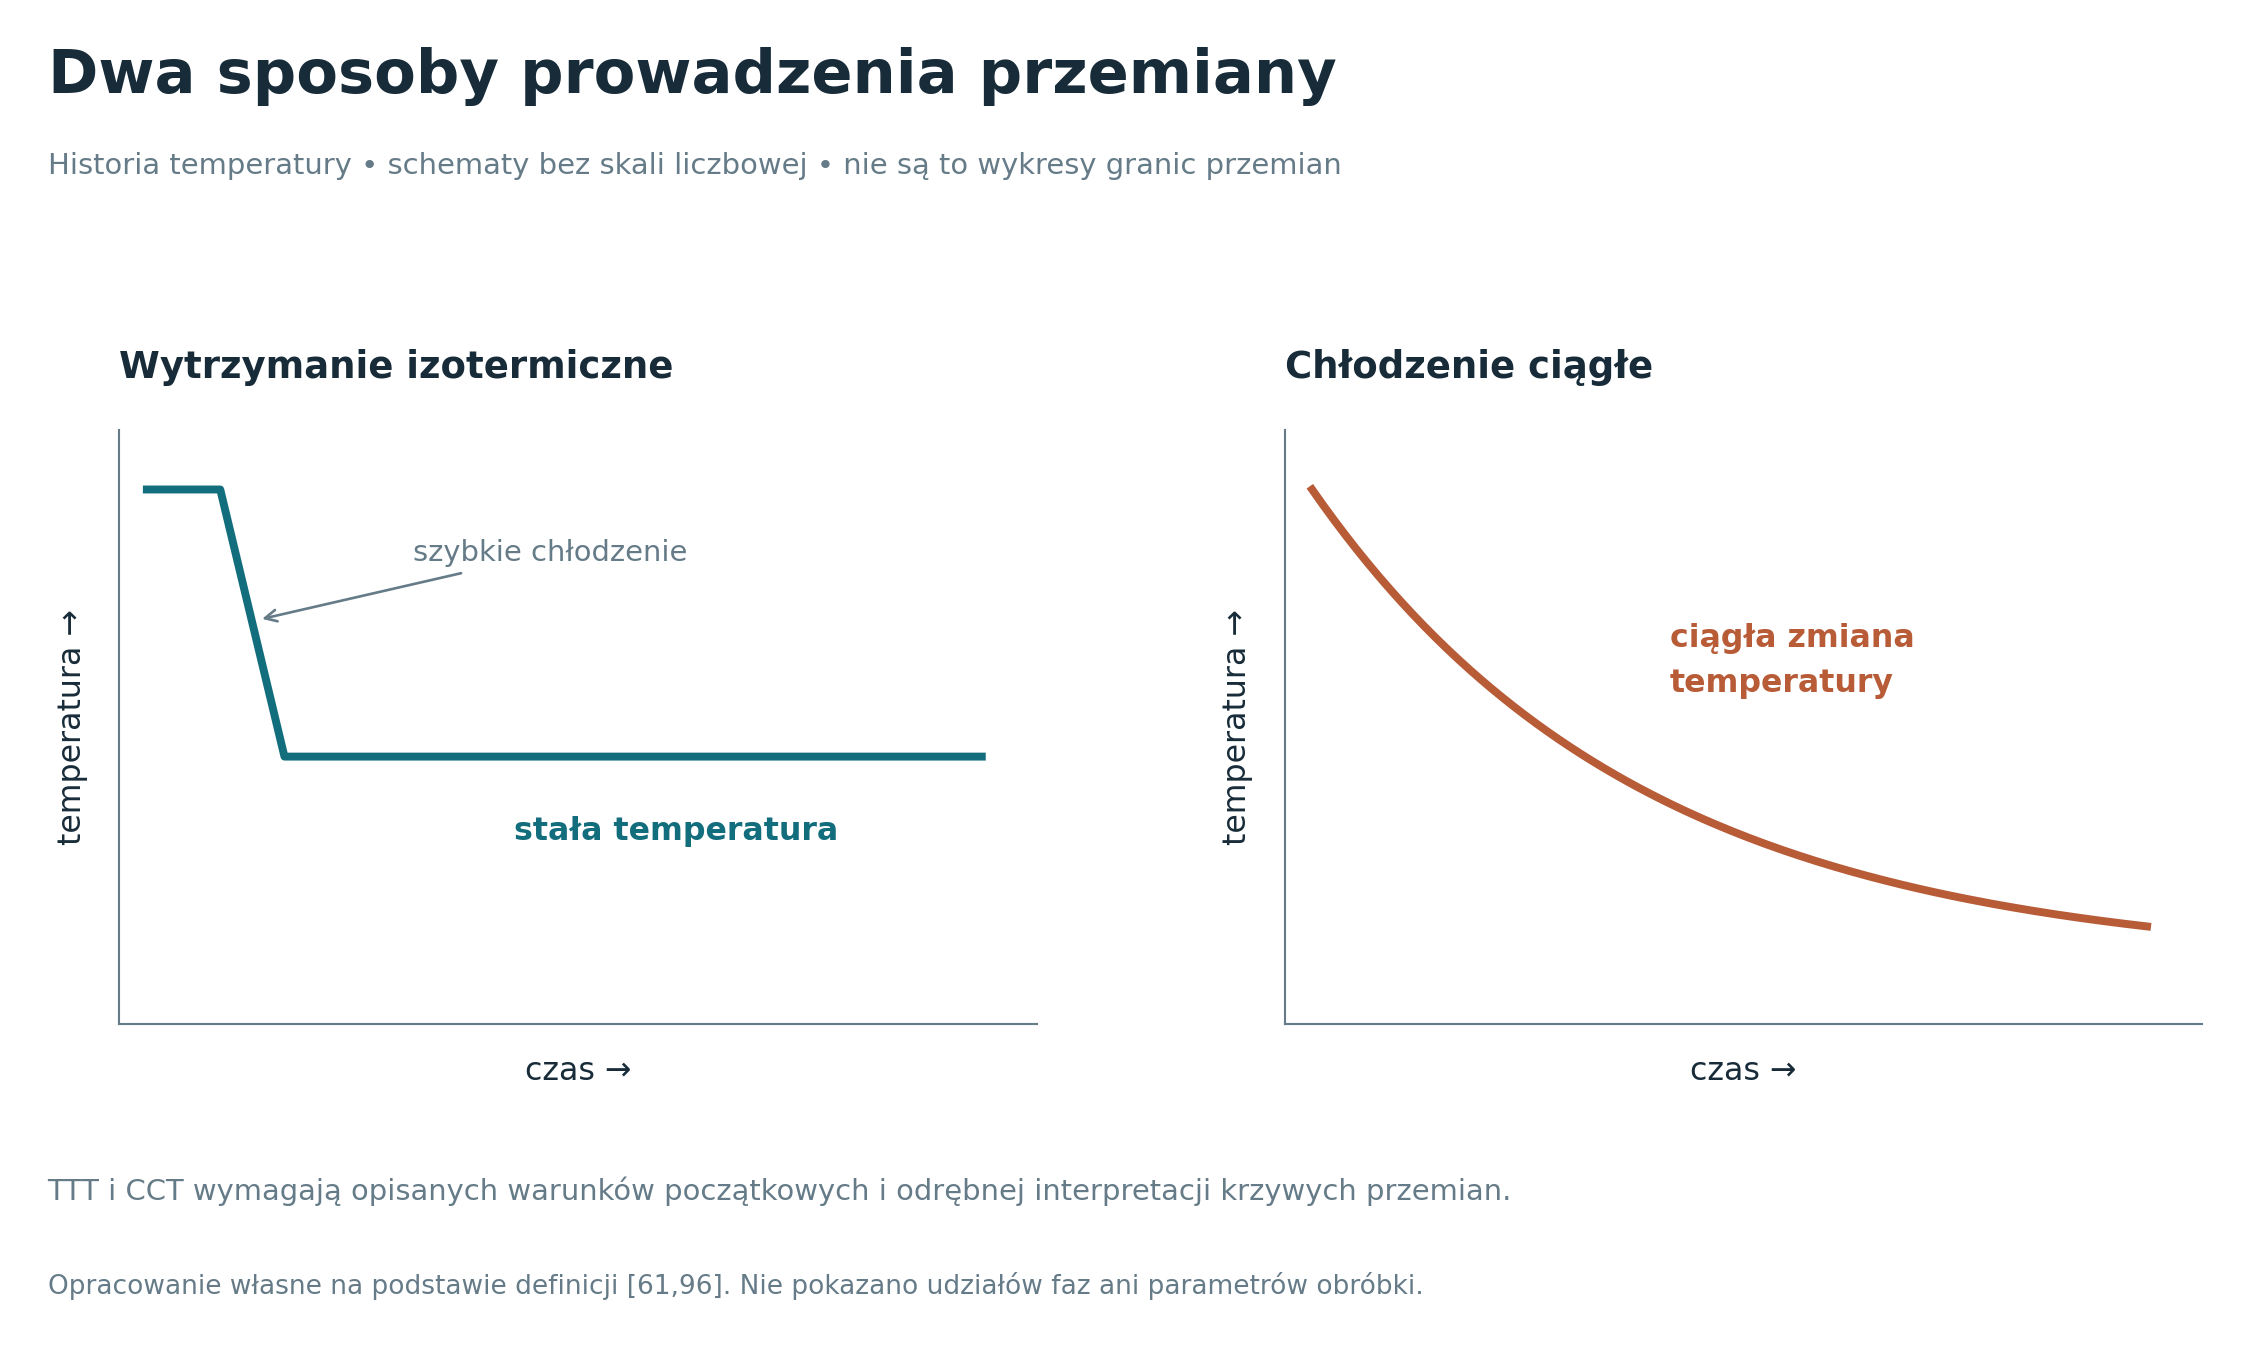
Stale podeutektoidalne podczas powolnego chłodzenia mogą najpierw wydzielać ferryt, a pozostały austenit przekształcać w perlit. W nadeutektoidalnych przed perlitem może powstawać cementyt. Dodatki stopowe i rzeczywista szybkość chłodzenia zmieniają przebieg przemian. W praktyce obróbki wykorzystuje się wykresy czas–temperatura–przemiana: izotermiczne TTT i dla chłodzenia ciągłego CCT. Dopiero one pomagają oceniać, czy w danym przekroju powstanie perlit, bainit, martenzyt lub mieszanina składników. [12, 61]
Reguła „mniejsze ziarno jest lepsze” również wymaga kontekstu. Rozdrobnienie ziarna może korzystnie łączyć wytrzymałość i odporność na kruche pękanie, lecz właściwości zależą także od granic ziaren, wydzieleń oraz mechanizmu obciążenia. To jedna z przyczyn, dla których obróbkę cieplną i przeróbkę plastyczną projektuje się razem ze składem, zamiast traktować je jako końcowy zabieg kosmetyczny. [11, 15]
3.5. Jak czytać TTT i CCT
TTT opisuje przemianę przy utrzymywaniu określonej temperatury po doprowadzeniu próbki do tego stanu. CCT opisuje przemiany podczas zadanego chłodzenia ciągłego. Na obu wykresach występują temperatura i czas, często na osi logarytmicznej, ale podobieństwo osi nie oznacza tego samego doświadczenia. Trzeba rozpoznać, czy linia oznacza historię chłodzenia, początek przemiany, jej koniec czy określony udział produktu. Samo wejście w obszar oznaczony literą P nie dowodzi, że po chłodzeniu cały materiał będzie perlityczny. [61, 96]
Przy CCT należy sprawdzić skład badanego materiału, warunki austenityzowania, wielkość ziarna austenitu i rodzinę krzywych chłodzenia. Austenityzowanie to nagrzewanie i wygrzewanie w celu otrzymania określonego stanu austenitu przed dalszą obróbką; w stalach zawierających węgliki nie musi oznaczać ich całkowitego rozpuszczenia. Podpis z samą nazwą gatunku nie opisuje wszystkich tych warunków. Odczyt dla powierzchni części nie musi odpowiadać jej rdzeniowi, który chłodzi się inaczej. [68, 96]
| Pytanie | TTT: przemiana izotermiczna | CCT: chłodzenie ciągłe |
|---|---|---|
| Co narzuca doświadczenie? | Szybkie przejście do wybranej temperatury i wytrzymanie w niej. | Przebieg obniżania temperatury w czasie. |
| Co trzeba zidentyfikować? | Warunki początkowe i znaczenie krzywych udziału lub początku/końca przemiany. | Warunki początkowe oraz rzeczywiste krzywe chłodzenia użyte do sporządzenia wykresu. |
| Jakiego skrótu unikać? | Traktowania przecięcia dowolnej krzywej chłodzenia z TTT jako kompletnej prognozy struktury. | Przenoszenia wyniku na inny przebieg chłodzenia tylko dlatego, że zgadza się nazwa stali. |
Synteza dydaktyczna [61, 96, 97]. Tabela nie zastępuje objaśnień konkretnego wykresu.
Przeliczanie TTT na CCT wymaga modelu. Przykładowo algorytm udostępniony przez zespół Cambridge dzieli krzywą chłodzenia na krótkie odcinki izotermiczne i korzysta z reguły addytywności Scheila. Jest to założenie dotyczące sumowania postępu procesu, a nie pozwolenie na dowolne przesuwanie krzywych. Dokumentacja tego algorytmu nie podaje oszacowania dokładności; nie wykorzystano go tu do wytworzenia pozornie zmierzonych danych. [97]
3.6. Przykład obliczeniowy: ile perlitu, a ile cementytu
Rozważmy modelową stal o 0,40% mas. C, chłodzoną na tyle wolno, by opisywać ją przybliżeniem metastabilnego układu Fe–Fe₃C. Analizujemy stan tuż poniżej przemiany eutektoidalnej, bez wpływu dodatków stopowych i bez późniejszej zmiany rozpuszczalności węgla podczas chłodzenia. Dla przejrzystości przyjmujemy zaokrąglone wartości: Cα = 0,02% mas. w ferrycie, Ce = 0,76% mas. dla składu eutektoidalnego i Cθ = 6,70% mas. w cementycie. To parametry dydaktycznego modelu, nie skład konkretnego gatunku. [2, 3, 79]
Reguła dźwigni wynika z bilansu masy i węgla. Udział masowy perlitu po przemianie odpowiada udziałowi austenitu pozostałego tuż przed nią: wP = (C₀ − Cα)/(Ce − Cα). Dla C₀ = 0,40 otrzymujemy 0,38/0,74, czyli około 51,4% perlitu; reszta to ferryt proeutektoidalny, wydzielony przed przemianą. Jeżeli pytamy o wszystkie fazy, trzeba użyć innej konody, czyli odcinka łączącego składy faz: wθ = (C₀ − Cα)/(Cθ − Cα). W całym materiale otrzymujemy około 5,7% cementytu.
| C₀, % mas. | Ferryt proeutektoidalny | Perlit | Cementyt ogółem |
|---|---|---|---|
| 0,20 | 75,7 | 24,3 | 2,7 |
| 0,40 | 48,6 | 51,4 | 5,7 |
| 0,76 | 0,0 | 100,0 | 11,1 |
Obliczenia własne z powyższych wzorów i założeń; zaokrąglenie do 0,1 punktu procentowego. Kolumny „perlit” i „cementyt ogółem” nie są rozłącznymi składnikami: cementyt znajduje się wewnątrz perlitu. Udziały nie są objętościowe ani powierzchniowe.

Ten przykład wyjaśnia pozorny paradoks: stal może być w całości perlityczna, chociaż większość jej masy stanowi ferryt. Perlit opisuje sposób wspólnego występowania faz. Przy obróbce przemysłowej składniki mogą mieć inny kształt, rozmiar i rozmieszczenie, a szybkie chłodzenie może w ogóle uniemożliwić zastosowanie tego bilansu mikrostruktury. Wynik nie służy też do przewidywania twardości na podstawie samego procentu węgla.
4. Jak produkuje się stal
4.1. Droga wielkopiecowo-konwertorowa
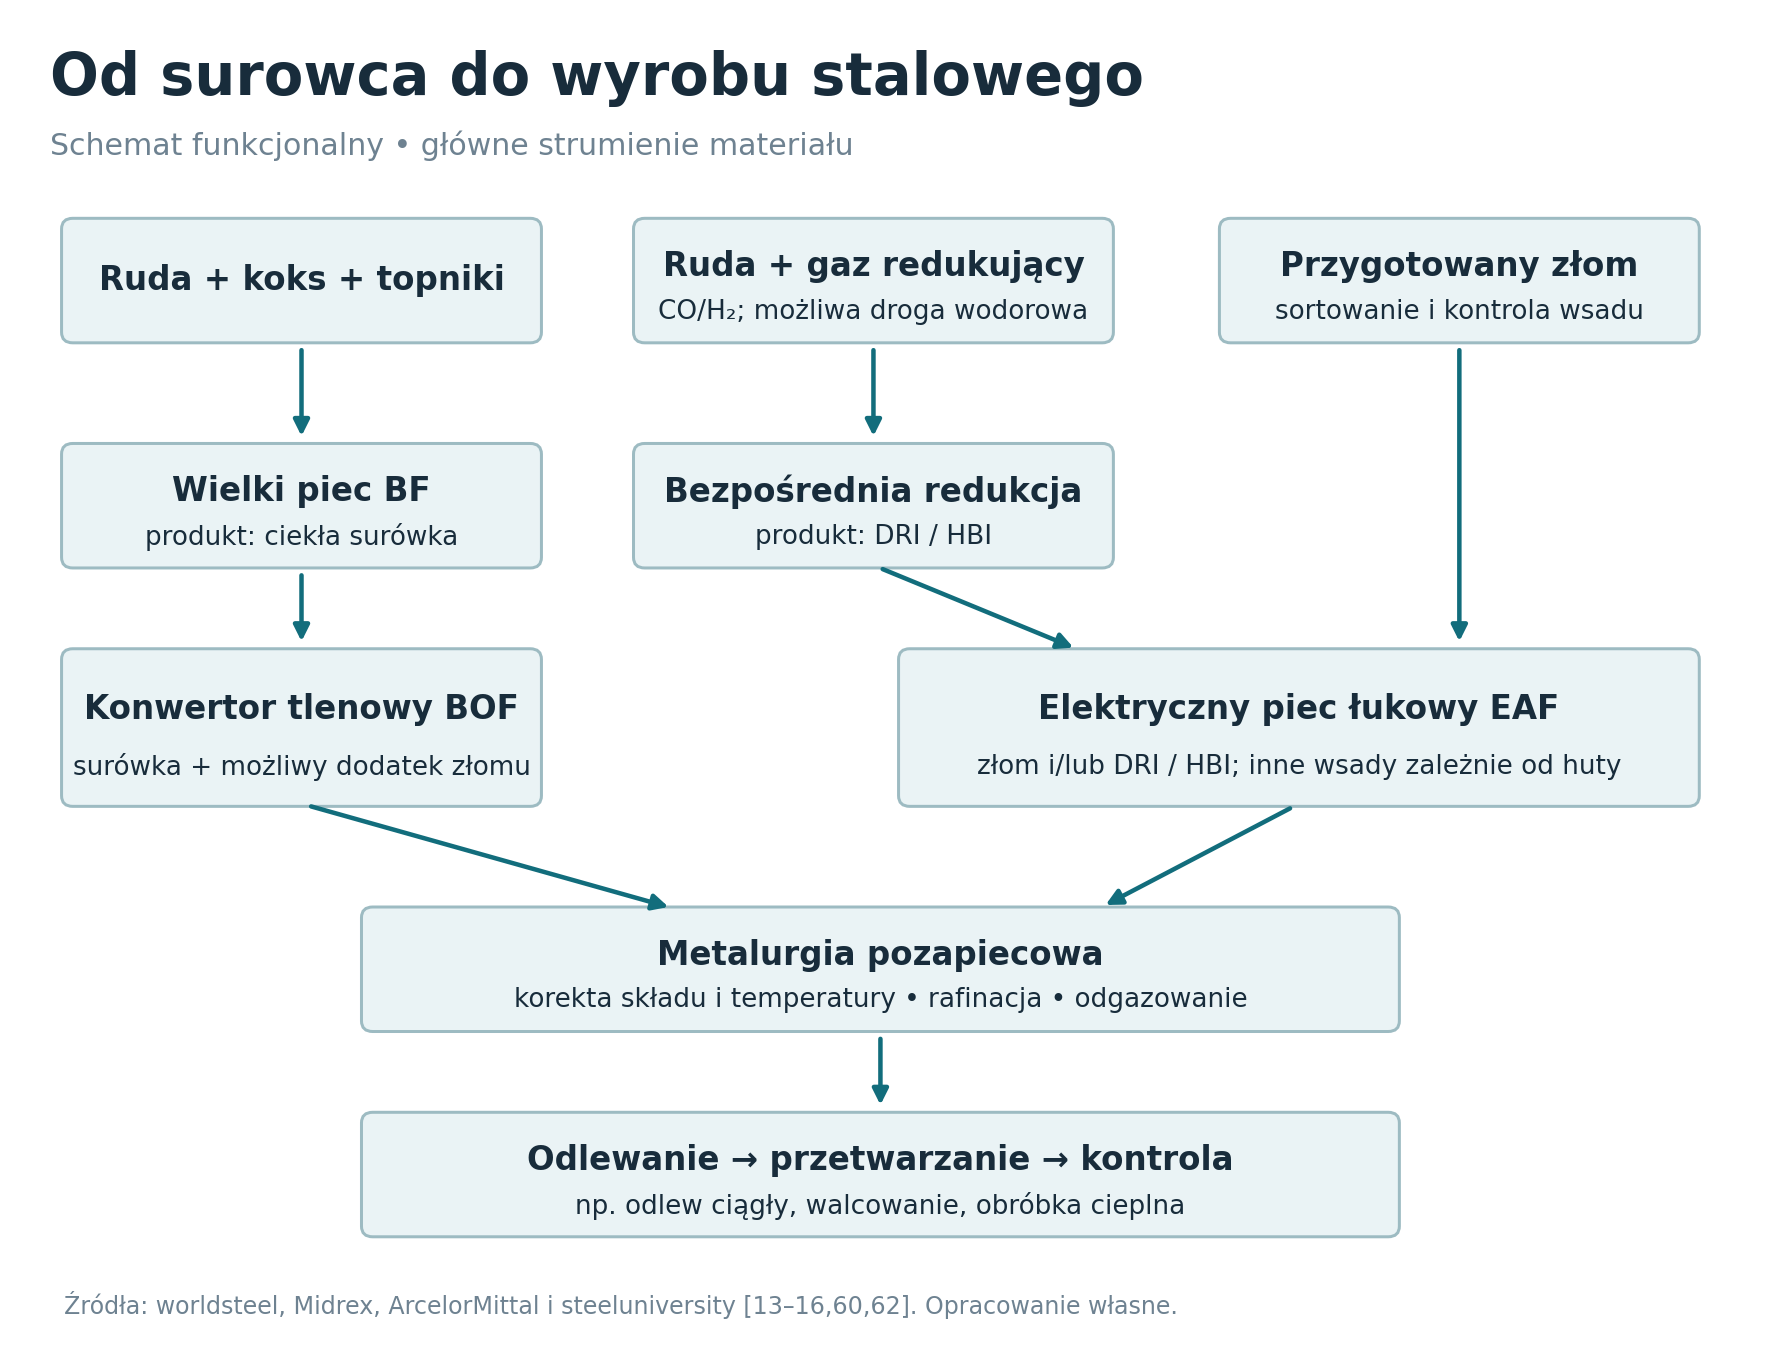
W drodze BF–BOF wielki piec (blast furnace, BF) redukuje tlenki żelaza z przygotowanego wsadu rudnego. Redukcja oznacza odebranie tlenu. Koks dostarcza energii, bierze udział w wytwarzaniu gazu redukującego i pomaga utrzymać przepuszczalność wsadu. Produktem jest ciekła surówka o zawartości węgla większej niż potrzebna w większości stali. W konwertorze tlenowym (basic oxygen furnace, BOF) utlenia się nadmiar węgla i inne składniki, a odpowiednio prowadzony żużel przejmuje część produktów reakcji. Złom może być składnikiem wsadu także w tej drodze. [13, 60]
4.2. Piec łukowy i bezpośrednia redukcja
EAF, elektryczny piec łukowy, wykorzystuje energię łuku elektrycznego do topienia wsadu. Może przetapiać złom, DRI, HBI i inne dopuszczone surowce metaliczne. Prąd jest ważnym źródłem energii, ale proces wykorzystuje również reakcje chemiczne oraz materiały pomocnicze. Dlatego określenia „elektryczny”, „ze złomu” i „bezemisyjny” nie są równoważne. [13, 14, 47]
DRI to żelazo z bezpośredniej redukcji: tlen usuwa się z rudy bez stopienia żelaza. W procesach gazowych reduktorem jest gaz zawierający tlenek węgla CO i wodór H₂; można rozwijać układy wykorzystujące wodór. HBI jest postacią DRI brykietowaną na gorąco, dogodniejszą logistycznie. DRI wnosi żelazo pierwotne i może rozcieńczać niepożądane pozostałości w złomie. Nie jest jednak gotową stalą — wymaga dalszego przetopienia i doprowadzenia do właściwego składu. [14]
4.3. Rafinacja, odlewanie i kontrola
Po wytopie stal nadal wymaga dopracowania. Metalurgia pozapiecowa obejmuje m.in. korektę składu i temperatury, odtlenianie, odsiarczanie, mieszanie oraz odgazowanie próżniowe. Nie każda operacja usuwa każdy niepożądany pierwiastek: skuteczność zależy od warunków chemicznych i termodynamicznych. Wytwarzanie stali nierdzewnej może wymagać specjalnych operacji odwęglania, np. AOD, czyli odwęglania z udziałem argonu i tlenu, pozwalającego ograniczać straty chromu. [15, 62]
W odlewie ciągłym ciekła stal płynie z kadzi przez kadź pośrednią do chłodzonego krystalizatora. Powstający naskórek utrzymuje ciekły rdzeń; pasmo jest wyciągane, dalej chłodzone i cięte na półwyroby. Wlewki płaskie służą przede wszystkim produkcji blach, a kęsy i kęsiska — wyrobów długich. Konwencjonalne wlewki nadal znajdują zastosowanie, zwłaszcza przy niektórych dużych i specjalnych wyrobach. [15, 16]
Podczas krzepnięcia mogą pojawiać się segregacja składników, porowatość i pęknięcia. Kontrola obejmuje więc więcej niż analizę chemiczną jednej próbki. W zależności od zamówienia sprawdza się właściwości mechaniczne, strukturę, powierzchnię, wymiary i nieciągłości wewnętrzne. Badania ultradźwiękowe pomagają wykrywać określone wady wewnętrzne; inne metody służą powierzchni. Żadna pojedyncza metoda nie potwierdza wszystkich cech wyrobu. [16, 21, 42]
Praktycznym łącznikiem między hutą a użytkownikiem jest identyfikowalność: możliwość powiązania wyrobu z wytopem, badaniami i dokumentami dostawy. Oznaczenie gatunku bez informacji o wyrobie, stanie dostawy i wynikach właściwej kontroli pozostawia istotną część wiedzy o materiale nieznaną. [42]
4.4. Kontrola jakości: jaka metoda odpowiada na jakie pytanie
Próbka do rozciągania opisuje zachowanie pobranego materiału w zadanych warunkach. Badanie nieniszczące, czyli NDT, ma inne zadanie: szuka określonych nieciągłości lub mierzy wybrany parametr bez zniszczenia sprawdzanego elementu. Brak wskazań oznacza wynik w granicach zastosowanej metody, jej czułości i zakresu badania. Nie jest dowodem, że materiał nie ma żadnej wady. [71, 72, 73]
| Metoda | Co pomaga ocenić | Czego nie należy z niej wnioskować |
|---|---|---|
| VT, badanie wizualne | Dostępną powierzchnię, geometrię, widoczne uszkodzenia. | Nie potwierdza braku wad wewnętrznych. [71] |
| PT, penetracyjne | Nieciągłości otwarte na badaną powierzchnię. | Nie wykrywa zamkniętej wady pod powierzchnią; wymaga jej przygotowania. [72] |
| MT, magnetyczno-proszkowe | Nieciągłości na powierzchni i blisko niej w materiale ferromagnetycznym. | Nie jest uniwersalne dla austenitycznej stali nierdzewnej. [72] |
| UT, ultradźwiękowe | Określone nieciągłości wewnętrzne lub grubość. | Wynik zależy od kierunku wiązki, geometrii i struktury; metoda nie identyfikuje gatunku. [73] |
| RT, radiograficzne | Zmiany obrazu promieniowania przechodzącego przez wyrób. | Wykrywalność zależy m.in. od orientacji i charakteru nieciągłości. [71] |
Zestawienie zasad, nie instrukcja wykonywania badań ani kryterium odbioru. Zakres, procedurę, personel i ocenę wskazań ustala się dla konkretnego wyrobu i zamówienia.
Badania składu, metalografia, pomiary twardości i NDT uzupełniają się. Obraz mikrostruktury wymaga odpowiedniego miejsca pobrania, przygotowania zgładu i znajomości orientacji. Tak samo „wynik pozytywny” bez nazwy badania i kryterium akceptacji przekazuje niewiele. W praktyce warto najpierw zapisać pytanie, np. „czy w przekroju występuje nieciągłość tego typu?”, a dopiero potem dobierać metodę. [71, 78]
4.5. Identyfikacja składu: co potwierdza PMI
PMI, czyli identyfikacja materiału na podstawie pomiaru jego składu, pomaga wykrywać pomylenie stopów. Nie oznacza jednak pełnego potwierdzenia gatunku i stanu dostawy. Popularny ręczny analizator XRF wykorzystuje fluorescencję rentgenowską i dobrze sprawdza się przy wielu pierwiastkach stopowych, lecz typowy przyrząd tej klasy nie oznacza wiarygodnie węgla w stali. Sama zgodność chromu i niklu nie dowodzi więc zgodności z wymaganiami dla odmiany niskowęglowej. [87]
| Metoda lub informacja | Użyteczna odpowiedź | Granica wnioskowania |
|---|---|---|
| Ręczny XRF | Szybkie rozróżnianie wielu stopów według pierwiastków mierzalnych przez przyrząd. | Typowy analizator nie potwierdza zawartości C. [87] |
| OES iskrowa | Optyczna spektrometria emisyjna może oznaczać C przy właściwej konfiguracji i kalibracji. | Wymaga przygotowania powierzchni; pozostawia ślad pomiaru. [87] |
| Wynik analizy | Informuje o oznaczonych pierwiastkach w zbadanym miejscu i zakresie metody. | Nie jest pomiarem mikrostruktury, hartowności ani granicy plastyczności. |
| Dokument i oznaczenie | Łączą wyrób z zadeklarowaną dostawą i wynikami kontroli. | Nie zastępują weryfikacji brakującej cechy. |
Zakres XRF i OES: dokumentacja producenta aparatury [87]. Dwa ostatnie wiersze to autorskie rozdzielenie zakresów informacji; porównaj rozdział 9.
4.6. Próbka, wynik i reprezentatywność
Skład przypisuje się materiałowi na podstawie określonej próbki i sposobu jej przygotowania. Reprezentatywność oznacza, że próbka pozwala odpowiedzieć na pytanie dotyczące wskazanego wyrobu lub jednostki kontrolnej. Sama dokładność analizatora nie rozwiązuje problemu pobrania próbki z niewłaściwego miejsca. Publiczny zakres ISO 14284:2022, wydanie 2, obejmuje pobieranie i przygotowanie próbek surówki, żeliwa i stali do oznaczania składu chemicznego. Zweryfikowano opis i status opublikowanej normy, bez pełnych procedur pobierania. [117]
W praktyce trzeba zapisać, co dokładnie poddano analizie: materiał rodziny wyrobów, konkretną część, spoinę, warstwę powierzchniową czy rdzeń. Analiza powłoki, powierzchni zanieczyszczonej po obróbce i odsłoniętego podłoża odpowiada na różne pytania. Przy PMI należy połączyć zakres możliwości metody z przygotowaniem powierzchni oraz identyfikacją miejsca badania. [87]
4.7. Metalografia: obraz także może wprowadzać w błąd
Do mikroskopii najczęściej przygotowuje się zgład: płaską powierzchnię przekroju uzyskaną przez cięcie, szlifowanie i polerowanie, niekiedy następnie trawioną w celu uwidocznienia struktury. Rysy, wyrwane cząstki, zaokrąglona krawędź i relief, czyli różnica wysokości składników na powierzchni zgładu, mogą być artefaktami przygotowania. Dlatego zdjęcie wymaga opisu miejsca pobrania i sposobu przygotowania. Samo duże powiększenie nie zwiększa wiarygodności źle przygotowanej próbki. [94]
| Element opisu | Co należy ustalić | Jaki błąd ogranicza |
|---|---|---|
| Miejsce i orientacja | Powierzchnia czy rdzeń; przekrój wzdłużny czy poprzeczny. | Uznanie lokalnego obrazu za reprezentatywny dla całego wyrobu. |
| Cięcie | Czy nie wprowadzono lokalnego przegrzania i odkształcenia. | Przypisanie zmian przygotowawczych procesowi produkcyjnemu. [95] |
| Krawędź i cząstki | Czy zachowano krawędź, wtrącenia i węgliki. | Fałszywa ocena warstwy powierzchniowej albo porowatości. [94, 95] |
| Skala i kontrast | Podziałka, stan przed lub po trawieniu, metoda obrazowania. | Porównywanie obrazów wykonanych w niezgodnych warunkach. |
Autorska lista pytań kontrolnych; zagrożenia przygotowania opisują [94, 95]. Nie jest procedurą metalograficzną ani zestawem kryteriów oceny wtrąceń.
Przykład szczególnie istotny dla stali narzędziowych to badanie odwęglenia, czyli ubytku węgla w warstwie przypowierzchniowej. Zachowanie ostrej krawędzi próbki jest warunkiem wiarygodnej oceny tej strefy. Nieprawidłowe cięcie może z kolei zmienić obraz zahartowanej struktury wskutek lokalnego nagrzania. W takim przypadku laboratorium obserwowałoby częściowo skutki przygotowania zamiast wyłącznie historii badanego detalu. [95]
5. Podział i rodzaje stali
Klasyfikacje odpowiadają na różne pytania. Podział według składu mówi, do jakiej rodziny należy stop; według zastosowania — czemu służy; według mikrostruktury — jak jest zbudowany; według stanu dostawy — co zrobiono z nim przed sprzedażą. Stal może być jednocześnie stopowa, konstrukcyjna, bainityczna i walcowana termomechanicznie. „Konstrukcyjna” nie oznacza też wyłącznie „budowlana”: termin obejmuje materiały na części maszyn. [1, 17, 37]
| Grupa | Główne zadanie | Co szczególnie sprawdzać |
|---|---|---|
| Konstrukcyjne ogólnego przeznaczenia | Belki, blachy, ramy i połączenia. | Granica plastyczności, udarność, spawalność, grubość i norma wyrobu. [26, 39] |
| Do ulepszania cieplnego | Obciążone wały, osie i części maszyn. | Stan +QT, przekrój, hartowność, zmęczenie; przykładem jest 42CrMo4. [27] |
| Do utwardzania powierzchniowego | Twarda warstwa robocza przy ciągliwszym rdzeniu. | Rodzaj warstwy, jej głębokość, podłoże, odkształcenia i wykończenie. [30, 31] |
| Narzędziowe | Skrawanie, cięcie, formowanie na zimno i gorąco. | Zużycie, odporność na pękanie i odpuszczanie; nie sama twardość. [19] |
| Nierdzewne | Praca w środowisku wymagającym odporności korozyjnej. | Dokładny skład środowiska, temperatura, szczeliny, stan powierzchni i spoin. [34, 55] |
| Żaroodporne | Odporność na oddziaływanie gazów i utlenianie w wysokiej temperaturze. | Skład atmosfery i cykle cieplne; odporność na zgorzelinę nie gwarantuje nośności. [40] |
| Żarowytrzymałe | Przenoszenie obciążeń przez długi czas w wysokiej temperaturze. | Pełzanie, czas do zerwania, trwałość mikrostruktury i złączy. [25, 40] |
| AHSS | Zaawansowane stale wysokowytrzymałe, m.in. na części nadwozi. | Formowalność, lokalne pękanie krawędzi, sprężynowanie i łączenie. [17, 18] |
| Elektrotechniczne | Rdzenie transformatorów, silników i generatorów. | Straty magnetyczne, kierunek tekstury, grubość blachy i izolacja. [20] |
| Specjalne według funkcji | M.in. sprężynowe, łożyskowe, na szyny i do pracy pod ciśnieniem. | Wymagania wynikające z mechanizmu obciążenia i właściwej specyfikacji, a nie ogólna etykieta „stal specjalna”. [1, 24, 25, 27] |
W stalach nierdzewnych wyróżnia się rodziny ferrytyczne, austenityczne, martenzytyczne, duplex oraz utwardzane wydzieleniowo, PH. Duplex zawiera ferryt i austenit; nie należy utożsamiać go z dowolną stalą „dwufazową”. Austenityczne stale nierdzewne można silnie umacniać odkształceniem, natomiast typowe hartowanie martenzytyczne nie jest dla nich sposobem utwardzania takim jak dla stali narzędziowych. Stale PH uzyskują umocnienie przez kontrolowane wydzielanie drobnych cząstek podczas starzenia. [55]
Formalne kryterium grupy stali odpornych na korozję obejmuje co najmniej 10,5% mas. Cr oraz nie więcej niż 1,2% mas. C. Jest to kryterium klasyfikacji, nie obietnica odporności na każdy kwas lub chlorki. [34]
W motoryzacyjnych stalach DP (dual phase) ciągliwy ferryt współpracuje z twardszym martenzytem. W rozwiązaniach wykorzystujących efekt TRIP część austenitu przemienia się podczas odkształcania, wpływając na umocnienie i rozkład odkształceń. Celem jest uzyskanie użytecznego połączenia wytrzymałości i formowalności. Taka blacha wymaga dopasowania tłoczenia, cięcia i zgrzewania; nie można jej dobierać tylko według Rm. [18, 63]
Stale szybkotnące pokazują inny kierunek projektowania: składniki takie jak W, Mo i V pomagają uzyskać odporną na zużycie strukturę z węglikami oraz zachowanie użytecznej twardości podczas nagrzewania narzędzia. Stale elektrotechniczne są natomiast projektowane przede wszystkim dla właściwości magnetycznych: blachy o zorientowanym ziarnie stosuje się szczególnie w transformatorach, a niezorientowane — w silnikach i generatorach. [19, 20]
5.1. Stal narzędziowa: przykład, który pokazuje rolę węglików
BÖHLER K110 jest produktem z grupy chromowych stali narzędziowych do pracy na zimno. Producent wiąże go z oznaczeniami 1.2379, X153CrMoV12 i D2. Ta lista identyfikuje ofertę producenta; nie dowodzi pełnej zamienności dowolnych dostaw opisanych tymi symbolami. [98]
| C | Si | Mn | Cr | Mo | V |
|---|---|---|---|---|---|
| 1,55 | 0,30 | 0,30 | 11,30 | 0,75 | 0,75 |
Źródło [98]. Wartości średnie, nie dopuszczalne granice normowe ani analiza konkretnego wytopu. Strona zastrzega odniesienie prezentowanych danych do wyrobów długich. Nie wyprowadzono z tego składu jednej twardości ani odporności korozyjnej.
K110 ilustruje także twardość wtórną: producent wskazuje maksimum twardości przy odpuszczaniu. W odpowiednich stalach stopowych wydzielanie drobnych węglików stopowych może przeciwdziałać zmiękczaniu osnowy. Nie przeczy to zmiękczaniu wielu innych stali podczas odpuszczania; wskazuje na zależność od składu i przebiegu procesu. Twardość, zużycie ścierne i skłonność do wykruszenia trzeba oceniać osobno. [58, 98]
6. Właściwości stali i ich pomiar
6.1. Wytrzymałość, sztywność i odkształcenie
W próbie rozciągania mierzy się siłę i odkształcenie próbki. Naprężenie umowne oblicza się, dzieląc siłę przez początkowe pole przekroju; odkształcenie względne odnosi zmianę długości do długości początkowej. W początkowym, sprężystym zakresie nachylenie krzywej opisuje moduł Younga E. Po odciążeniu odkształcenie sprężyste zasadniczo zanika; odkształcenie plastyczne pozostaje. Metodę próby w temperaturze pokojowej opisuje PN-EN ISO 6892-1:2020-05. [21]
| Właściwość | Co opisuje i jak ją wyrażać | Najczęstsza pułapka interpretacyjna |
|---|---|---|
| Granica plastyczności | ReH lub ReL przy wyraźnym płynięciu; przy jego braku np. Rp0,2, w MPa. | Rp0,2 odnosi się do umownego trwałego odkształcenia 0,2%; nie jest Rm. [21] |
| Wytrzymałość na rozciąganie | Rm, maksymalna siła podzielona przez początkowy przekrój, MPa. | Nie jest dopuszczalnym naprężeniem projektowym ani zawsze naprężeniem przy zerwaniu. [21] |
| Plastyczność | Zdolność trwałego odkształcania; wskaźniki A i Z w % opisują wydłużenie i przewężenie. | Wydłużenia z różnych długości pomiarowych nie są bezpośrednio równoważne. [21, 28] |
| Twardość | Opór wobec miejscowego wciskania wgłębnika; np. HBW, HV, HRC z warunkami próby. | Skale są różne. Przeliczenie empiryczne nie zastępuje pomiaru; tu nie przeliczano skal. [43] |
| Praca łamania Charpy’ego | Energia pochłonięta przy złamaniu próbki z karbem, J, przy danej temperaturze. | To nie energia, którą „wytrzyma cała konstrukcja”; liczą się geometria i orientacja próbki. [22] |
| Odporność na pękanie | Miary mechaniki pękania, np. KIc w MPa√m, JIc w kJ/m² lub CTOD w mm. | Warunki ważności pomiaru są istotne; wyniku Charpy’ego nie można po prostu podstawić za KIc. [23] |
| Zmęczenie | Rozwój uszkodzenia pod obciążeniem cyklicznym; krzywe S–N i wzrost pęknięcia. | Element może pęknąć mimo naprężeń nominalnych niższych od granicy plastyczności. [24] |
| Pełzanie | Odkształcenie zależne od czasu przy obciążeniu, szczególnie w wysokiej temperaturze. | Wymaga podania naprężenia, temperatury i czasu; Rm z krótkiej próby nie wystarcza. [25] |
Sztywność nie jest wytrzymałością. Zwiększenie granicy plastyczności pozwala przenosić większe naprężenia bez trwałego odkształcenia, ale zwykle nie daje proporcjonalnego wzrostu E. Ugięcie belki zależy także od kształtu i wymiarów przekroju. Zastąpienie materiału mocniejszym przy jednoczesnym odchudzeniu elementu może więc pogorszyć ugięcia lub stateczność, mimo że rachunek wytrzymałości na rozciąganie wygląda korzystnie. To wniosek z mechaniki, nie ranking gatunków. [26, 27]
6.2. Naprężenie umowne i rzeczywiste
W próbie rozciągania naprężenie umowne σ = F/S₀ odnosi siłę do początkowego pola przekroju, a odkształcenie umowne e = (L − L₀)/L₀ — przyrost długości do długości początkowej. Naprężenie rzeczywiste odnosi się do aktualnego pola przekroju. Przed powstaniem szyjki, przy jednorodnym odkształceniu i przybliżeniu stałej objętości, stosuje się zależności σᵣ = σ(1 + e) oraz εᵣ = ln(1 + e). Po lokalizacji odkształcenia w szyjce te proste przeliczenia nie opisują wiarygodnie lokalnego stanu. [84]
Własny przykład rachunkowy: dla σ = 300 MPa i e = 0,10, czyli 10%, otrzymujemy σᵣ = 330 MPa i εᵣ = 0,0953, wielkość bezwymiarową. Zakładamy jednorodne rozciąganie modelowej próbki; nie są to dane określonego gatunku. Przeliczenie nie zmienia definicji Rm używanej w dokumentacji. Pokazuje jedynie, że różne miary odnoszą ten sam stan do innych wielkości geometrycznych.
6.3. Dlaczego udarność i odporność na pękanie to różne rzeczy
W próbie Charpy’ego wahadło łamie próbkę z karbem. Standardowa pełnowymiarowa próbka V ma przekrój 10 × 10 mm i długość 55 mm; stosuje się też próbki mniejsze. W polskiej praktyce często mówi się ogólnie o „udarności”, choć zapis KV = 27 J oznacza pracę łamania, a nie energię podzieloną przez pole przekroju. Wynik zależy m.in. od temperatury oraz kierunku pobrania próbki. Ferrytowe stale mogą wykazywać przejście od zachowania ciągliwego do kruchego przy obniżaniu temperatury. [22]
Mechanika pękania stawia inne pytanie: jak materiał z istniejącym pęknięciem zachowa się pod obciążeniem? Próbki zawierają odpowiednio przygotowane pęknięcie, a wynik wiąże się z polem naprężeń lub odkształceń przy jego wierzchołku. Parametr KIc jest miarą dla określonych warunków liniowo-sprężystej mechaniki pękania i płaskiego stanu odkształcenia. Przy większym uplastycznieniu wykorzystuje się inne miary, np. J lub CTOD. Wartości wymagają sprawdzenia warunków ważności, temperatury i orientacji. [23]
6.4. Przejście ciągliwo-kruche: dlaczego temperatura jest częścią wyniku
Dla wielu stali węglowych i niskostopowych o strukturze ferrytycznej obniżanie temperatury zmienia mechanizm pękania. W badaniu Charpy’ego seria prób wykonanych w różnych temperaturach może pokazać dolny zakres małej pracy łamania, obszar przejściowy i górny zakres większej pracy. W obszarze przejściowym przełom może mieć cechy mieszane. Jest to opis typowego zachowania określonej grupy, nie uniwersalna krzywa każdej stali. [116]
Temperatura przejścia wymaga kryterium. Można ją powiązać z umownym poziomem pracy łamania lub określoną cechą przełomu; różne kryteria nie muszą dawać tej samej temperatury. Dlatego zapis „temperatura przejścia −20°C” bez wskazania definicji i próbki jest niepełny. Wartość −20°C w tym zdaniu ilustruje jedynie sposób zapisu, nie charakteryzuje żadnego gatunku. Wynik przy jednej temperaturze nie wyznacza całej krzywej. [22, 116]
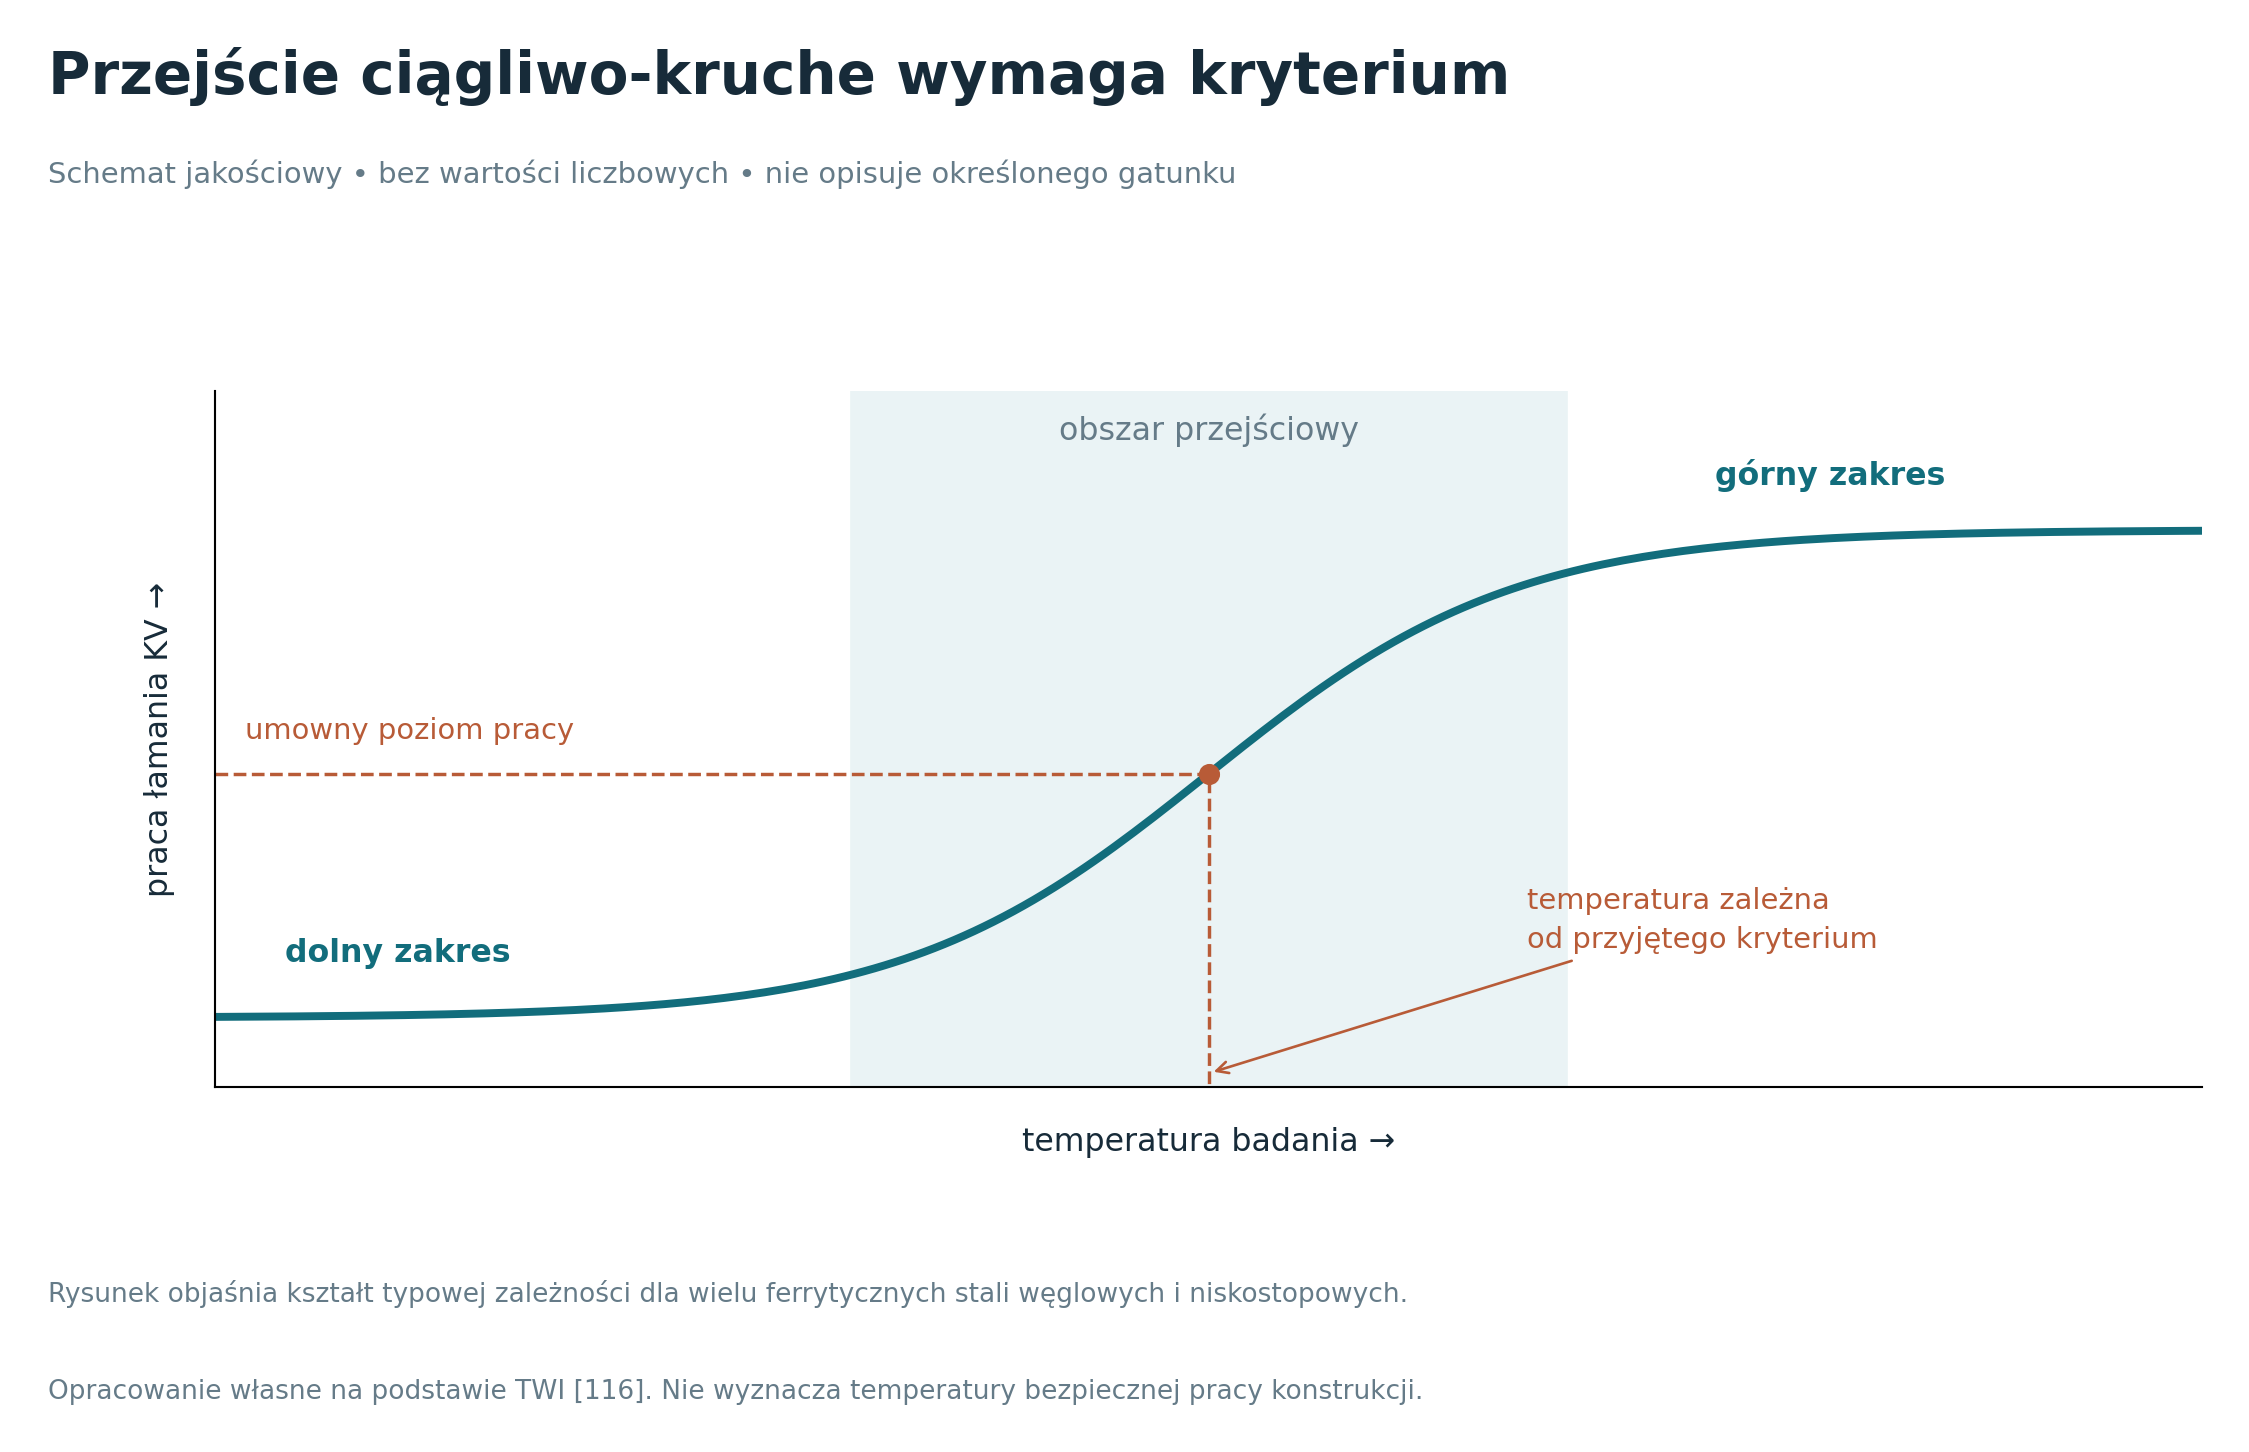
W ocenie porównawczej należy zachować geometrię i orientację próbki oraz sposób wykonania badania. Małej próbki nie można automatycznie potraktować jako zmniejszonego w skali modelu próbki pełnowymiarowej. Również praca łamania nie wyznacza samodzielnie dopuszczalnego rozmiaru pęknięcia w konstrukcji; do tego służą inne parametry i analiza opisana dalej. [22, 23]
6.5. Jak czytać wynik próby, a nie tylko jego nagłówek
Symbol Re nie powinien ukrywać sposobu wyznaczenia granicy: ReH to górna, a ReL dolna granica plastyczności przy nieciągłym płynięciu. Rp0,2 stosuje umowne kryterium odkształcenia plastycznego. Wszystkie dotyczą przejścia do trwałego odkształcania, ale nie są identyczną wielkością pomiarową. Rm odpowiada maksimum siły w próbie rozciągania odniesionej do początkowego przekroju. Po rozpoczęciu przewężenia naprężenie umowne może maleć, mimo że lokalny stan w zwężającej się próbce staje się bardziej złożony. [21, 66]
Równie ostrożnie należy traktować wydłużenie. Wartość A po zerwaniu obejmuje odkształcenie rozłożone po długości pomiarowej i część skupioną przy przewężeniu. Zmiana długości pomiarowej może więc zmienić wynik. Przed porównaniem dwóch kart trzeba sprawdzić, czy chodzi o próbkę proporcjonalną, A₈₀ czy inny zapis. Ta sama zasada dotyczy temperatury, kierunku pobrania i grubości: warunki stanowią część wyniku, a nie przypis drugorzędnej wagi. [21, 28]
6.6. Niepewność pomiaru i decyzja o zgodności
Wynik pomiaru nie jest liczbą znaną z nieskończoną dokładnością. Niepewność pomiaru opisuje rozrzut wartości, które można przypisać mierzonej wielkości na podstawie dostępnej informacji. Nie jest tym samym co tolerancja wyrobu ani znany błąd, który można po prostu odjąć. Raportując niepewność rozszerzoną U, należy podać sposób jej określenia, w tym współczynnik rozszerzenia i właściwą interpretację przedziału. [85]
Reguła decyzyjna ustala, jak uwzględnia się niepewność przy stwierdzaniu zgodności. Próg wymagania i próg akceptacji nie zawsze muszą być identyczne. Wybór reguły wiąże się z ryzykiem zaakceptowania wyrobu niezgodnego lub odrzucenia zgodnego. Nie należy zmieniać jej dopiero po zobaczeniu niewygodnego wyniku. [86]
Rozważmy wyłącznie dydaktyczny odbiór grubości blachy w temperaturze 20°C: hipotetyczna specyfikacja wymaga co najmniej 10,00 mm, a metoda pomiaru mikrometrem daje dla trzech miejsc jednakową niepewność rozszerzoną U = 0,03 mm, k = 2. Założono brak dodatkowych wymagań dotyczących średniej i miejsc pomiarowych. Porównujemy dwie umownie zdefiniowane reguły: A — akceptuj, gdy sam wynik x ≥ 10,00 mm; B — akceptuj, gdy x − U ≥ 10,00 mm.
| Wynik x | Przedział x ± U | Reguła A | Reguła B |
|---|---|---|---|
| 10,05 | 10,02–10,08 | Akceptacja | Akceptacja |
| 10,01 | 9,98–10,04 | Akceptacja | Brak podstaw do akceptacji |
| 9,97 | 9,94–10,00 | Brak akceptacji | Brak akceptacji |
Autorskie liczby i reguły ilustracyjne, nie tolerancja z normy wyrobu ani uniwersalne kryterium laboratoryjne. Podstawy pojęciowe [85, 86]. U przyjęto na potrzeby przykładu; nie wyznaczono budżetu niepewności rzeczywistego przyrządu.
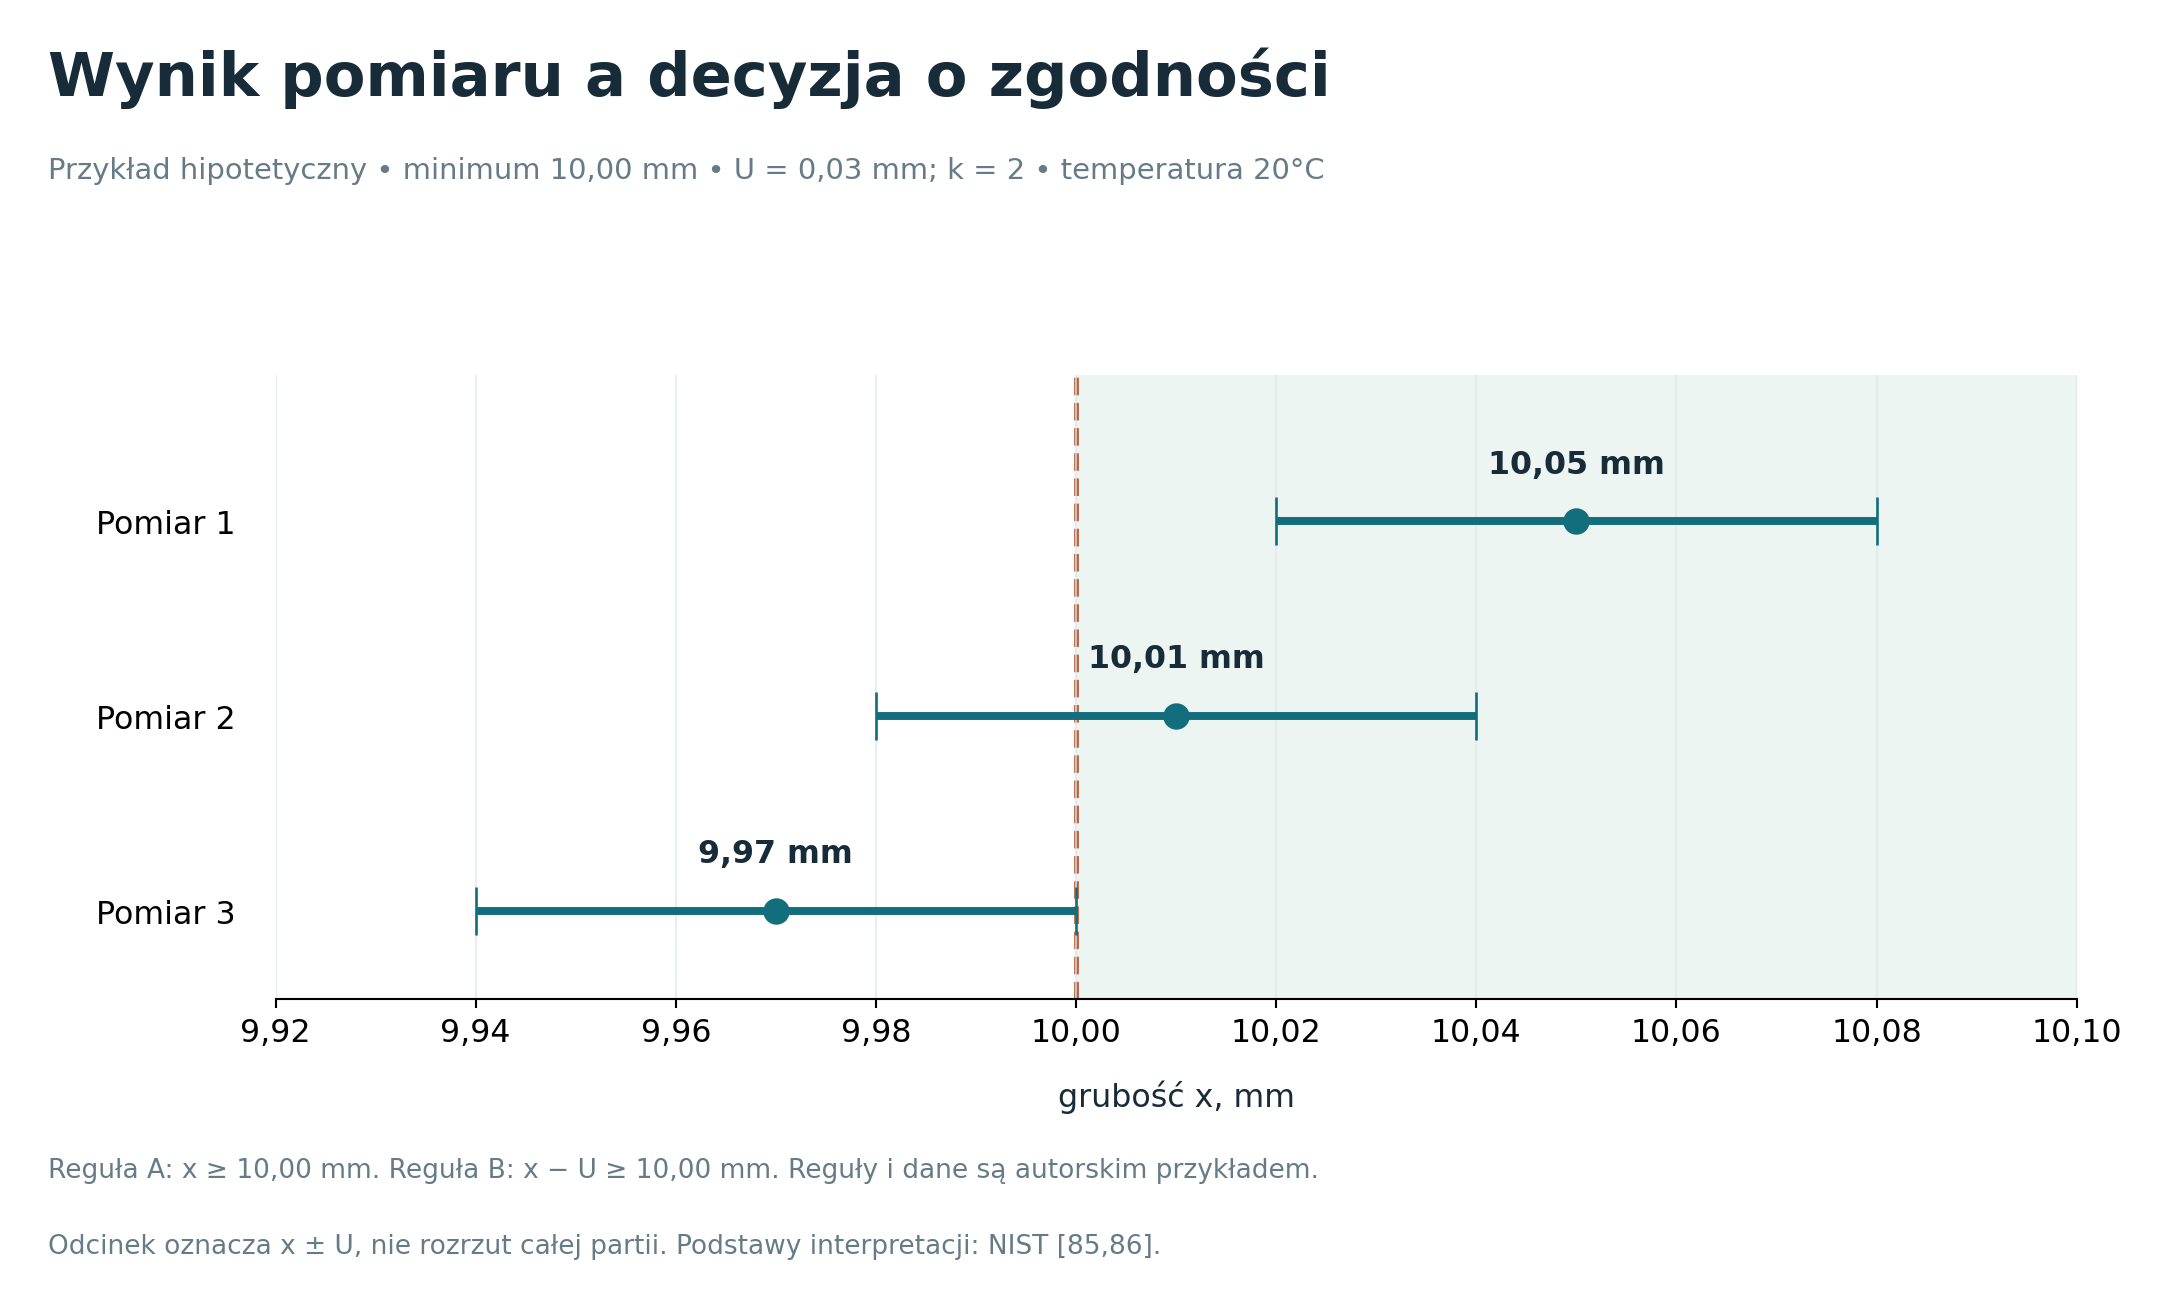
Środkowy wiersz nie dowodzi ani pewnej niezgodności, ani pewnej zgodności rzeczywistej grubości. Pokazuje różnicę między wynikiem, informacją o jego niepewności i umówioną decyzją. W realnym odbiorze trzeba dodatkowo zastosować właściwą normę wymiarową, jej miejsca pomiaru i zasady oceny partii. Niepewność pojedynczego pomiaru nie opisuje automatycznie zmienności grubości całej blachy.
6.7. Dane wybranych wyrobów
Status danych w poniższej tabeli: są to wartości minimalne lub przedziały podane w kartach producentów. Nie są wynikami badań konkretnej dostawy. Nie zweryfikowano ich jako pełnego zestawu wymagań najnowszych wydań norm. Wartości mechaniczne dotyczą próby rozciągania; szczegółowe wydanie metody i orientację podano tylko tam, gdzie źródło je ujawnia.
| Wyrób i warunki | Granica, MPa | Rm, MPa | Wydłużenie |
|---|---|---|---|
| S355, grupa J2; blacha 5–16 mm; rozciąganie poprzeczne T. Stan dostawy sprawdzić w zamówieniu. [26] | Re ≥355 | 470–630 | A ≥20%; L₀ = 5,65√S₀ |
| S355, grupa J2; blacha >16–40 mm; te same zastrzeżenia. [26] | Re ≥345 | 470–630 | A ≥20%; L₀ = 5,65√S₀ |
| Core 304/4301; blacha/taśma walcowana na zimno C; 20°C. [28] | Rp0,2 ≥230 | 540–750 | A ≥45% lub A₈₀ ≥45%, według właściwej próbki |
| Core 304/4301; blacha quarto P; 20°C. [28] | Rp0,2 ≥210 | 520–720 | A ≥45%, L₀ = 5,65√S₀ |
[26] Karta odwołuje się do EN 10025-2; nie podaje tu wydania metody ani temperatury rozciągania. [28] Tabela 5 karty odwołuje się do EN 10088-2, ale nie wskazuje wydania, zakresu grubości ani kompletnego stanu dostawy dla tych wierszy. Dlatego dane wymagają potwierdzenia dla zamawianego wyrobu. A₈₀ dotyczy długości początkowej 80 mm.
Dla J2 karta ArcelorMittal wskazuje KV co najmniej 27 J w −20°C dla kierunku wzdłużnego L. Nie oznacza to, że każdy element z tej stali jest automatycznie odpowiedni do pracy w −20°C: znaczenie mają grubość, stan naprężeń, karby, złącza i wymagania konstrukcyjne. Różnice wydłużeń spotykane w innych katalogach mogą wynikać właśnie z kierunku pobrania próbki lub postaci wyrobu. [26]
| Parametr | Core 304/4301 | Core 441/4509 |
|---|---|---|
| Gęstość według karty, kg/dm³ | 7,9 | 7,7 |
| Moduł E przy 20°C, GPa | 200 | 220 |
| Rozszerzalność, średnia 20–100°C, 10⁻⁶/K | 16,0 | 10,0 |
| Przewodność cieplna przy 20°C, W/(m·K) | 15 | 25 |
Dane orientacyjne z tabeli właściwości fizycznych Outokumpu [28], nie gwarancje dla dowolnego stanu wyrobu. Karta nie podaje metod tych pomiarów ani osobnej temperatury dla gęstości. 1 kg/dm³ = 1000 kg/m³.
Przewodność i rozszerzalność mają znaczenie np. przy nagrzewaniu złącza oraz projektowaniu elementów współpracujących. Właściwości magnetyczne też nie są wspólne dla wszystkich stali: ferryt i martenzyt mogą dawać silną odpowiedź, austenit zwykle znacznie słabszą. Odkształcenie na zimno może jednak zwiększać magnetyczność części austenitycznych stali nierdzewnych przez przemianę struktury. [52]
6.8. Ten sam gatunek, inny wymiar i stan dostawy
W karcie Ovako wariant 42CrMo4 M (6082), MoC 410 M ma osobne dane dla prętów okrągłych po walcowaniu (+AR), wyżarzaniu zmiękczającym (+A) i ulepszaniu cieplnym (+QT). Poniżej porównano tylko +QT. Nie jest to ciągła funkcja wytrzymałości od średnicy ani seria pomiarów jednego pręta. [27]
| Zakres w karcie, mm | ReL min., MPa | Rm, MPa | Przewężenie Z min., % |
|---|---|---|---|
| „25 < 40” | 750 | 1000–1200 | 45 |
| „40 < 100” | 650 | 900–1100 | 50 |
| „100 < 160” | 550 | 800–950 | 50 |
Dane producenta [27], karta zaktualizowana 3.02.2026. Skrótowy zapis zakresów wymiarowych zachowano dosłownie; przynależność wartości granicznych wymaga wyjaśnienia przy zamówieniu. Producent oznacza dolną granicę plastyczności ReL; nie podaje tu temperatury rozciągania, wydania metody, kierunku ani miejsca pobrania próbki. Dane informacyjne, do potwierdzenia w warunkach dostawy.
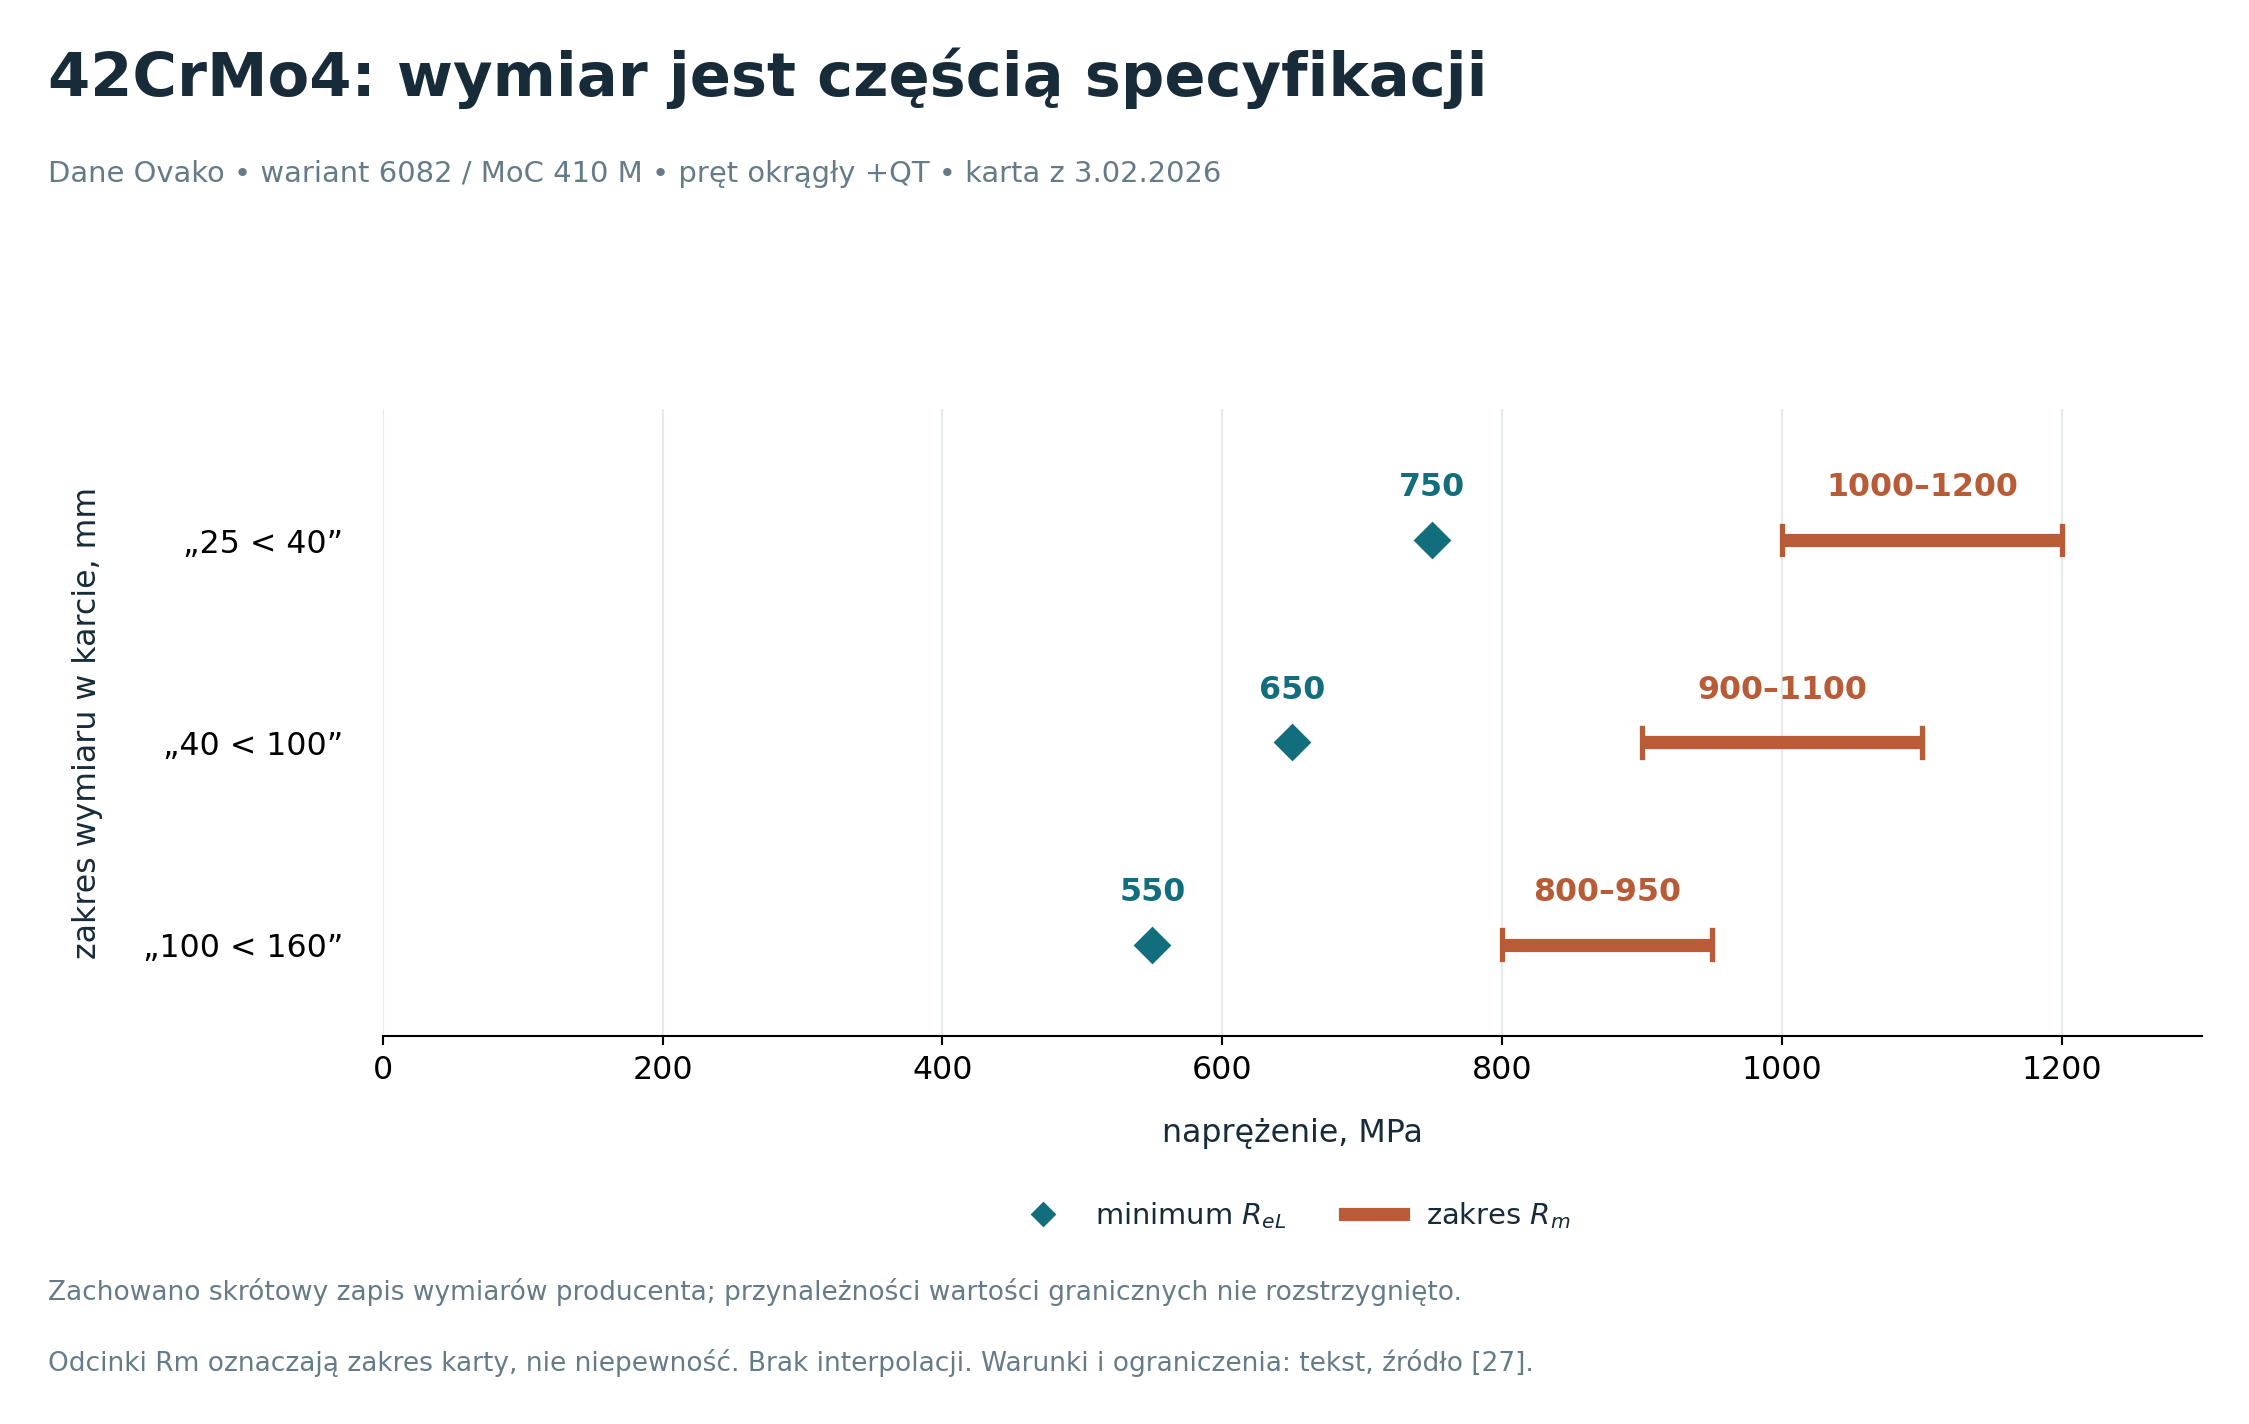
Przewężenie Z opisuje zmniejszenie pola przekroju w miejscu zerwania: Z = (S₀ − Sᵤ)/S₀ · 100%, gdzie S₀ jest polem początkowym, a Sᵤ polem po zerwaniu. Nie jest tym samym co wydłużenie A. Wyniku z próbki o jednym kierunku pobrania nie można traktować jako potwierdzenia plastyczności w każdym kierunku wyrobu. [99]
6.9. Przeliczanie twardości: wynik pomocniczy
HBW, HV i HRC opisują wyniki różnych metod. Przeliczenie skali nie jest zmianą jednostki taką jak przejście z MPa na Pa. ISO 18265:2013, wydanie 2 potwierdzone w 2024 r., przedstawia zasady i tabele przeliczeń dla określonych grup materiałów. Publiczny opis podkreśla, że wynik przeliczenia nie zastępuje poprawnie wykonanej próby daną metodą, a szacunki wytrzymałości na rozciąganie są szczególnie mało wiarygodne. Zweryfikowano opis i status, nie pełne tabele. [100]
Jeżeli dokumentacja wymaga HRC, odczyt HV i internetowy przelicznik nie tworzą automatycznie równoważnego dowodu. Trzeba sprawdzić dopuszczenie przeliczenia, właściwą grupę materiału, zakres tabeli i sposób raportowania. W tym kompendium nie przeliczono żadnych wartości między skalami. [100]
6.10. Zmęczenie i pełzanie
Trwałość zmęczeniowa zależy od amplitudy i średniej wartości obciążenia, liczby cykli, karbów, powierzchni i środowiska. Spoiny wprowadzają geometrię i nieciągłości, które mogą zdominować zachowanie elementu. Podnoszenie Rm materiału rodzimego nie daje więc automatycznie proporcjonalnie trwalszej konstrukcji spawanej. W ocenie zmęczenia stosuje się warunki i kategorie odpowiednie dla detalu, a nie jedną „wytrzymałość zmęczeniową stali”. [24]
Pełzanie jest odkształcaniem narastającym w czasie. W elementach energetycznych istotne są długotrwała stabilność wydzieleń, struktura złączy i rozwój uszkodzeń. Wynik należy zapisywać z temperaturą, naprężeniem i czasem, np. jako czas do zerwania przy danych warunkach, bez przenoszenia go na inne temperatury. Ekstrapolacja wieloletniej trwałości z krótkich prób wymaga modelu i oceny niepewności. [25]
6.11. Od karbu do pęknięcia: znaczenie rozmiaru wady
Karby i pęknięcia nie są równoważnymi modelami geometrycznymi. W liniowo-sprężystej mechanice pękania intensywność pola przy wierzchołku opisuje współczynnik intensywności naprężeń K. Dla rozwarcia pęknięcia, nazywanego sposobem I, oraz centralnej szczeliny o długości 2a w modelu nieskończonej płyty: KI = σ√(πa). σ jest naprężeniem rozciągającym daleko od szczeliny. Dla innych geometrii potrzebny jest odpowiedni współczynnik lub rozwiązanie. [81]
Własny przykład przy σ = 100 MPa: jeśli połowa długości szczeliny a rośnie z 1 mm do 4 mm, KI rośnie z 5,60 do 11,21 MPa√m. W obliczeniu długość trzeba wyrazić w metrach. Czterokrotny wzrost a daje dwukrotny wzrost KI; dwukrotny wzrost σ również podwoiłby KI. Nie przypisujemy materiałowi odporności na pękanie, dlatego nie obliczamy tu dopuszczalnej wielkości wady.
| Połowa długości a [mm] | Pełna długość 2a [mm] | KI [MPa√m] |
|---|---|---|
| 1 | 2 | 5,60 |
| 2 | 4 | 7,93 |
| 4 | 8 | 11,21 |
| 9 | 18 | 16,81 |
Obliczenia własne; centralna szczelina przelotowa w idealizowanej nieskończonej płycie, jednorodne rozciąganie. Wzór [81]. Nie jest to tabela kryteriów odbioru ani prognoza trwałości.
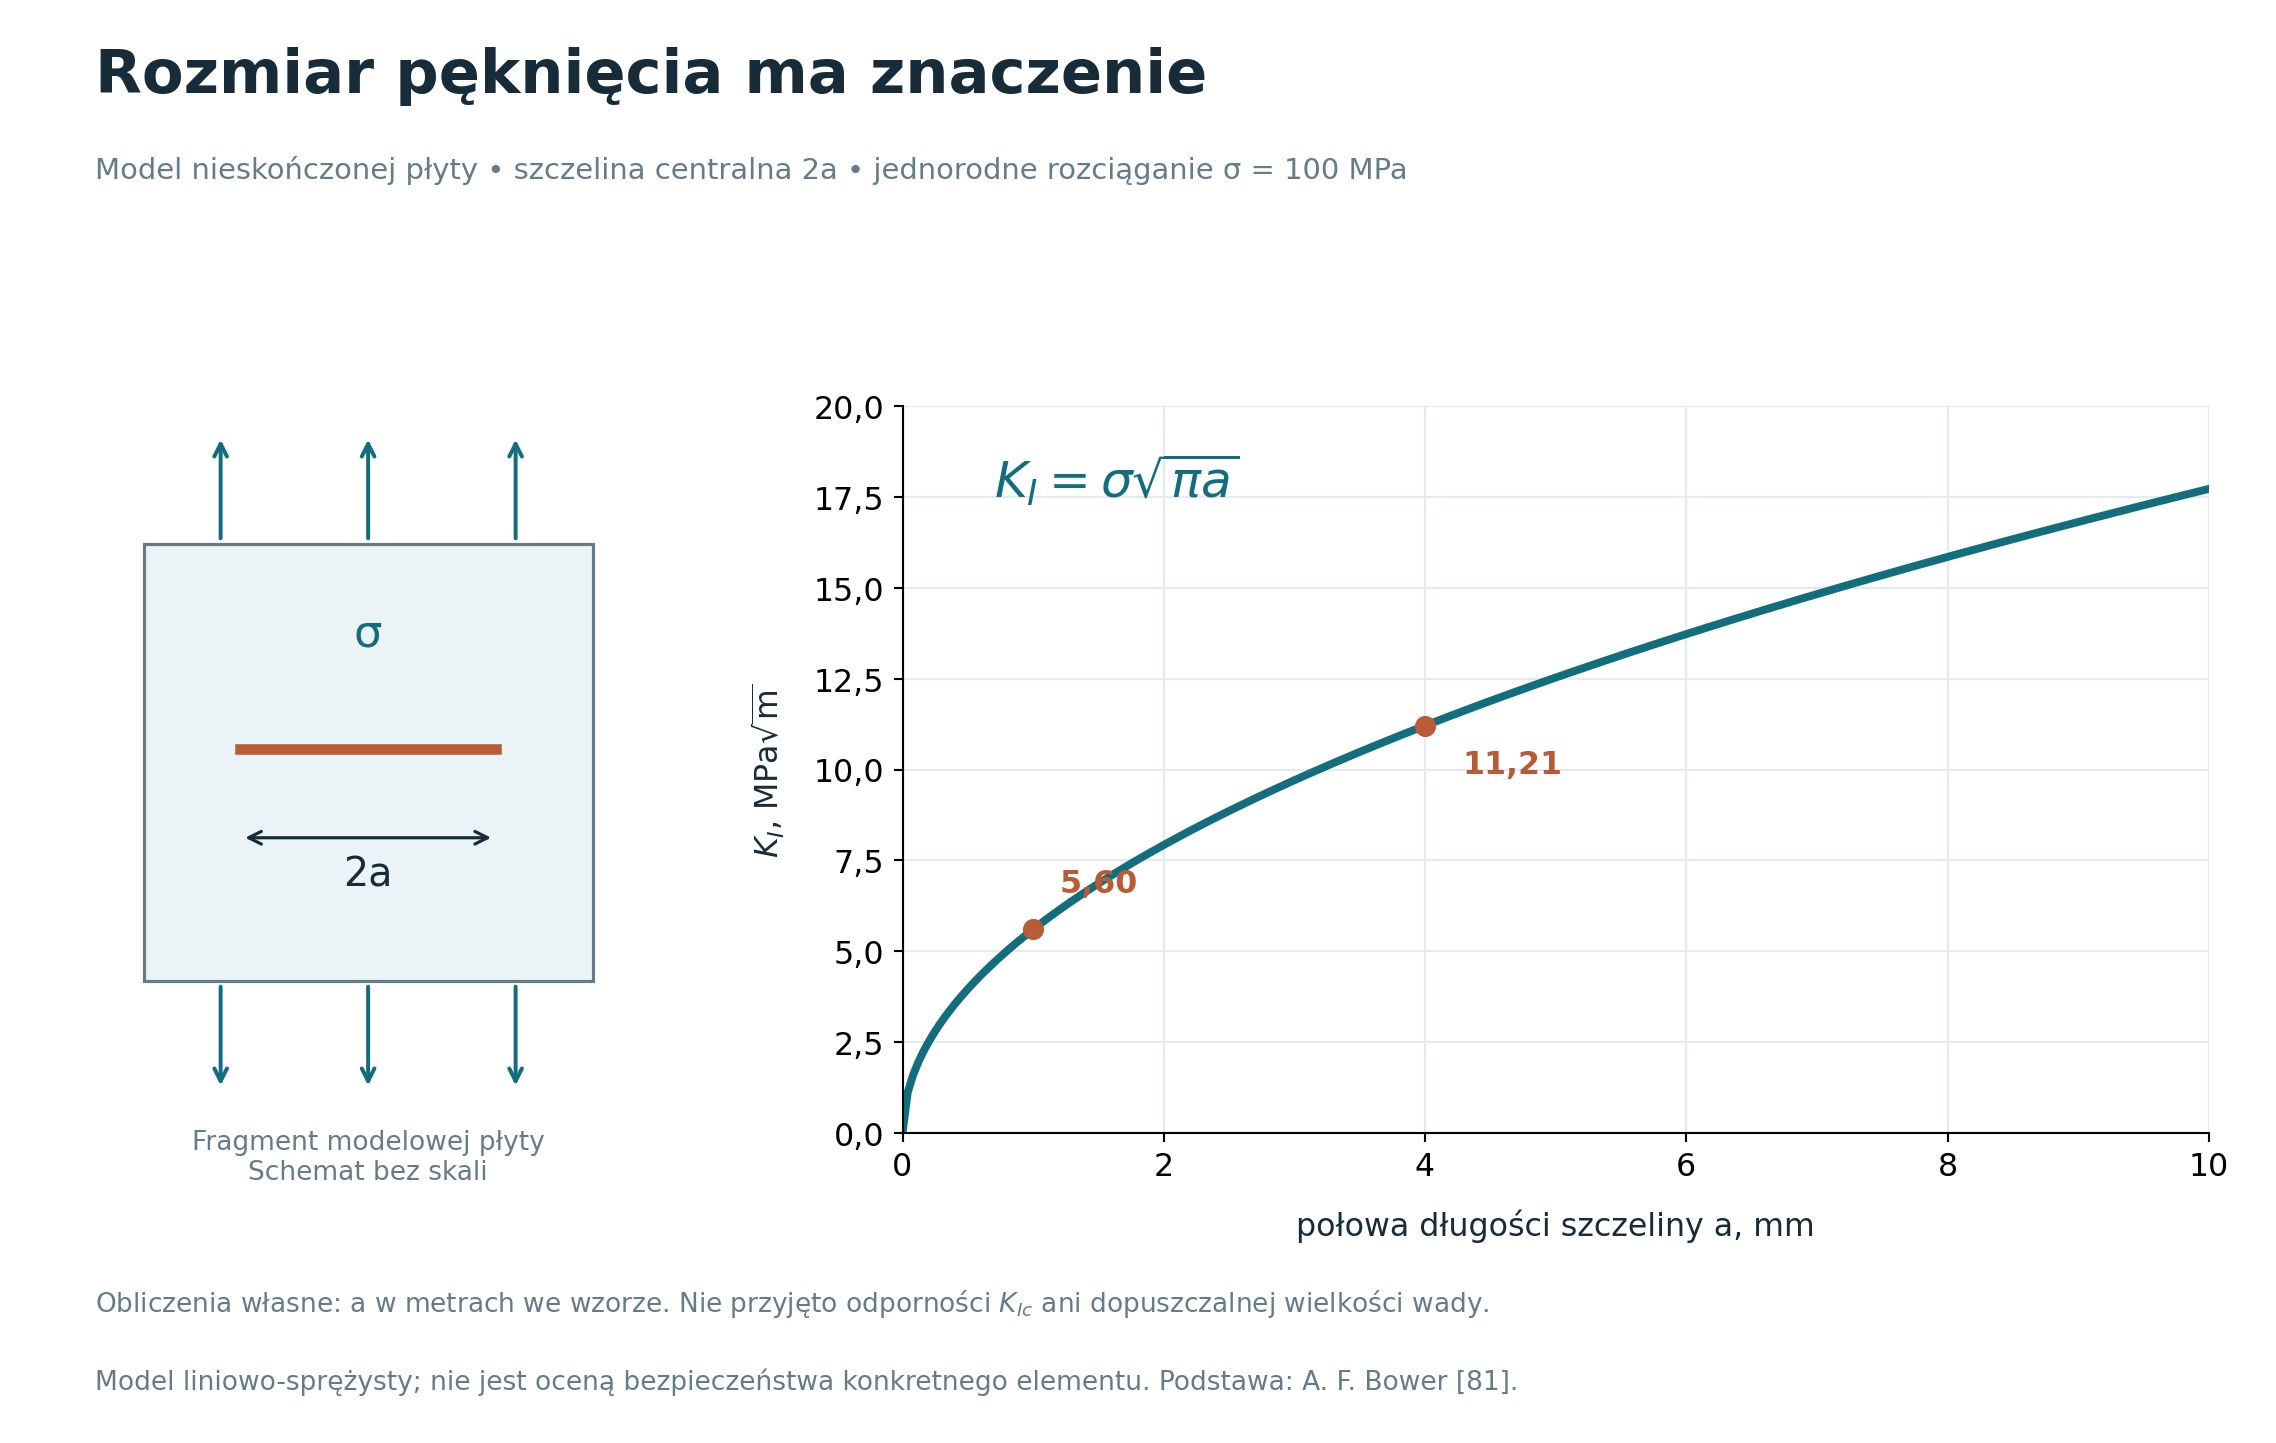
Symbol KIc oznacza odporność na pękanie w warunkach płaskiego stanu odkształcenia i przy spełnieniu kryteriów ważności badania. Nie każdy wynik K z próbki można tak nazwać. Gdy odkształcenia plastyczne są znaczące, stosuje się właściwe parametry mechaniki sprężysto-plastycznej, m.in. całkę J lub rozwarcie wierzchołka CTOD. Temperatura, środowisko, kierunek próbki i stan materiału muszą odpowiadać rozpatrywanemu problemowi. [82]
W analizie wzrostu zmęczeniowego ważny jest zakres ΔK w cyklu. Prawo Parisa da/dN = C(ΔK)ᵐ opisuje wybrany zakres wzrostu: da/dN to przyrost długości na cykl, a C i m są parametrami wyznaczanymi doświadczalnie dla danych warunków i układu jednostek. Nie jest to model całego życia elementu, od pierwszego cyklu do zniszczenia. Przeniesienie parametrów z innego środowiska lub poza zakres badań może dać błędną prognozę. [83]
6.12. Dlaczego mocniejsza stal nie gwarantuje trwalszej spoiny
W złączach pozostawionych w stanie po spawaniu trwałość zmęczeniową często wyznaczają geometria przejścia przy stopie lub grani spoiny, lokalne nieciągłości i naprężenia własne. Zwiększenie statycznej wytrzymałości materiału rodzimego nie musi wtedy poprawiać trwałości detalu. Zmniejszenie grubości po przejściu na mocniejszą stal może zaś zwiększyć zakres naprężeń. Najpierw trzeba zatem ocenić detal i sposób obciążenia, a potem uzasadnić korzyść ze zmiany gatunku. [91]
Nie jest to twierdzenie, że wszystkie stale i złącza mają identyczną odporność zmęczeniową. Obróbka spoiny, środowisko i określona procedura oceny mogą zmieniać wynik. Profesjonalny opis powinien rozróżniać własność materiału z próbki, charakterystykę złącza oraz trwałość całego zespołu. Weryfikacji podlega ta wielkość, która ogranicza konkretny projekt, a nie tylko najwyższa wartość w karcie materiałowej.
6.13. Naprężenia własne i diagnoza uszkodzenia
Naprężenia własne pozostają w materiale bez przyłożonej z zewnątrz siły. Mogą powstawać przez nierównomierne nagrzewanie, chłodzenie, przemiany fazowe lub odkształcanie. Są samorównoważące w całym elemencie, lecz lokalnie wpływają na warunki rozwoju pęknięcia. Dlatego pomiar geometrii po spawaniu nie opisuje całego stanu złącza: element pozornie prosty może nadal zawierać istotne naprężenia własne. Ich wpływ wymaga oceny właściwej dla mechanizmu uszkodzenia i sposobu obciążenia. [77]
Gdy element pęknie, należy oddzielić mechanizm od przyczyny. „Zmęczenie” opisuje sposób rozwoju uszkodzenia, ale przyczyną mogły być nieprzewidziane drgania, detal geometryczny, wada wykonania lub zmiana warunków pracy. Badanie uszkodzenia łączy historię obciążeń i środowiska z dokumentacją produkcji, oględzinami przełomu i wynikami badań. Wniosek powinien wyjaśniać kolejność zdarzeń i być sprawdzany na podstawie dostępnych dowodów; samo zdjęcie pęknięcia rzadko wystarcza. [78]
6.14. Analiza uszkodzeń: od obserwacji do sprawdzalnej hipotezy
Fraktografia oznacza badanie powierzchni przełomu. Uzupełnia ją obserwacja przekrojów przechodzących przez uszkodzenie, która pozwala powiązać przebieg pęknięcia z mikrostrukturą. Powierzchnie po awarii należy udokumentować i chronić przed wtórnymi uszkodzeniami; niekontrolowane czyszczenie może usunąć istotne ślady. Rozpoznanie mechanizmu, np. zmęczenia, nie kończy analizy przyczyny: trzeba jeszcze ustalić, dlaczego dany element był poddany warunkom prowadzącym do tego mechanizmu. [93]
| Obserwacja lub informacja | Hipoteza do sprawdzenia | Co pomaga ją rozróżnić |
|---|---|---|
| Pęknięcie po długiej pracy cyklicznej | Inicjacja i rozwój zmęczeniowy. | Przełom, miejsce początku, historia obciążeń i geometria. |
| Nagła awaria po obróbce powierzchniowej | Wpływ procesu, wodoru, naprężeń lub wcześniej istniejącej wady. | Chronologia, rzeczywisty cykl technologiczny i badania porównawcze. |
| Uszkodzenie obok spoiny | Wpływ geometrii, SWC, naprężeń lub środowiska. | Dokumentacja wykonania, przekrój, pomiary i warunki pracy. |
| Niska twardość tylko przy powierzchni | Inny stan warstwy albo błąd przygotowania lub pomiaru. | Profil twardości i zgład z zachowaną krawędzią. |
| Wżery w miejscach zastoin | Lokalne warunki korozji. | Skład medium, temperatura, osady i szczegóły konstrukcyjne. |
Autorski schemat stawiania pytań, nie algorytm automatycznej diagnozy. Podstawy: badanie uszkodzeń [93], wodór [92], przygotowanie próbek [95] oraz mechanizmy omówione wcześniej.
Raport powinien oddzielać fakty — co zmierzono i gdzie — od interpretacji oraz wniosków o przyczynie. Dobry wniosek wskazuje także obserwację, która mogłaby go podważyć. Jeśli położenie początku pęknięcia pozostaje nieustalone, trzeba to zapisać, zamiast zastępować lukę pewnym rozpoznaniem na podstawie jednego zdjęcia. W autorskim przykładzie pękniętej osi ustalenie zmęczenia pozostawia otwarte pytanie o przeciążenia, karb, niewspółosiowość lub wcześniejsze uszkodzenie powierzchni. Każda z tych hipotez prowadzi do innego działania naprawczego.
7. Obróbka i przetwarzanie
7.1. Nadawanie kształtu jest także zmianą materiału
Podczas walcowania materiał odkształca się między obracającymi się walcami; podczas kucia kształt nadają siły ściskające narzędzi; przy ciągnieniu wyrób przeciąga się przez otwór ciągadła. Procesy zmieniają wymiary, ale także strukturę i kierunkowość właściwości. Przeróbka na gorąco może zachodzić z rekrystalizacją, czyli tworzeniem nowych ziaren, natomiast przeróbka na zimno zwykle umacnia przez wzrost liczby i oddziaływań defektów sieci zwanych dyslokacjami. [15, 59]
Tekstura, czyli uprzywilejowana orientacja kryształów, oraz wydłużone składniki struktury mogą powodować anizotropię: inne zachowanie wzdłuż i w poprzek kierunku walcowania. Stąd tak ważne są symbole L i T w tabelach badań. Wyżarzanie po zgniocie może przywracać zdolność do dalszego kształtowania, lecz równocześnie zmienić uprzednio uzyskaną wytrzymałość. [26, 59]
| Proces | Co można uzyskać | Na co uważać |
|---|---|---|
| Walcowanie i kucie | Kształt i kontrola struktury przez odkształcenie oraz temperaturę. | Niejednorodność przekroju, kierunkowość, odwęglenie i stan powierzchni. [15] |
| Ciągnienie i zgniot na zimno | Dokładność wymiarów i umocnienie. | Mniejszy zapas plastyczności, naprężenia własne, możliwa potrzeba wyżarzania. [29, 52] |
| Skrawanie i szlifowanie | Dokładny kształt i wykończenie. | Ciepło, zużycie narzędzia, uszkodzenia warstwy wierzchniej i ostre karby. [19, 30] |
| Normalizowanie | Odpowiednia struktura po nagrzaniu i chłodzeniu w powietrzu. | Nie zastępuje każdej obróbki; cykl zależy od gatunku i przekroju. [29] |
| Hartowanie i odpuszczanie | Połączenie wytrzymałości i ciągliwości; w odpowiednich stalach struktura oparta na martenzycie odpuszczonym. | Pęknięcia, odkształcenia, zróżnicowanie chłodzenia powierzchni i rdzenia. [27, 29] |
| Przesycanie i starzenie | Kontrola roztworu i wydzieleń; w stalach PH umocnienie po starzeniu. | Cel jest inny niż hartowania martenzytycznego; liczy się cały cykl. [55] |
| Nawęglanie | Wzbogacenie powierzchni w C, następnie zwykle hartowanie. | Głębokość warstwy, naprężenia, odkształcenia i właściwości rdzenia. [31] |
| Azotowanie | Warstwa umocniona azotem i azotkami w dobranej stali. | Nie jest tym samym co nawęglanie; zwykle nie wymaga końcowego hartowania. [31] |
| Hartowanie indukcyjne | Miejscowe nagrzanie i zahartowanie powierzchni bez celowego dodawania C. | Podłoże musi mieć odpowiedni skład; trzeba kontrolować przejście do rdzenia. [27, 30] |
| Powłoki i obróbki powierzchniowe | Ochrona korozyjna, mniejsze zużycie lub modyfikacja tarcia. | Przyczepność, podparcie przez podłoże, porowatość i stan po uszkodzeniu. [30, 36] |
Hartowność określa zdolność do uzyskiwania struktury po hartowaniu w głąb przekroju przy danych warunkach chłodzenia. Twardość jest mierzoną cechą lokalną. Dwie stale o podobnej twardości na powierzchni mogą mieć zupełnie różny rdzeń. Dlatego próby i symulacje przemian trzeba odnosić do wymiarów elementu oraz ośrodka chłodzącego. Nie istnieje jedna poprawna temperatura hartowania ani jeden czas wygrzewania „dla stali”. [27, 33]
Podczas odpuszczania martenzytu węgiel może przemieszczać się do defektów i tworzyć wydzielenia, a struktura stopniowo się przebudowuje. W niektórych stalach stopowych odpowiednie wydzielenia powodują wtórne umocnienie: twardość nie musi maleć jednostajnie z temperaturą odpuszczania. Dlatego gotową część opisuje się przez skład i pełny stan obróbki, a nie tylko przez fakt, że została kiedyś zahartowana. [58]
7.2. Warstwa utwardzona: twardość powierzchni to nie cała informacja
Po hartowaniu powierzchniowym albo obróbce cieplno-chemicznej właściwości mogą zmieniać się z odległością od powierzchni. Profil twardości jest zestawieniem wyników wykonanych w kolejnych miejscach przekroju. Odpowiada na pytanie, jak szybko twardość przechodzi w kierunku wartości rdzenia. Pojedynczy wysoki wynik blisko powierzchni nie określa grubości warstwy. Dla pomiaru Vickersa wykorzystuje się odciski na odpowiednio przygotowanym zgładzie; znaczenie mają obciążenie, odstępy i odległość od krawędzi. [111]
ISO 18203:2026, wydanie 2, zastąpiła ISO 18203:2016. Jej publiczny opis obejmuje głębokości warstw związane z nawęglaniem i hartowaniem, utwardzaniem powierzchniowym, azotowaniem oraz całkowitą grubość warstwy utwardzonej. W praktyce spotyka się m.in. symbole CHD, SHD i NHD. Należy sprawdzić definicję odnoszącą się do procesu; nazwy te nie są wymienne. Zweryfikowano zakres i wydanie, nie pełne kryteria, obciążenia ani tabele normy. [110, 111]
Ćwiczenie z odczytu profilu. Przyjmujemy hipotetyczny model stali po obróbce powierzchniowej, bez przypisania do gatunku. Liczby w tabeli są założeniami dydaktycznymi, nie wynikami eksperymentu. Dla spójności opisu zakładamy metodę Vickersa HV0,5, siłę 4,903 N, czas działania siły 15 s i temperaturę 20°C. Przekrój jest prostopadły do powierzchni, a x oznacza odległość w głąb materiału. Przyjmujemy własne kryterium 600 HV0,5. Nie utożsamiamy go z kryterium CHD, SHD ani NHD według normy.
| x, mm | 0,10 | 0,30 | 0,50 | 0,70 | 1,00 | 1,20 | 1,50 | 2,00 |
|---|---|---|---|---|---|---|---|---|
| HV0,5 | 720 | 710 | 690 | 660 | 620 | 580 | 460 | 330 |
Dane utworzone wyłącznie do ćwiczenia; nie są charakterystyką oferowanego materiału. Warunki i kryterium zadano w tekście. Podstawa metody odczytu profilu: [111]; bez przeliczania skal twardości.
Próg leży między x₁ = 1,00 mm, H₁ = 620 HV0,5 a x₂ = 1,20 mm, H₂ = 580 HV0,5. Przyjmując interpolację liniową między tymi punktami: x* = x₁ + (H₁ − H*)/(H₁ − H₂) · (x₂ − x₁) = 1,10 mm. To wynik arytmetyczny dla założeń. Nie uwzględnia niepewności pomiarów, lokalnej niejednorodności ani ewentualnej nieliniowości rzeczywistego profilu.
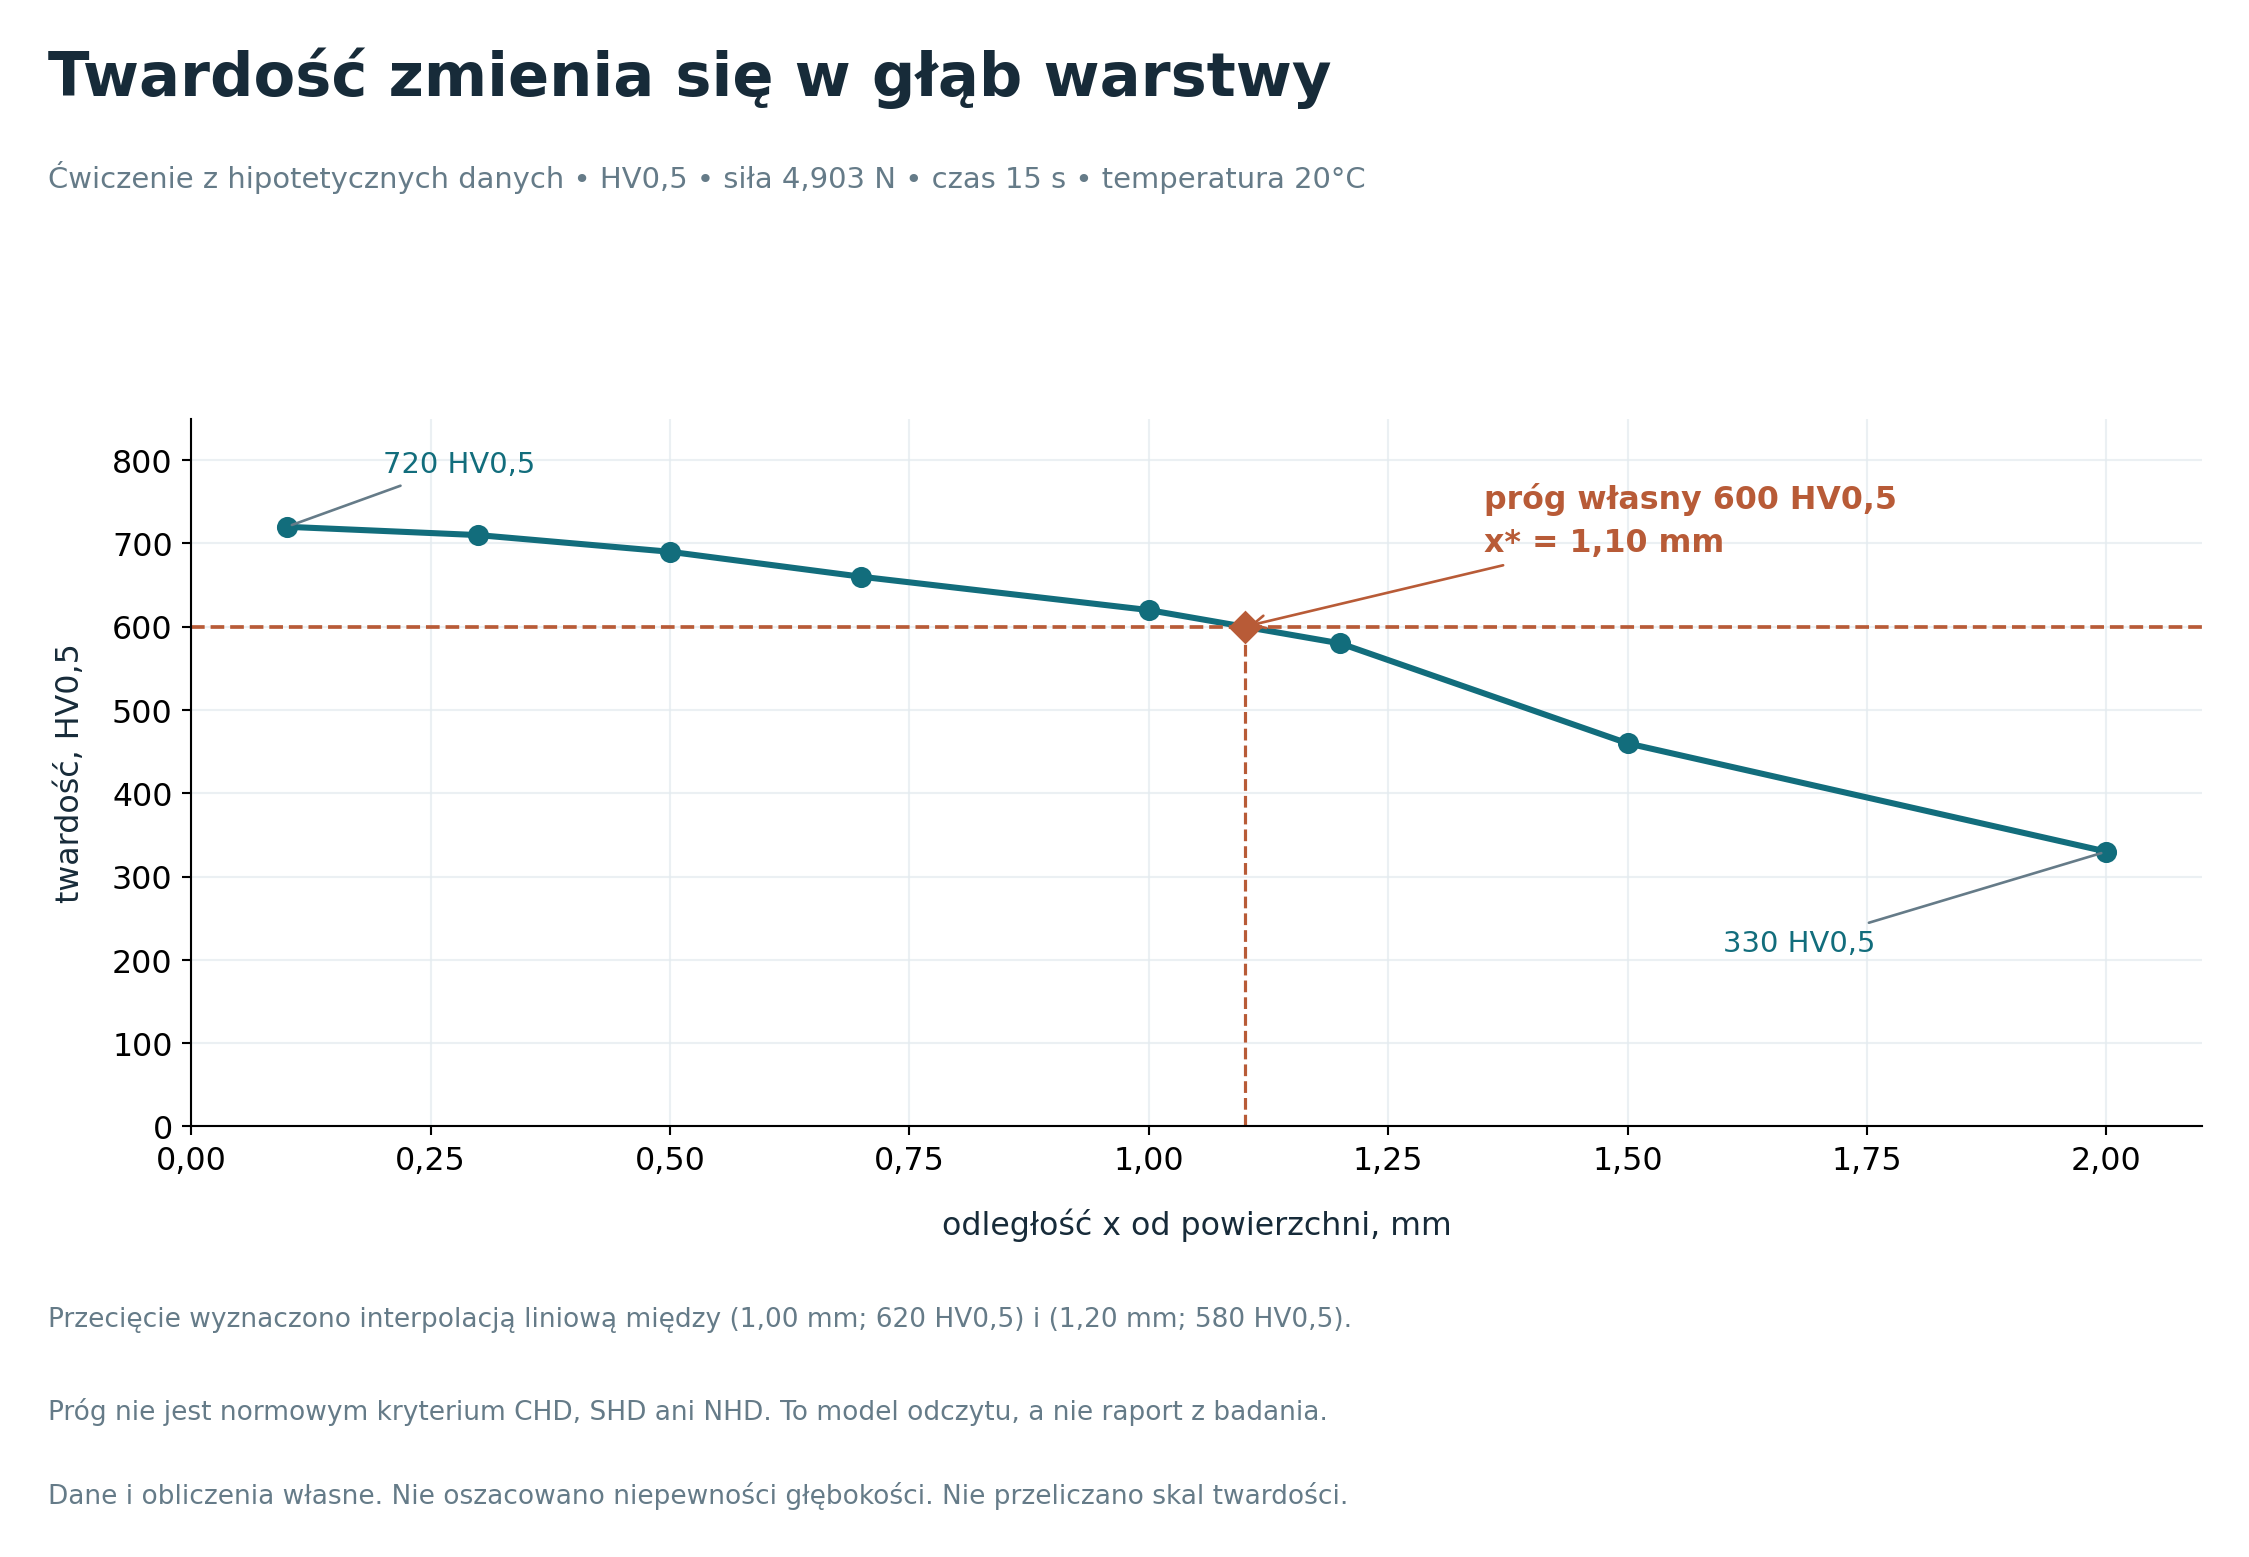
W rzeczywistym raporcie potrzebne są również: wskazanie powierzchni odniesienia, sposób przygotowania przekroju, miejsca i liczba ścieżek pomiarowych, wyniki pojedyncze oraz reguła wyznaczania głębokości. Gdy po badaniu usuwa się materiał z powierzchni, zmienia się odniesienie geometryczne. W idealizacji samego przesunięcia profilu usunięcie 0,15 mm zmniejszyłoby odległość do naszego progu z 1,10 do 0,95 mm. To dalszy rachunek modelowy; rzeczywiste szlifowanie może także zmienić stan warstwy. [95]
7.3. TMCP: właściwości zapisane w historii wytwarzania
Obróbka termomechaniczna TMCP łączy kontrolowane odkształcanie na gorąco z kontrolą temperatury i chłodzenia. Wykorzystuje zmiany austenitu, rekrystalizację, wydzielanie cząstek i późniejsze przemiany. Rekrystalizacja oznacza powstawanie i wzrost nowych ziaren w odkształconym materiale. Zależnie od etapu procesu jej przebieg może być wspomagany lub ograniczany. Mikrododatki, m.in. niob, tytan i wanad, uczestniczą w kontroli ziarna i umocnieniu wydzieleniowym. [101, 102]
W odpowiednio zaprojektowanej stali uzyskanie wytrzymałości przez drobne ziarno i wydzielenia pozwala ograniczać potrzebę zwiększania zawartości węgla. Nie wynika z tego, że każda stal TMCP spawa się tak samo. Cykl spawalniczy lokalnie zmienia strukturę uzyskaną w hucie; możliwe są zarówno zmiękczenie, jak i niekorzystne zmiany ciągliwości. Późniejsza obróbka cieplna nie musi odtwarzać pierwotnych właściwości. [101, 102]
Dla czytelnika karty materiałowej praktyczny wniosek brzmi: oznaczenie procesu lub stanu dostawy jest częścią identyfikacji materiału. Porównanie dwóch blach wyłącznie przez granicę plastyczności pomija ich reakcję na spawanie i dalsze nagrzewanie. Temperatury, czasy i dopuszczalną energię spawania trzeba dobierać do wyrobu i sprawdzonej technologii, a nie do samego skrótu TMCP. [102]
7.4. Hartowność w przekroju i próba Jominy’ego
W próbie Jominy’ego po austenityzowaniu chłodzi się wodą jedno czoło walcowej próbki, a następnie mierzy twardość w kolejnych odległościach od tego czoła. Powstaje krzywa pokazująca, jak materiał reaguje na różne warunki chłodzenia. Większa odległość od chłodzonego końca wiąże się z inną historią temperatury, dlatego wykresu nie należy odczytywać jako dosłownej mapy dowolnego wału. Jego zastosowanie do części wymaga uwzględnienia geometrii, ośrodka chłodzącego i warunków obróbki. [68]
Publiczny opis ISO 642:2024 podaje próbkę o średnicy 25 mm i długości co najmniej 100 mm oraz dopuszcza, po uzgodnieniu i w określonym zakresie, zastąpienie próby obliczeniem według zaakceptowanego modelu. Zweryfikowano opis i wydanie, nie pełną procedurę normową. Wniosek praktyczny jest prosty: wysoka twardość przy samym chłodzonym końcu nie dowodzi utrzymania takiej struktury w rdzeniu grubego elementu. [69]
7.5. Spawanie i strefa wpływu ciepła
Spawanie tworzy złącze, ale jednocześnie lokalnie przetwarza materiał. Obok spoiny znajduje się strefa wpływu ciepła, SWC, która nie stopiła się, lecz przeszła cykl cieplny. Mogą tam wystąpić rozrost ziarna, zahartowanie, zmiękczenie albo zmiany wydzieleń. W części stali ryzyko pękania wodorowego wiąże się ze współwystępowaniem podatnej struktury, wodoru i naprężeń. [32]
Równoważnik węgla jest wskaźnikiem pomocniczym, a nie wynikiem próby spawalności. Jedna z używanych postaci to CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, gdzie stężenia wyraża się w procentach masowych. Istnieją inne wzory, m.in. Pcm, przeznaczone dla innych zakresów składu. Porównywanie liczb bez podania wzoru może wprowadzać w błąd. [33]
Podgrzewanie wstępne, kontrola temperatury międzyściegowej, materiał dodatkowy i energia liniowa należą do projektowania technologii złącza. Dobiera się je do stali, grubości, utwierdzenia i sposobu spawania. Większy dopływ ciepła może ograniczyć szybkie hartowanie, ale nadmierny może szkodzić strukturze; dlatego proste zalecenie „grzać mocniej” nie jest uniwersalne. Poprawna procedura obejmuje także przygotowanie, kontrolę i wymagane badania złącza. [32, 33]
Technologie powierzchniowe obejmują nakładanie powłok, napawanie, natryskiwanie i modyfikację samego podłoża. PVD i CVD oznaczają odpowiednio fizyczne i chemiczne osadzanie z fazy gazowej. Cienka, twarda powłoka nie naprawi zbyt miękkiego lub pękającego podłoża. Analogicznie gładki wygląd po szlifowaniu nie dowodzi braku przypaleń i naprężeń własnych. [30]
7.6. Od wskaźnika CEV do technologii spawania
Prześledźmy samo działanie wzoru CEV. Dla hipotetycznej analizy C = 0,15%, Mn = 1,20%, Cr = 0,20%, Mo = 0,10%, V = 0,05%, Ni = 0,30% i Cu = 0,20% mas. wynik wynosi 0,453% po zaokrągleniu. To obliczenie arytmetyczne przy założonym składzie, nie atest ani przypisanie materiału do gatunku. Nie wyznacza samo temperatury podgrzewania i nie jest uniwersalną granicą „wolno/nie wolno spawać”. [33]
O wykonaniu złącza decyduje komplet warunków zapisanych w WPS, instrukcji technologicznej spawania: m.in. materiał, geometria złącza, proces, materiały dodatkowe, parametry cieplne i przewidziane zabiegi. Podstawę kwalifikowania technologii stanowią odpowiednie zapisy i badania, a ich zakres wynika z właściwej specyfikacji. Nie należy przenosić kwalifikacji poza jej dopuszczalny zakres tylko dlatego, że dwa gatunki mają zbliżony CEV. Przywołane opracowanie TWI służy objaśnieniu dokumentacji; wymienionych w nim historycznych wydań norm nie potraktowano jako aktualnych. [76]
7.7. Energia łuku, energia liniowa i czas t₈/₅
Podczas spawania łukowego energia łuku na jednostkę długości i energia doprowadzona do materiału nie są identyczne. Dla uproszczonego przypadku stałego napięcia U, natężenia I i prędkości v: Earc = UI/(1000v), gdy U podano w V, I w A, v w mm/s, a wynik w kJ/mm. Po przyjęciu sprawności cieplnej η otrzymujemy Q = ηEarc . Trzeba podać używaną konwencję: w dokumentacji termin „heat input” bywa stosowany także do samej energii łuku. [103]
| Wielkość | Wartość | Status |
|---|---|---|
| Napięcie U; natężenie I | 24 V; 200 A | Założenia stałych parametrów. |
| Prędkość v | 5 mm/s | Równoważnie 300 mm/min. |
| Sprawność η | 0,80 | Założenie modelu; nie przypisano do procesu. |
| Earc | 0,960 kJ/mm | 24 · 200 / (1000 · 5). |
| Q | 0,768 kJ/mm | 0,80 · 0,960. |
Obliczenia własne na podstawie definicji [103]. Nie są parametrami WPS ani wynikiem kwalifikowania technologii. Prędkość w mm/min wymaga uwzględnienia przeliczenia czasu.
W źródłach o przebiegach impulsowych nie wystarcza zawsze iloczyn średniego napięcia i średniego prądu. Należy uwzględnić przebieg mocy i właściwą metodę rejestracji; średnia z iloczynu nie musi być iloczynem średnich. Trzeba również wiedzieć, gdzie mierzono napięcie, ponieważ spadek na przewodach wpływa na wynik. [104]
t₈/₅ oznacza czas chłodzenia danego miejsca od 800°C do 500°C. Opisuje część lokalnego cyklu cieplnego; nie jest czasem wykonania spoiny. Na przebieg chłodzenia wpływają m.in. geometria i grubość elementu, temperatura początkowa oraz doprowadzone ciepło. Sama energia liniowa nie wyznacza więc jednoznacznie struktury ani twardości strefy wpływu ciepła. [105, 106]
Żeby objaśnić odczyt t₈/₅, przyjmijmy wyłącznie matematyczną krzywą T(t) = 20 + 1180 · exp(−t/18), gdzie T jest w °C, a t w sekundach. Temperatura początkowa wynosi 1200°C, temperatura graniczna 20°C, a stała czasowa 18 s. Model nie odwzorowuje zmierzonego złącza ani chłodzenia konkretnego gatunku. Z rozwiązania równania otrzymujemy t₈₀₀ = 7,45 s, t₅₀₀ = 16,19 s i t₈/₅ = 8,74 s. Ten przykład jest niezależny od rachunku energii w tabeli; nie wyliczono go z Q.
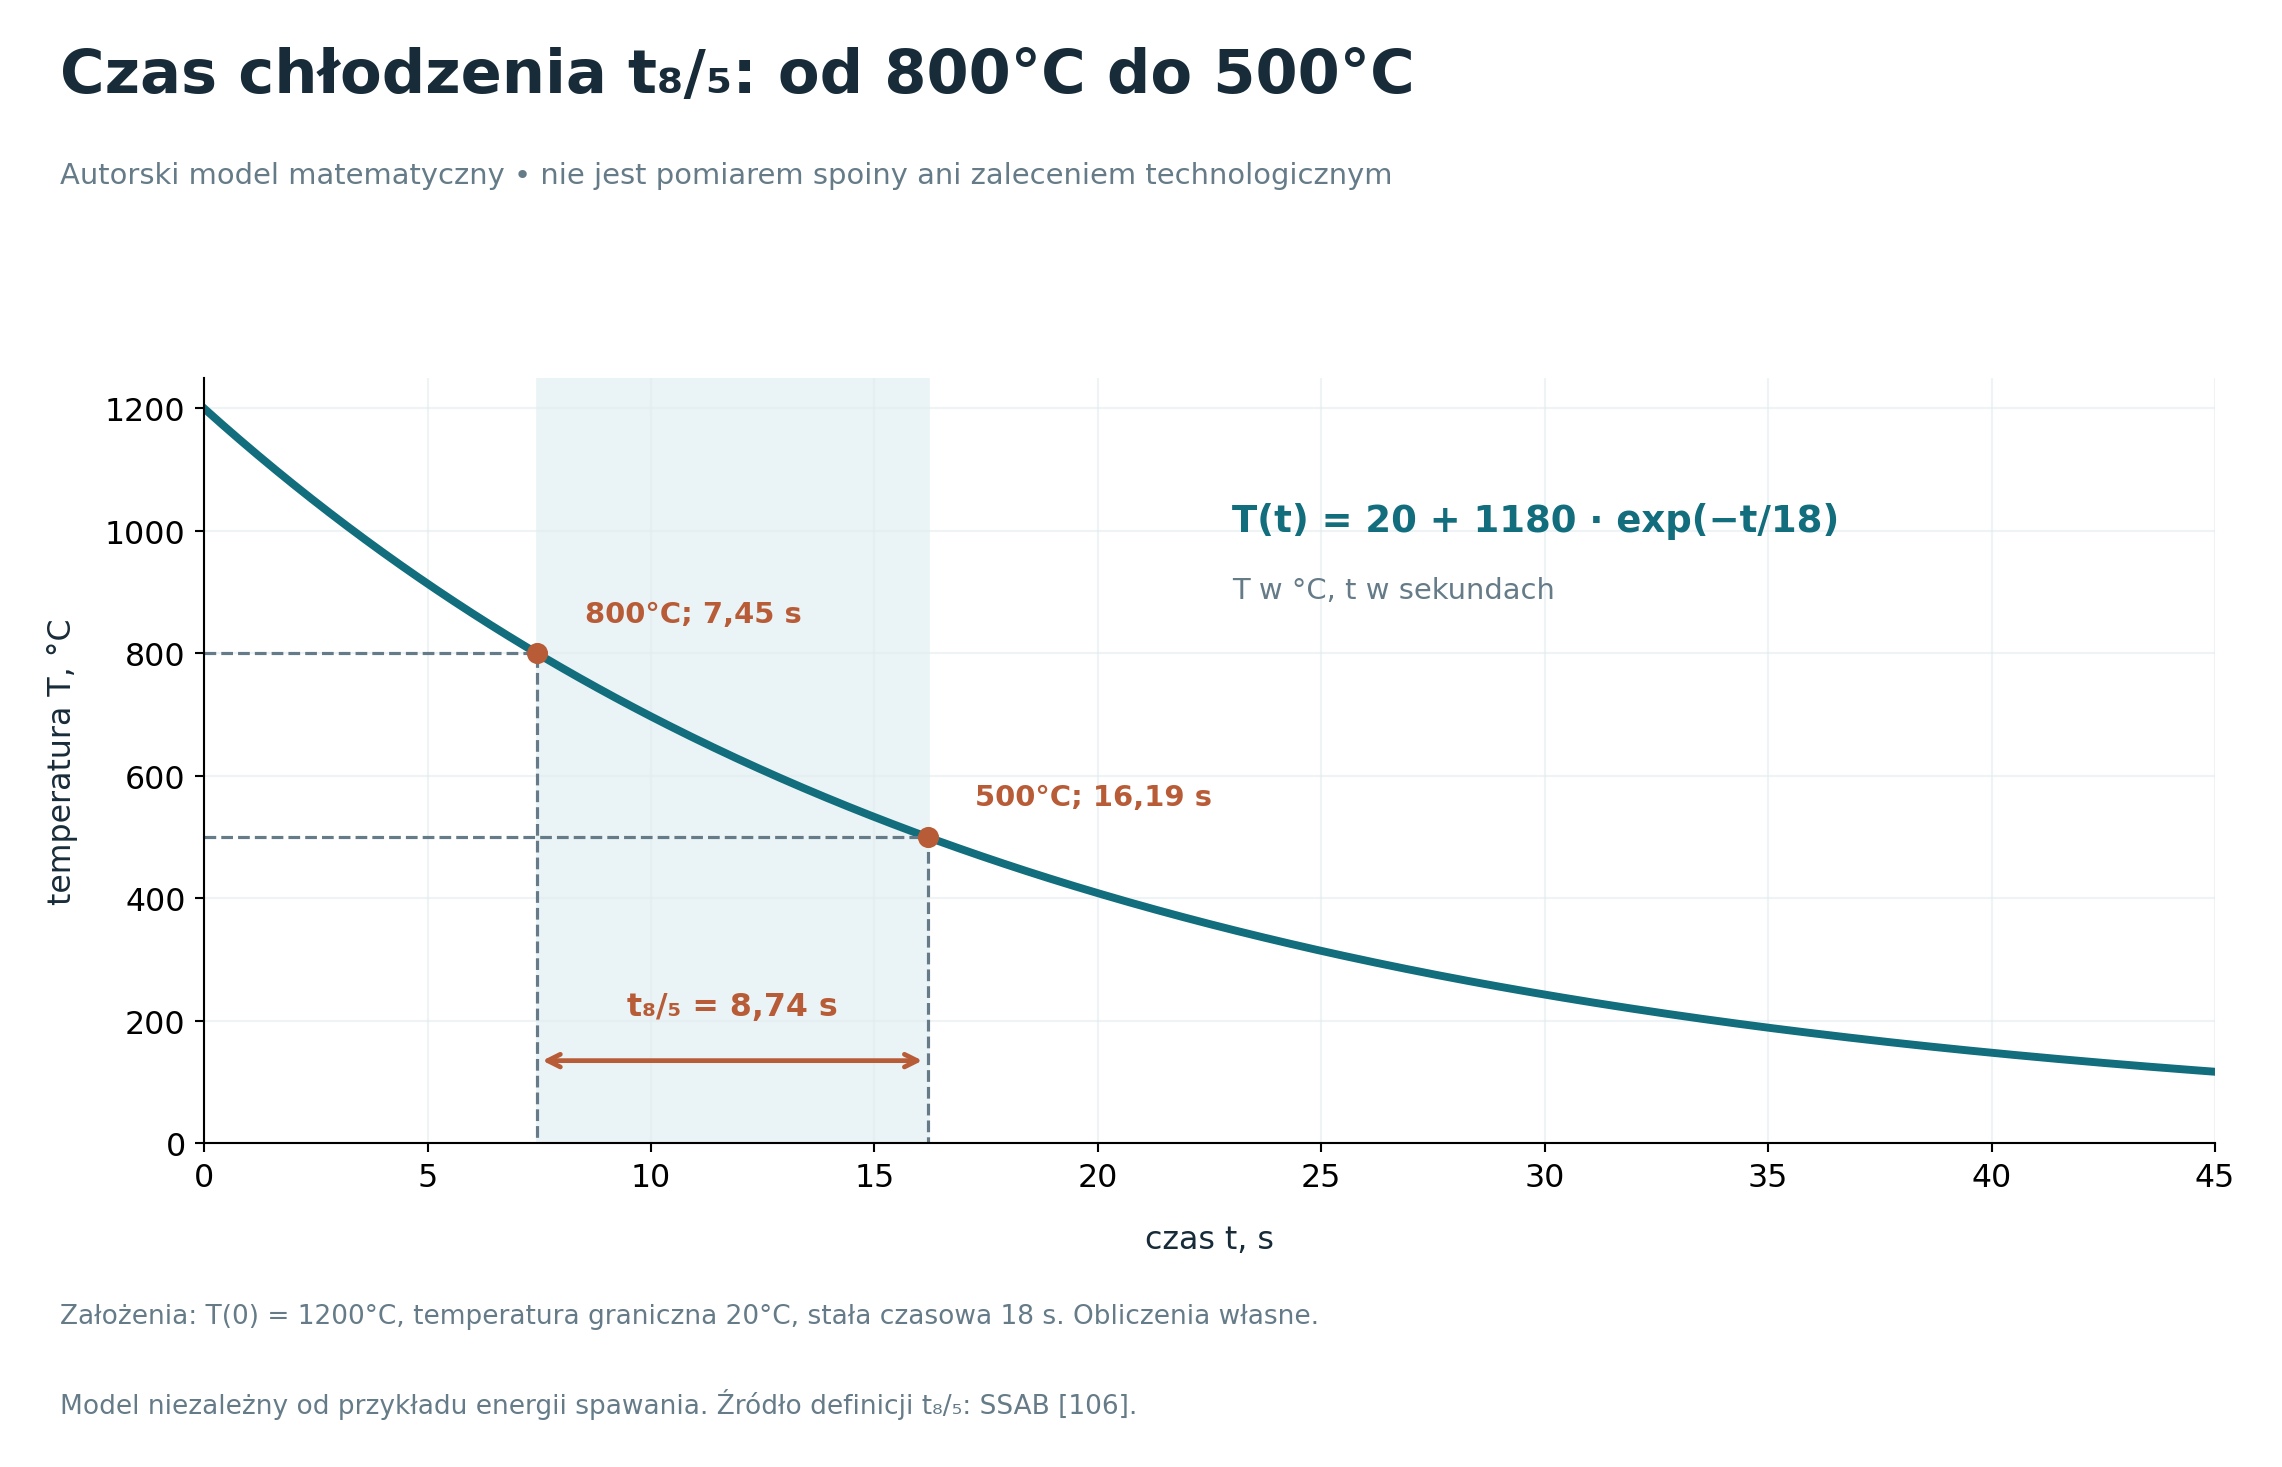
Nie ma jednej zasady „im więcej ciepła, tym lepiej”. Zbyt szybkie chłodzenie może sprzyjać powstaniu twardych składników podatnych na pękanie, a duża energia może powodować rozrost ziarna lub zmiękczenie określonych stali. Ani sama twardość, ani samo t₈/₅ nie zastępują oceny właściwości złącza. [105]
7.8. Kierunek grubości i pękanie lamelarne
Pękanie lamelarne wiąże się z małą plastycznością w kierunku grubości, wydłużonymi wtrąceniami oraz odkształceniem wymuszonym m.in. skurczem spoiny. Szczególnej uwagi wymagają detale, które obciążają grubość blachy. Wynik rozciągania wzdłuż walcowania nie opisuje automatycznie tego kierunku. Znaczenie mają dobór materiału, geometria złącza i sposób wykonania. [107]
PN-EN 10164:2018-11 dotyczy wyrobów o podwyższonych właściwościach plastycznych prostopadle do powierzchni. Publiczny opis PKN obejmuje zasadniczo wyroby płaskie i kształtowniki ze stali uspokojonych, z wyłączeniem nierdzewnych, o grubości nominalnej 15–400 mm i określonej minimalnej granicy plastyczności nie większej niż 960 MPa; opis przewiduje także uzgodnienia poza podstawowym zakresem. Sprawdzono wydanie i zakres katalogowy, nie pełne wymagania ani kryteria klas. [108]
Oznaczenie właściwości w kierunku grubości nie zastępuje wymagań udarności ani badania ultradźwiękowego: każde z nich odpowiada na inne pytanie. W specyfikacji trzeba powiązać kierunek pobrania próbki, cechę mierzoną i kryterium akceptacji. Przewężenie podane w karcie pręta 42CrMo4 z wcześniejszego przykładu nie stanowi samo w sobie potwierdzenia spełnienia wymagań EN 10164. [73, 107, 108]
8. Korozja i ochrona stali
8.1. Co powoduje korozję
Korozja jest niszczeniem materiału przez reakcje z otoczeniem. W wilgotnych środowiskach często ma charakter elektrochemiczny: na obszarach anodowych metal przechodzi do roztworu, a na katodowych zachodzą reakcje redukcji. Przepływ elektronów przez metal i jonów przez elektrolit zamyka obwód. Do powstania takich obszarów wystarczą lokalne różnice powierzchni lub środowiska; nie zawsze trzeba połączyć dwa różne metale. [57]
Szybkość i postać uszkodzeń zależą od czasu zwilżenia, soli, temperatury, pH, dostępu tlenu, osadów i geometrii. Wysokotemperaturowe utlenianie nie wymaga warstwy ciekłej wody. Rdzawy nalot jest tylko jednym z przejawów korozji: groźne wżery lub pęknięcia mogą występować przy niewielkiej ogólnej utracie masy. [40, 56, 57]
| Mechanizm | Co sprzyja uszkodzeniu | Kierunek ograniczania ryzyka |
|---|---|---|
| Równomierna | Rozległy kontakt z agresywnym środowiskiem. | Dobór materiału, powłoka, kontrola środowiska, ewentualnie uzasadniony naddatek. [57] |
| Wżerowa i szczelinowa | Lokalne uszkodzenie pasywności, chlorki, zatrzymanie cieczy. | Dobór gatunku i powierzchni; eliminowanie szczelin i zastoin. [56] |
| Galwaniczna | Elektryczny kontakt różnych metali w obecności elektrolitu. | Izolacja, odpowiednia para materiałów, uwzględnienie stosunku powierzchni. [35] |
| Międzykrystaliczna | Niekorzystny stan granic ziaren, np. lokalne zubożenie w Cr. | Odpowiedni skład, obróbka i technologia łączenia. [10, 34] |
| Pękanie korozyjne naprężeniowe | Połączenie podatnego materiału, środowiska i naprężeń rozciągających. | Zmiana materiału lub warunków; kontrola naprężeń i temperatury. [56] |
8.2. Ochrona powłokowa, katodowa i konstrukcyjna
Powłoka malarska tworzy barierę, której trwałość zależy od przygotowania powierzchni, ciągłości i warunków eksploatacji. Cynkowanie zapewnia barierę oraz w odpowiednich warunkach ochronę elektrochemiczną: cynk koroduje preferencyjnie względem stali. Zakres tej ochrony przy uszkodzeniu jest ograniczony geometrią i środowiskiem; duża odsłonięta powierzchnia nie staje się automatycznie zabezpieczona przez obecność cynku gdzieś obok. System duplex w ochronie powierzchniowej oznacza zwykle połączenie cynkowania i malowania — termin ma inne znaczenie niż stal duplex. [35, 36]
Ochrona katodowa jest użyteczna m.in. dla konstrukcji zanurzonych i podziemnych. Wymaga zaprojektowanego układu, kontroli i utrzymania. Równie ważna jest geometria: odprowadzanie wody, dostęp do czyszczenia i inspekcji oraz ograniczenie miejsc zatrzymujących wilgoć. Projektowanie ochrony od początku jest zwykle skuteczniejsze niż próba usuwania przyczyn korozji z niedostępnej szczeliny gotowego urządzenia. [56]
8.3. Jak opisać system ochrony w specyfikacji
ISO 12944-1:2017 wprowadza serię dotyczącą ochrony konstrukcji stalowych systemami malarskimi. Katalog ISO wskazuje nadal wydanie opublikowane, potwierdzone w 2023 r., a jednocześnie oznaczone do rewizji; projekt następcy nie jest opublikowanym zamiennikiem. Zweryfikowano publiczny opis i status, nie pełną treść. [88]
Przy doborze trzeba rozróżnić korozyjność środowiska i zakładaną trwałość systemu do pierwszej większej renowacji. Kategoria środowiska nie jest nazwą konkretnej farby. Zakres trwałości nie oznacza automatycznie okresu gwarancji. Wyjaśnia to także publiczna dokumentacja techniczna Teknos; jej przykładowe opisy środowisk są pomocą interpretacyjną, nie oceną dowolnej konkretnej lokalizacji. [90]
| Pole | Informacja do ustalenia | Efekt pominięcia |
|---|---|---|
| Ekspozycja | Zwilżanie, zanurzenie, sole, chemikalia, temperatura i lokalne zastoje. | Dobór do zbyt łagodnego scenariusza. |
| Podłoże | Stal, cynk lub istniejąca powłoka; stan powierzchni i dostęp do przygotowania. | Niewłaściwa przyczepność lub niezgodność systemu. |
| Wykonanie | Przygotowanie, układ warstw, grubości, warunki aplikacji i utwardzania. | Niepowtarzalny efekt mimo użycia właściwego produktu. |
| Odbiór i naprawa | Metody kontroli, miejsca pomiarów oraz naprawa uszkodzeń montażowych. | Brak sposobu rozstrzygnięcia zgodności. |
| Utrzymanie | Dostęp do inspekcji, czyszczenia i renowacji. | Trudność w wykryciu i usunięciu lokalnych uszkodzeń. |
Syntetyczna lista projektowa, bez normowych grubości i kryteriów odbioru. Zakres serii [88], interpretacja trwałości [90]; parametry należy ustalić dla konkretnego systemu i zastosowania.
Odrębna ISO 1461:2022, wydanie 4, dotyczy właściwości i badań powłok cynkowych otrzymywanych przez zanurzanie wykonanych wyrobów z żelaza i stali. Jej publiczny zakres wyłącza m.in. blachy i druty cynkowane w sposób ciągły oraz określone produkty objęte odrębnymi normami. Nie można więc jednym numerem normy opisywać każdej odmiany „ocynku”. Zweryfikowano zakres i status wydania, bez pełnych tabel wymaganych grubości. [89]
8.4. Badanie w mgle solnej: co rzeczywiście potwierdza
ISO 9227:2022, wydanie 5, opisuje aparaturę, odczynniki i procedury badań w obojętnej mgle solnej NSS oraz odmianach zakwaszonych AASS i CASS. Katalog wskazuje także zmianę Amd 1:2024. Publiczny zakres normy nie ustala dla konkretnego produktu czasu ekspozycji, wymiarów próbek ani kryterium interpretacji wyniku; te elementy wynikają z odpowiedniej specyfikacji. Zweryfikowano opis i metadane, nie pełny tekst z treścią zmiany. [112, 113]
Przykładowe stwierdzenie „1000 godzin w mgle solnej” trzeba powiązać z rodzajem próby i kryterium uszkodzenia. Wartość 1000 h nie jest tutaj deklaracją dla żadnej powłoki. Nie daje też uniwersalnego przelicznika na lata eksploatacji. American Galvanizers Association zwraca uwagę na brak prostego powiązania takich wyników z zachowaniem powłok w rzeczywistym środowisku. [119]
| Element raportu | Pytanie do sprawdzenia | Ograniczenie wniosku |
|---|---|---|
| Próbka i układ powłok | Jaki materiał, przygotowanie, warstwy, grubości i stan krawędzi? | Wynik dotyczy opisanego układu i przygotowania. |
| Procedura ekspozycji | Jaka metoda, wydanie dokumentu, wariant i czas? | Różne warunki nie tworzą jednego rankingu. |
| Kryterium uszkodzenia | Czy oceniono korozję podłoża, produkty korozji powłoki, pęcherzenie lub inne zjawisko? | „Brak rdzy” bez definicji nie wystarcza. |
| Wniosek użytkowy | Czy zakres badania odpowiada pytaniu o kontrolę produktu? | Próba komorowa sama nie prognozuje lat pracy. |
Autorska lista interpretacyjna oparta na omówieniu ochrony w rozdziale 8 oraz kontekście [114, 119]. Nie stanowi dodatkowych wymagań ISO 9227 ani procedury badawczej.
Odrębny raport techniczny ISO/TR 19852:2026 dotyczy badań międzylaboratoryjnych NSS i ich praktycznej interpretacji. Dostępne publicznie wprowadzenie omawia rozrzut wyników i ograniczenia odtwarzalności dla badanych elementów z powłokami. Odtwarzalność dotyczy zgodności wyników uzyskiwanych w zmienionych warunkach, np. w różnych laboratoriach; nie należy mylić jej z powtarzalnością w tych samych warunkach. Raport nie uzasadnia jednego współczynnika korekcyjnego dla wszystkich powłok. Wykorzystano opis i publiczne wprowadzenie, nie pełne tabele badań. [114]
8.5. Dlaczego stal nierdzewna może korodować
Odporność stali nierdzewnej wiąże się z cienką, bogatą w chrom warstwą pasywną. Może się ona odtwarzać, jeśli otoczenie na to pozwala. Chlorki, szczeliny, nieodpowiednia temperatura albo zanieczyszczenie powierzchni mogą zmienić sytuację. Stal nierdzewna nie jest więc materiałem „niekorodującym”, a słowo „kwasoodporna” bez nazwy kwasu, stężenia i temperatury nie jest wystarczającą specyfikacją. [34, 64]
Przy spawaniu trzeba uwzględnić zmiany struktury i stan powierzchni. Czyszczenie, usuwanie niepożądanych tlenków i właściwa obróbka po spawaniu mogą mieć zasadnicze znaczenie. Nie należy stosować narzędzi brudzących powierzchnię cząstkami zwykłej stali, a potem interpretować nalotu jako jednoznacznego dowodu błędnego gatunku. Odporność ocenia się dla gotowego wyrobu wraz z jego spoinami, geometrią i rzeczywistym środowiskiem. [59, 64]
8.6. PREN: pomoc w porównaniu, nie gwarancja odporności
W porównaniach stali nierdzewnych występuje wskaźnik PREN, opisujący na podstawie składu względną odporność na korozję wżerową. Jedna z rozpowszechnionych postaci to PREN = Cr + 3,3Mo + 16N, przy zawartościach w procentach masowych. Istnieją także inne wersje, np. uwzględniające wolfram. Wyniki można porównywać dopiero po sprawdzeniu wzoru oraz tego, czy obliczono je ze składu rzeczywistego, typowego czy z granic normowych. [74]
PREN nie uwzględnia wprost wszystkich skutków obróbki, spawania, jakości powierzchni i rzeczywistego środowiska. Wyższy wynik może porządkować kandydatów do dalszej analizy, lecz nie potwierdza przydatności w konkretnym roztworze ani odporności na wszystkie rodzaje korozji. Nie należy też sumować maksymalnych udziałów pierwiastków z karty gatunku i przedstawiać wyniku jako cechy każdej dostawy. [74]
Przykład praktyczny. Przy nawracających wżerach obok spoiny najpierw trzeba opisać miejsce i warunki: obecność szczeliny, pozostałości środków myjących, temperaturę, zastoje i stan powierzchni po wykonaniu. Dopiero potem rozstrzyga się, czy problem wymaga zmiany gatunku, procesu, geometrii lub obsługi. To autorski przykład kolejności diagnozy oparty na zasadach doboru i analizy uszkodzeń, bez wskazywania gotowej recepty dla nieznanej instalacji. [56, 78]
8.7. Wodór: kiedy ochrona powierzchni i trwałość mechaniczna się łączą
Kruchość wodorowa może zmniejszać plastyczność i zdolność przenoszenia obciążenia podatnego materiału. Do istotnych czynników należą wodór w metalu, stan materiału oraz naprężenia rozciągające, również własne. Wodór może być związany z procesem wykonania lub środowiskiem pracy; zjawisko nie ogranicza się do spawania. Szczególnej uwagi wymagają niektóre stale o wysokiej wytrzymałości. Nie istnieje jednak jedna twardość ani jeden poziom węgla, który sam rozstrzygałby wszystkie zastosowania. [92]
W praktyce oznacza to potrzebę powiązania wymagań materiałowych z technologią czyszczenia, nakładania powłok i ewentualnych zabiegów po procesie. Dopuszczenie powłoki ze względu na wygląd i grubość nie rozstrzyga samo wpływu całej technologii na trwałość elementu. Dla odpowiedzialnej części należy korzystać z procedury właściwej dla materiału i produktu; nie przenosić przypadkowego czasu i temperatury wygrzewania z innego zastosowania. To wniosek projektowy z mechanizmu, nie recepta technologiczna.
9. Gatunki, oznaczenia i normy
9.1. Znaki i numery stali
W europejskim systemie znak stali jest oznaczeniem literowo-cyfrowym, a numer stali — identyfikatorem cyfrowym. Zasady opisują odpowiednio EN 10027-1 i EN 10027-2. Polska stosuje ich wdrożenia PN-EN. Numer w rodzaju 1.4301 nie koduje w prosty sposób procentowej zawartości pierwiastków i nie należy go odczytywać jak receptury. [37, 38]
| Oznaczenie | Co można z niego odczytać | Czego nie mówi sam znak |
|---|---|---|
| S355J2 / 1.0577 | S: stal konstrukcyjna; 355: poziom minimalnej granicy plastyczności dla określonego zakresu wymiarów; J2: grupa pracy łamania w −20°C. [26] | Pełnych warunków dostawy, wymiaru, tolerancji i wszystkich badań. |
| 42CrMo4 / 1.7225 | Stal chromowo-molibdenowa; początek znaku odpowiada nominalnemu poziomowi C około 0,42% mas. [27, 37] | Właściwości bez określenia obróbki i przekroju. |
| X5CrNi18-10 / 1.4301 | Oznaczenie według składu: X oznacza tę grupę stali wysokostopowych; 5 odnosi się do nominalnego poziomu C około 0,05%, a 18–10 do przybliżonych udziałów Cr i Ni. [44, 59] | Dokładnych granic analizy wytopowej, wykończenia powierzchni i odporności w danym środowisku. |
| +N, +QT | Odpowiednio normalizowanie lub walcowanie normalizujące oraz hartowanie z odpuszczaniem. [27, 39] | Pełnej historii późniejszego nagrzewania, spawania czy odkształcenia. |
Nominalny poziom składu zakodowany w nazwie nie jest wynikiem analizy konkretnego wytopu. Dlatego X5CrNi18-10 i typowy skład produktu w karcie mogą nie zawierać identycznych liczb. Również liczba 355 nie obowiązuje automatycznie dla każdej grubości wyrobu. Różnicę między numerem normy, znakiem gatunku i stanem dostawy trzeba zachować w zamówieniu i dokumentacji. [26, 37, 44]
9.2. Sprawdzone wydania i zakres weryfikacji
| Dokument | Zakres | Co zweryfikowano |
|---|---|---|
| PN-EN 10020:2003 | Definicja i klasyfikacja; wdraża EN 10020:2000. | Katalog PKN, wykaz aktualny; definicja osobno w ISS. [1, 54] |
| PN-EN 10027-1:2016-12 | Znaki stali; EN 10027-1:2016. | Opis i wydanie PKN. [37] |
| PN-EN 10027-2:2015-07 | System cyfrowy; EN 10027-2:2015. | Opis i wydanie PKN. [38] |
| PN-EN 10025-2:2019-11 | Gorącowalcowane stale konstrukcyjne niestopowe; EN 10025-2:2019. | Zakres, wydanie i zastępowany dokument w PKN. [39] |
| PN-EN 10088-1:2024-06 | Wykaz stali odpornych na korozję; EN 10088-1:2023. | Opis i zastąpienie wydania PN z 2014 r. [40] |
| PN-EN 10088-2:2025-03 | Blachy i taśmy nierdzewne ogólnego przeznaczenia; EN 10088-2:2024. | Wpis w aktualnym wykazie PKN; bez pełnego tekstu. [41] |
| PN-EN ISO 6892-1:2020-05 | Próba rozciągania w temperaturze pokojowej; ISO 6892-1:2019. | Opis i wydanie PKN. [21] |
| PN-EN 10204:2006 | Rodzaje dokumentów kontroli; EN 10204:2004. | Wpis katalogowy PKN. [42] |
| ISO 6507-1:2023; ISO 6508-1:2023 | Metody Vickersa i Rockwella. | Wydania opublikowane w katalogu ISO; bez pełnych tekstów. [43] |
| ISO 642:2024 | Hartowność metodą Jominy’ego. | Wydanie 3, opis i zakres ISO; bez pełnej procedury. [69] |
| ISO 148-1:2016 | Próba udarności Charpy’ego. | Katalog ISO nadal wskazuje to wydanie; następca ISO/FDIS 148-1 pozostaje projektem. Stan 1.11.2026. [70] |
| ISO 12944-1:2017 | Ogólne wprowadzenie do serii ochrony konstrukcji systemami malarskimi. | Katalog ISO: opublikowana, potwierdzona w 2023 r., przewidziana do rewizji; bez pełnego tekstu. [88] |
| ISO 1461:2022 | Powłoki cynkowe na wyrobach zanurzanych w ciekłym cynku. | Wydanie 4; publiczny zakres i wyłączenia, bez tabel grubości. [89] |
| ISO 18265:2013 | Zasady przeliczania twardości i szacowania wytrzymałości. | Wydanie 2, potwierdzone w 2024. Opis i status; bez tabel przeliczeń. [100] |
| PN-EN 10164:2018-11 | Plastyczność prostopadle do powierzchni wyrobów. | Katalog PKN: wydanie i zakres. Bez pełnych kryteriów klas. [108] |
| ISO 18203:2026 | Grubość i głębokości warstw utwardzonych powierzchniowo. | Wydanie 2, zastępuje 2016. Publiczny opis i status. [110] |
| ISO 9227:2022 + Amd 1:2024 | Badania w mgle solnej. | Wydanie 5; zakres i metadane zmiany, bez pełnego tekstu. [112, 113] |
| ISO 14284:2022 | Pobieranie i przygotowanie próbek do analizy składu. | Wydanie 2; publiczny zakres i status. [117] |
Daty PN i EN mogą się różnić, a polskie tłumaczenie może być opublikowane później niż wersja angielska. Nie jest to sprzeczność. Norma klasyfikacyjna, norma wyrobu i norma badania pełnią różne role. Przykładowo zakres EN 10025-2 nie obejmuje automatycznie rur i kształtowników zamkniętych: katalog PKN wskazuje dla nich odrębne dokumenty. [39]
Dokument kontroli powinien odpowiadać zamówieniu i pozwalać powiązać dostarczony materiał z właściwymi wynikami. Sam napis „atest” nie wyjaśnia rodzaju dokumentu, zakresu badań ani ich związku z daną partią. Odbiór wymaga sprawdzenia zgodności wszystkich istotnych elementów specyfikacji, a nie tylko porównania nazwy gatunku na pierwszej stronie. [42]
9.3. Co oznaczają dokumenty 2.1, 2.2, 3.1 i 3.2
| Typ | Informacja | Potwierdzenie |
|---|---|---|
| 2.1 | Deklaracja zgodności z zamówieniem; bez wyników badań. | Producent. |
| 2.2 | Zgodność i wyniki kontroli niespecyficznej, niekoniecznie tej dostawy. | Producent. |
| 3.1 | Zgodność i wyniki kontroli specyficznej, powiązanej z określoną jednostką kontrolną. | Upoważniony przedstawiciel kontroli producenta, niezależny od działu produkcji. |
| 3.2 | Zgodność i wyniki kontroli specyficznej. | Przedstawiciel kontroli producenta oraz przedstawiciel zamawiającego lub inspektor wskazany przepisami. |
Skrótowe opracowanie na podstawie dokumentacji dostawcy Van Leeuwen [67] oraz metadanych normy [42]; nie przytoczenie jej pełnej treści. Jednostkę kontrolną i badania wyznaczają właściwa specyfikacja, zamówienie i mające zastosowanie wymagania.
3.1 nie oznacza automatycznie certyfikacji przez niezależną organizację zewnętrzną. Niezależność przedstawiciela kontroli dotyczy jego relacji do działu produkcji. Z kolei 3.2 nie jest skrótem oznaczającym „wszystkie możliwe badania”. Oba dokumenty trzeba czytać w połączeniu z zamówionym zakresem kontroli i identyfikowalnością materiału. [67]
9.4. Ćwiczenie: jak ocenić zestaw wyników kontroli
Dokument kontroli łączy wyrób, zamówienie, jednostkę kontrolną i wyniki. Przykładowe objaśnienie producenta SSAB wymienia m.in. odniesienie do umowy i partii, oznaczenie materiału, opis wyrobu, wymiary, ilość, wyniki i datę wystawienia. Jest to dokumentacja praktyki tego producenta, a nie pełne wymagania każdego zastosowania EN 10204. [115]
Załóżmy zamówienie na modelową blachę o nominalnej grubości 20 mm, po uzgodnionej obróbce cieplnej. Przyjmujemy próbę rozciągania w 20°C na próbce wzdłużnej, z proporcjonalną długością L₀ = 5,65√S₀. Dla Charpy’ego zakładamy próbki V 10 × 10 × 55 mm, pobrane w tym samym uzgodnionym kierunku, badane w −20°C. Są to warunki ćwiczenia. ISO 6892-1:2019 dotyczy metody rozciągania w temperaturze pokojowej; ISO 148-1:2016 opisuje próbę Charpy’ego. Same normy metod nie przypisują naszemu modelowemu materiałowi poniższych progów. [70, 118]
| Pole | Założony warunek | Dane ćwiczenia | Wniosek w przykładzie |
|---|---|---|---|
| Identyfikacja | Powiązanie materiału i dokumentu. | Etykieta: M-07; dokument: M-09. | Powiązanie niewyjaśnione. |
| Rp0,2 | Co najmniej 350 MPa. | 362 MPa. | Warunek liczbowy spełniony. |
| Rm | Od 500 do 650 MPa. | 548 MPa. | Warunek liczbowy spełniony. |
| A po zerwaniu | Co najmniej 20%. | 22%. | Warunek liczbowy spełniony. |
| Praca łamania KV | Średnia ≥27 J oraz każdy wynik ≥20 J. | 18 J; 30 J; 42 J. | Średnia 30 J spełnia próg; wynik 18 J nie spełnia drugiego warunku. |
Wszystkie wartości i progi przyjęto samodzielnie. To porównanie arytmetyczne: w ćwiczeniu nie rozpatruje się niepewności ani zasad powtórnego badania. W rzeczywistej kontroli muszą wynikać z odpowiedniej specyfikacji.
Średnia wynosi (18 + 30 + 42)/3 = 30 J. Pozytywna średnia nie usuwa niezgodności pojedynczego wyniku z odrębnym kryterium. Jednocześnie prawidłowe wartości rozciągania nie wyjaśniają różnicy M-07/M-09. Nie można bez dowodów uznać jej ani za oczywistą literówkę, ani za potwierdzenie dostarczenia innego materiału. Rozsądny wniosek brzmi: zestaw nie daje podstaw do potwierdzenia spełnienia całego zamówienia. Trzeba wyjaśnić identyfikację oraz zastosować przewidziany tryb postępowania z niespełnionym kryterium.
Przed dodatkowym badaniem warto wskazać, jaką niewiadomą ma ono rozstrzygnąć. Kolejny pomiar twardości nie wyjaśni sam pochodzenia próbki, a sama korekta numeru w pliku nie odtworzy utraconej identyfikowalności. Zestawienie „warunek — dowód — wniosek” pomaga oddzielić brak informacji od wykazanej niezgodności.
9.5. Systemy amerykańskie i zamienność
W oznaczeniach amerykańskich spotyka się rodziny SAE/AISI, numery UNS i specyfikacje ASTM. Nie są to trzy wersje jednej tabeli. SAE J403 dotyczy składów stali węglowych; wydanie J403_202402 ma status „Stabilized”. Specyfikacja ASTM może natomiast określać konkretny wyrób, zastosowanie i wymagania. Sam numer UNS identyfikuje stop, ale nie zastępuje wszystkich warunków dostawy. [45, 53]
Przykładowo 1.4301 jest powszechnie zestawiana z typem 304 i UNS S30400. To użyteczna orientacja, nie zgoda na automatyczną zamianę. Trzeba sprawdzić zakres składu, postać wyrobu, własności, obróbkę, tolerancje i sposób kontroli. Podobnie lista „similar designations” producenta dla 42CrMo4 zawiera oznaczenia różnych materiałów i specyfikacji; nie jest listą pełnych odpowiedników. [27, 44]
9.6. Zamienność: porównanie wymagań, nie nazw
Podwójne lub wielokrotne oznaczenie na świadectwie może wynikać ze spełniania przez dany materiał kilku zestawów wymagań. BSSA opisuje takie praktyki dla stali nierdzewnych i zwraca uwagę na zakres zgodności, obejmujący także cechy inne niż skład. Nie należy odczytywać zapisu kilku gatunków jako ogólnej deklaracji, że wszystkie wyroby o tych nazwach są wzajemnie zamienne. [109]
| Pole porównania | Co zestawić | Przykład nierozstrzygniętej różnicy |
|---|---|---|
| Dokument odniesienia | Norma, wydanie, postać wyrobu i warunki zamówienia. | Ta sama rodzina stopu, inna norma produktu. |
| Skład i jego kontrola | Wymagane zakresy oraz wyniki analizy przypisane do dostawy. | Podobne Cr i Ni, lecz brak wyniku C. |
| Wymiar i stan | Grubość/średnica, obróbka cieplna, przeróbka plastyczna. | Właściwości kandydata podano dla cieńszego wyrobu. |
| Badania mechaniczne | Minimum lub zakres, metoda, temperatura, orientacja i miejsce próbki. | Wynik wzdłużny porównany z wymaganiem poprzecznym. |
| Technologia i powierzchnia | Planowane łączenie, obróbka, tolerancje i ochrona. | Materiał zmienia właściwości w zastosowanym cyklu cieplnym. |
| Identyfikacja i odbiór | Powiązanie wyrobu z dokumentem, zakres badań i akceptacja zmiany. | Certyfikat bez możliwości przypisania do części. |
Autorska synteza kryteriów z rozdziałów 4, 6–10, z uwzględnieniem uwag BSSA [109]. To formularz porównania; nie lista wymagań jednej normy ani zatwierdzenie zamiennika.
Przykład edukacyjny. Załóżmy, że zamówienie wymaga gatunku, konkretnego stanu dostawy i wyniku udarności przy określonej temperaturze. Oferta zamienna podaje podobny skład i wyższą wytrzymałość, lecz pomija udarność i stan. Ocena brzmi „brak dowodów do potwierdzenia zamienności”, a nie „gorszy materiał” ani „zamiennik zaakceptowany”. Można uzupełnić dokumentację, uzgodnić dodatkową kontrolę albo rozważyć zmianę specyfikacji. Żaden z tych kroków nie polega na automatycznym kopiowaniu nazwy z tabeli odpowiedników.
10. Zastosowania i dobór materiału
10.1. Od funkcji do specyfikacji
Dobór rozpoczyna się od opisania pracy elementu. Trzeba rozdzielić obciążenia statyczne, cykliczne, udarowe i długotrwałe, określić temperatury oraz środowisko. Następnie ustalić geometrię, wymaganą sztywność, technologię wykonania i sposób kontroli. Dopiero wtedy można zawęzić grupę materiałów i gatunki. Jest to proces iteracyjny: zmiana gatunku może wymagać innego spawania, a zmiana geometrii może pozwolić zastosować mniej wymagający materiał. [23, 24, 25, 32, 56]
| Obszar | Przykład funkcji | Kryteria poza samą wytrzymałością |
|---|---|---|
| Budownictwo | Belka, słup, pomost. | Ugięcia, wyboczenie, spoiny, temperatura, korozja i wykonanie. [26, 39] |
| Transport | Wytłoczka nadwozia, rama, oś. | Formowalność i pochłanianie energii albo zmęczenie; różne części potrzebują różnych stali. [17, 18, 24] |
| Energetyka | Rurociąg parowy, element kotła, rdzeń maszyny elektrycznej. | Pełzanie i stabilność struktury albo straty magnetyczne — to odmienne zadania. [20, 25] |
| Przemysł maszynowy | Wał, przekładnia, narzędzie. | Zmęczenie, zużycie, skrawanie, warstwa powierzchniowa i kontrola wymiarów. [19, 27, 31] |
| Medycyna | Narzędzie lub część implantu. | Dokładna specyfikacja, stan powierzchni i wymagania zastosowania; zwykła „nierdzewka” nie wystarcza. [45] |
| Gospodarstwo domowe | Zlew, obudowa, część urządzenia. | Kontakt z wodą i środkami czyszczącymi, odkształcanie, estetyka i łatwość utrzymania. [28, 34] |
Przykład A — spawana rama w suchym wnętrzu. Załóżmy umiarkowane obciążenia statyczne i brak szczególnej agresywności środowiska. Stal konstrukcyjna ogólnego przeznaczenia jest naturalnym punktem wyjścia. Jeśli o wymiarach decyduje ugięcie, przejście na większą granicę plastyczności nie rozwiąże samo problemu. Gdy rama zaczyna pracować cyklicznie, trzeba ponownie ocenić detale spoin i zmęczenie. To przykład kolejności decyzji, nie obliczenie dopuszczalnego obciążenia.
Przykład B — wał z obciążeniem zmiennym. Załóżmy konieczność obróbki skrawaniem i lokalne koncentracje naprężeń. 42CrMo4 w stanie +QT może być kandydatem, lecz wartości dla małego pręta nie powinny być przenoszone na duży przekrój. O trwałości mogą zdecydować przejścia średnic, powierzchnia, czystość metalurgiczna i rzeczywisty cykl obciążenia. Jeśli potrzebna jest twarda powierzchnia, jej technologię należy rozpatrzyć łącznie z właściwościami rdzenia. [24, 27, 31]
Przykład C — wyposażenie myte wodą z chlorkami. Załóżmy regularne czyszczenie, spoiny i możliwe zastoje. Nie wystarczy wybrać typu 304 z powodu etykiety „nierdzewna”. Potrzebne są dane o stężeniu, temperaturze, środkach myjących, szczelinach i częstotliwości płukania. Zmiana gatunku może pomóc, ale nie zastąpi poprawy geometrii i wykończenia. [34, 56]
Przykład D — element do długotrwałej pracy na gorąco. Załóżmy stałe obciążenie i wymagany wieloletni czas pracy. Odporność na utlenianie oraz wytrzymałość w krótkiej próbie są niewystarczające. Trzeba znać dane pełzaniowe, dopuszczalne naprężenia według właściwej specyfikacji i zachowanie złączy. Bez tych danych nie da się rzetelnie wskazać jednego „najlepszego gatunku”. [25, 40]
W zastosowaniach medycznych dobrze widać różnicę między rodziną a specyfikacją. Publiczny opis aktywnej ASTM F138-19 dotyczy prętów i drutów ze stali UNS S31673 na implanty chirurgiczne. Nie oznacza, że dowolny wyrób opisany handlowo jako 316L spełnia wymagania implantacyjne, ani że sam materiał potwierdza bezpieczeństwo całego wyrobu medycznego. [45]
Koszt należy oceniać w całym cyklu: zakup, straty materiału, wykonanie, kontrola, zabezpieczenie, konserwacja, przestoje i wymiana. Droższy materiał może zmniejszyć koszty utrzymania, lecz może również wymagać bardziej kosztownej technologii. Bez zdefiniowanego zastosowania nie ma jednej poprawnej hierarchii opłacalności. Powyższe przykłady są autorską syntezą zasad doboru, z podanymi założeniami, a nie gotowymi projektami.
10.2. Przykład obliczeniowy: mocniejsza stal a ugięcie belki
Przyjmijmy model belki swobodnie podpartej, obciążonej w środku siłą P = 5,0 kN. Rozpiętość L = 1000 mm, przekrój prostokątny o szerokości b = 20 mm, temperatura umownie pokojowa. Zakładamy jednakowy moduł E = 200 000 MPa w obu modelowych materiałach, małe odkształcenia, stały przekrój i sprężyste zginanie. Pomijamy ciężar własny, ścinanie, niestateczność i wpływ połączeń. Poziomy granicy plastyczności 355 oraz 690 MPa są założeniami porównania, a nie kompletnymi specyfikacjami gatunków. Podstawę stanowi klasyczna teoria belki. [75]
W tym modelu moment bezwładności przekroju I = bh³/12, maksymalne naprężenie od zginania σmax = 3PL/(2bh²), a ugięcie w środku δmax = PL³/(48EI). Przy P w N, długościach w mm i E w N/mm² wynik naprężenia jest w MPa, a ugięcia w mm. Wysokość h występuje w trzeciej potędze we wzorze na I, dlatego jej zmniejszenie silnie wpływa na sztywność.
| Wariant | h, mm | Założona granica, MPa | σmax, MPa | δmax, mm |
|---|---|---|---|---|
| A: punkt odniesienia | 40 | 355 | 234,4 | 4,88 |
| B: inny poziom wytrzymałości | 40 | 690 | 234,4 | 4,88 |
| C: mniejszy przekrój | 32 | 690 | 366,2 | 9,54 |
Wartości zaokrąglono dopiero po obliczeniu. Wszystkie naprężenia pozostają poniżej przyjętych granic plastyczności, co nie jest sprawdzeniem bezpieczeństwa konstrukcji. Nie zastosowano współczynników projektowych ani kryteriów ugięcia. Warunki modelu są wspólne dla wszystkich wariantów.
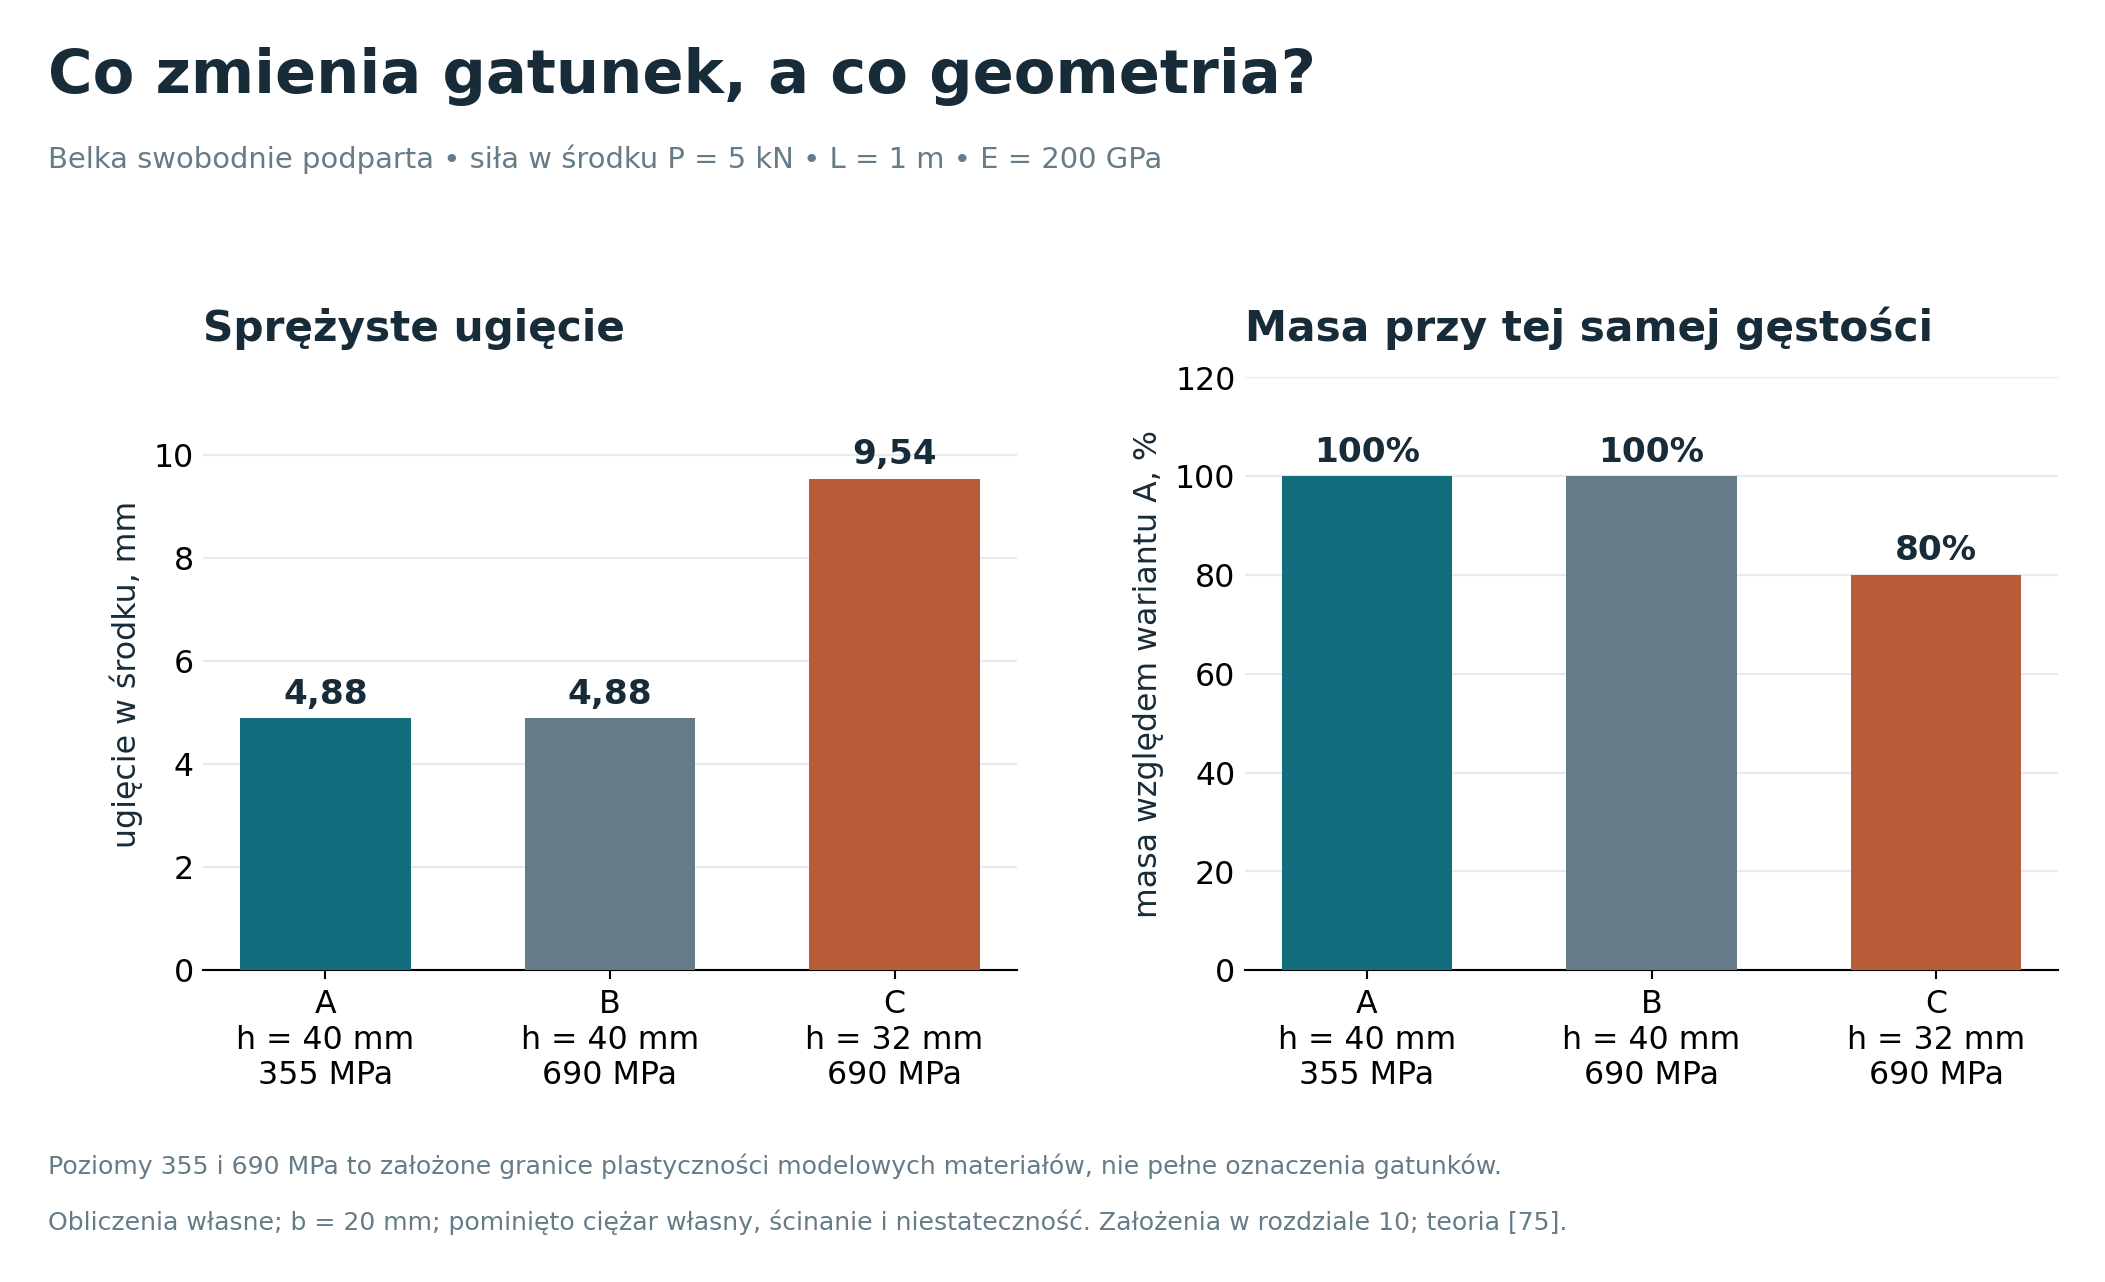
Zamiana A na B zwiększa zapas do przyjętej granicy plastyczności, ale w modelu nie zmienia ugięcia. Wariant C oszczędza 20% pola przekroju i masy przy jednakowej długości oraz gęstości, jednocześnie zwiększając ugięcie o około 95%. Właśnie dlatego dobór powinien oddzielać nośność, użytkowalność i stateczność. Zmiana kształtu przekroju może być równie istotną decyzją jak zmiana gatunku.
10.3. Co powinno znaleźć się w specyfikacji materiałowej
| Pole | Co ustalić | Po co |
|---|---|---|
| Wyrób i norma | Blacha, pręt, rura lub odlew; właściwa norma i wydanie. | Ten sam znak nie opisuje wszystkich wyrobów. |
| Gatunek i stan | Pełny znak, numer materiału, obróbka i wymagany stan dostawy. | Skład bez stanu nie określa właściwości. |
| Geometria | Wymiary, tolerancje, kierunek walcowania lub włókien, naddatki. | Przekrój wpływa na obróbkę i wymagania. |
| Praca elementu | Obciążenia, temperatura, środowisko i oczekiwana trwałość. | Ustala dominujące mechanizmy uszkodzenia. |
| Kontrola | Właściwości i metody, kierunek oraz miejsce próbek, zakres NDT. | Wynik musi odpowiadać postawionemu pytaniu. |
| Dokumentacja | Rodzaj dokumentu, identyfikacja partii i sposób utrzymania oznaczeń. | Pozwala powiązać wyrób z dowodami zgodności. |
| Dalsze operacje | Spawanie, gięcie, obróbka cieplna, powłoka i wymagania końcowe. | Gotowy element może różnić się od stanu dostawy. |
Autorska synteza zasad przedstawionych w rozdziałach 4, 6–10, na podstawie m.in. [26, 27, 28, 39, 42, 67, 76]. To schemat organizacji informacji, nie uniwersalna treść kontraktu.
10.4. Trzy karty decyzji materiałowej
Poniższe scenariusze rozwijają wcześniejsze przykłady. Są autorskimi ćwiczeniami w podejmowaniu decyzji: nie stanowią wyników eksploatacji rzeczywistych urządzeń ani zatwierdzonych doborów. Ich celem jest określenie, jakiej informacji brakuje przed wskazaniem gatunku. W każdym przypadku wymagania funkcjonalne trzeba przełożyć na mierzalne cechy wyrobu i sposób ich potwierdzenia.
| Założony przypadek | Najpierw sprawdź | Decyzja wymagająca potwierdzenia |
|---|---|---|
| Spawany wspornik pracujący cyklicznie | Zakresy obciążeń, detal spoiny, grubość, mimośrody i środowisko. | Czy zmiana gatunku poprawia kryterium zmęczeniowe, a nie tylko statyczne. |
| Wał ulepszany cieplnie | Przekrój, wymagania rdzenia i powierzchni, karby oraz kolejność obróbki. | Czy wymagany stan osiąga się w reprezentatywnym przekroju gotowego wyrobu. |
| Spawany zbiornik z okresowym myciem | Skład i temperatura medium, środki myjące, postoje i szczeliny. | Czy odporność potwierdzono dla gotowego złącza i całego cyklu użytkowania. |
Autorska synteza zasad z rozdziałów 6–10. Tabela wskazuje pytania, nie gotowe gatunki ani granice eksploatacyjne.
Karta 1 — wspornik. Przyjmijmy powtarzalne obciążenie i spoinę w miejscu koncentracji naprężeń. Rozpatruje się równolegle zmianę geometrii, zmniejszenie mimośrodu oraz rozwiązanie złącza. Kandydaturę mocniejszej stali ocenia się dopiero po przeliczeniu zakresu naprężeń dla nowej geometrii. Jeśli oszczędność masy wymusza cieńszą ściankę, korzyść statyczna może zostać ograniczona przez zmęczenie lub sztywność. Dokumentem kończącym ten etap powinno być porównanie tych samych kryteriów dla wszystkich wariantów, z opisem sposobu wykonania.
Karta 2 — wał. Załóżmy, że oprócz wytrzymałości rdzenia wymagana jest odporna na zużycie powierzchnia w określonej strefie. Sam wybór 42CrMo4 nie ustala końcowych właściwości. Specyfikacja powinna wskazywać stan, przekrój odniesienia, miejsce oceny, wymagania warstwy i dopuszczalne zmiany wymiarów. Próbka z innego wymiaru lub wcześniejszego etapu nie odpowiada automatycznie na pytanie o stan gotowego wału. Ocenie podlegają również skutki dalszego szlifowania i ewentualnych zabiegów powierzchniowych. Przykład nie narzuca sposobu utwardzania — ten wymaga odrębnego doboru.
Karta 3 — zbiornik. Przyjmijmy, że środowisko produkcyjne i środek myjący są różne, a ciecz może pozostawać przy spoinach. „Stal nierdzewna do żywności” jest zbyt ogólnym opisem decyzji materiałowej. Należy określić oba media, skrajne temperatury, stężenia podczas mycia i sposób płukania. Ocenia się też powierzchnię, geometrię i możliwość usunięcia osadów. Próba na gładkiej próbce materiału rodzimego może nie odpowiadać warunkom w szczelinie gotowego złącza. Żaden z tych scenariuszy nie uzasadnia podania uniwersalnego dopuszczalnego stężenia chlorków.
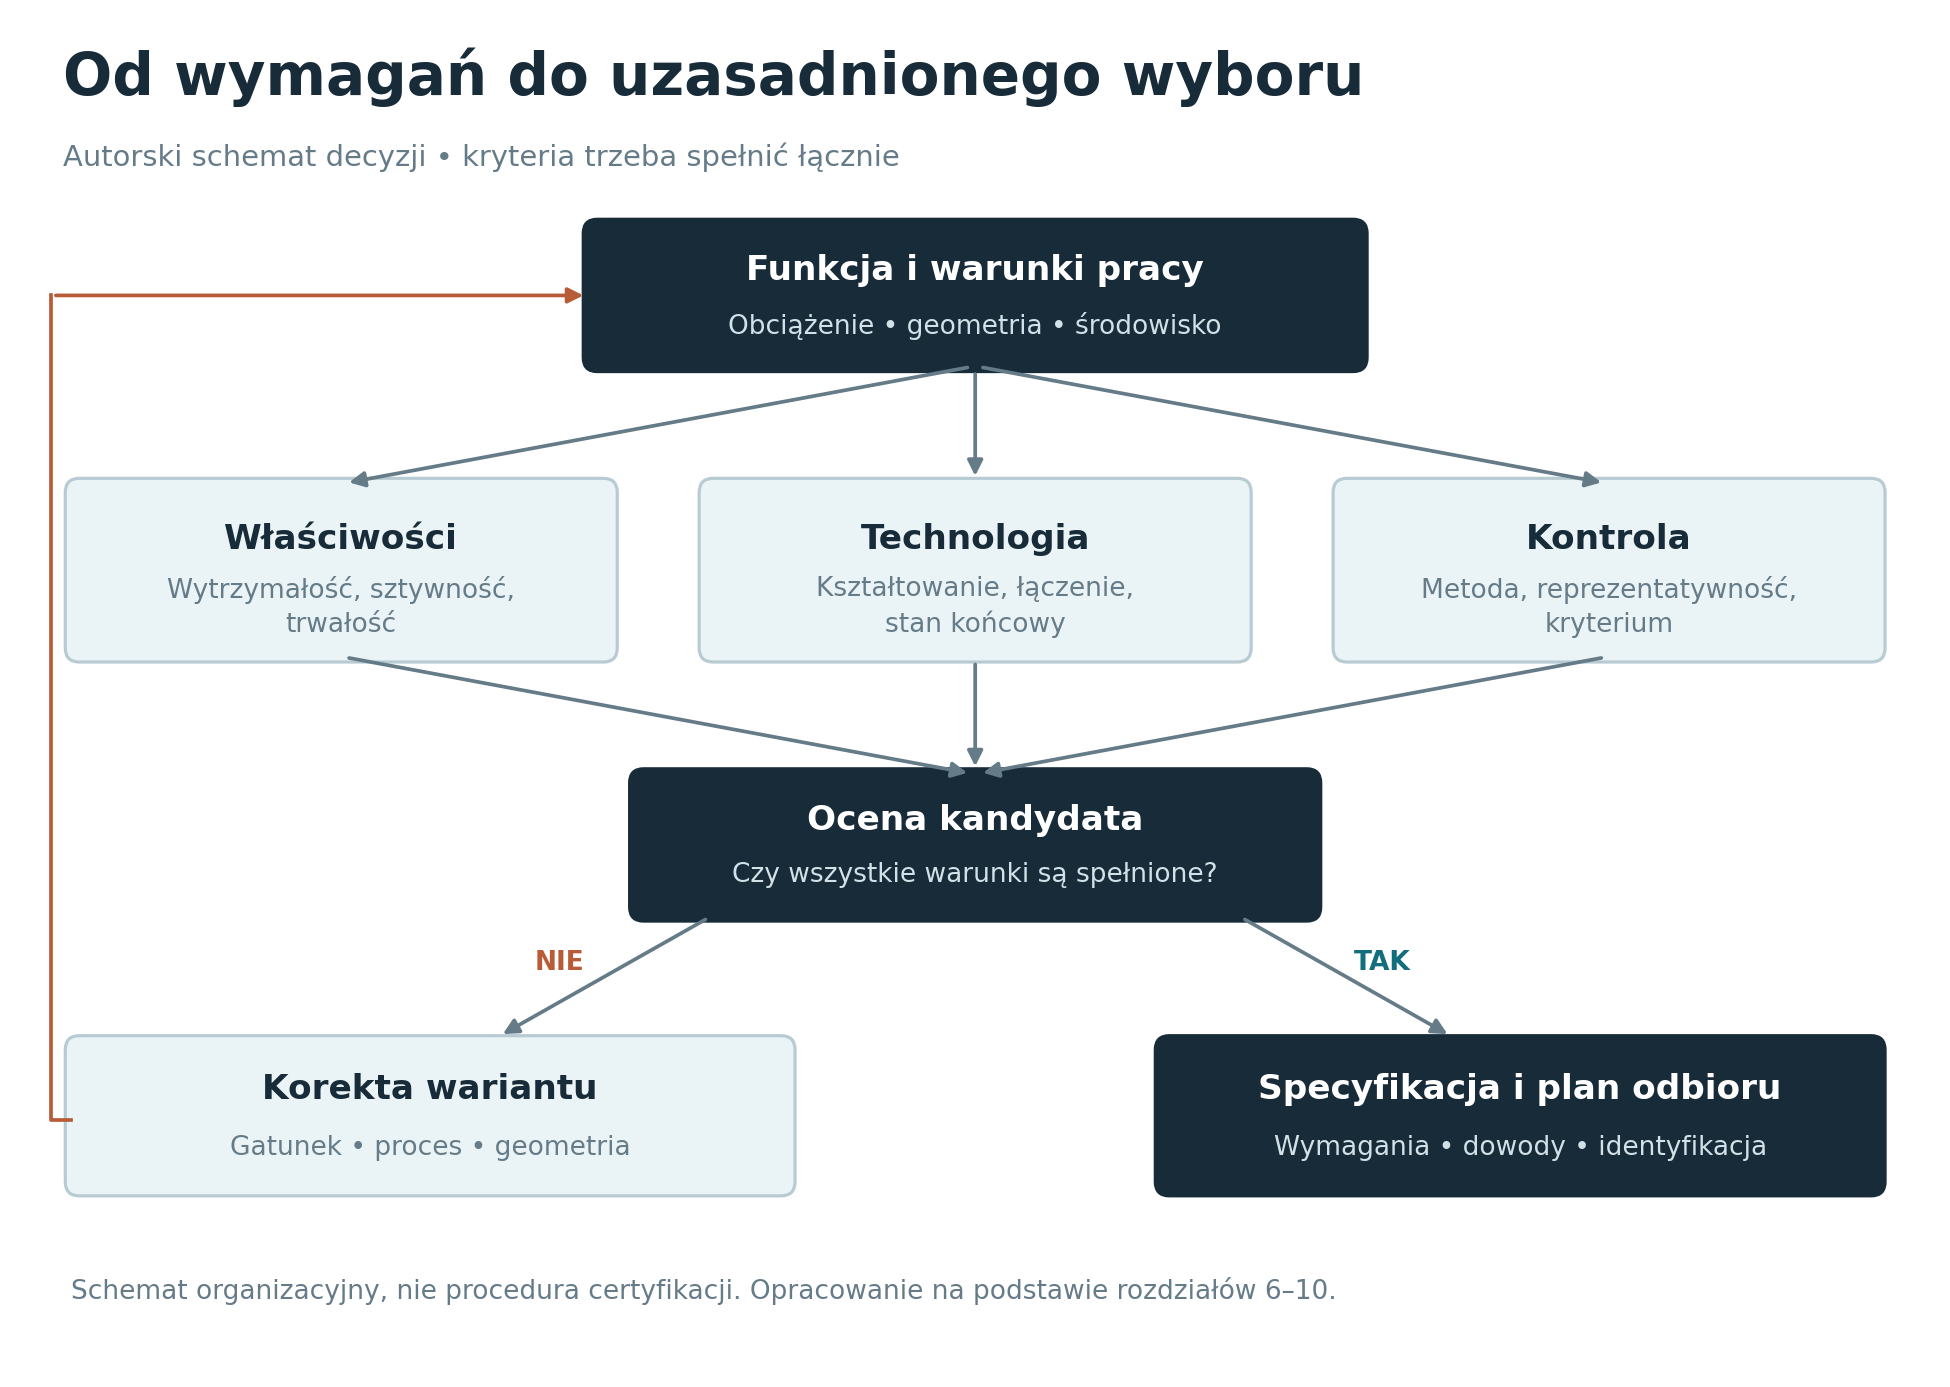
10.5. Od specyfikacji do planu kontroli
Specyfikacja opisuje, jaki ma być wyrób. Plan kontroli dodaje: kto, kiedy, gdzie i w jaki sposób ma to sprawdzić oraz do jakiego kryterium odnieść wynik. Różnica ma znaczenie przy procesach, po których wcześniejsza cecha może się zmienić. Wynik przed obróbką nie dowodzi automatycznie stanu po obróbce. Poniższy schemat jest autorskim przykładem organizacji kontroli części obrabianej cieplnie; nie określa częstości próbkowania ani obowiązkowych punktów zatrzymania produkcji.
| Etap | Przedmiot potwierdzenia | Dowód | Powiązanie |
|---|---|---|---|
| Dostawa | Gatunek, stan, postać, wymiary. | Dokument i identyfikacja materiału; pomiary. | Pozycja zamówienia i partia. |
| Po obróbce cieplnej | Uzgodnione cechy w wymaganym miejscu. | Zapis procesu i wyniki przewidzianych badań. | Wsad pieca i identyfikator części. |
| Po obróbce końcowej | Wymiary, powierzchnia, wymagane nieciągłości. | Raport pomiaru i uzgodnionego badania. | Numer części i wersja rysunku. |
| Zwolnienie wyrobu | Kompletność zgodności i rozstrzygnięcie odchyleń. | Przegląd dokumentacji przez upoważnioną osobę. | Kryteria odbioru końcowego. |
11. Rynek, recykling i wpływ środowiskowy
11.1. Produkcja i zużycie — różne wskaźniki
Stal surowa jest wynikiem stalownictwa przed dalszym przetwarzaniem. Zużycie jawne wyrobów gotowych według worldsteel jest sumą dostaw z zakładów producentów i bezpośredniego importu netto (import minus eksport). Nie mierzy dokładnie wbudowania stali przez odbiorców; wpływają na nie zapasy i zakres bilansu. Nie należy odejmować obu kolumn jako bilansu importu. [65]
| Obszar | Produkcja stali surowej | Zużycie jawne wyrobów gotowych |
|---|---|---|
| Świat | 1848,9 | 1718,2 |
| Unia Europejska, UE-27 | 126,0 | 135,2 |
| Pozostała Europa według worldsteel | 44,6 | 56,4 |
| Polska — część UE-27 | 7,2 | 13,3 |
Źródło: World Steel in Figures 2026 [46]. „Pozostała Europa” obejmuje m.in. Türkiye i Wielką Brytanię; Rosja, pozostałe WNP i Ukraina są w oddzielnej grupie wydawcy. UE-27 nie jest całą Europą. Zachowano precyzję źródła; Polska nie jest dodatkową pozycją do zsumowania z UE.
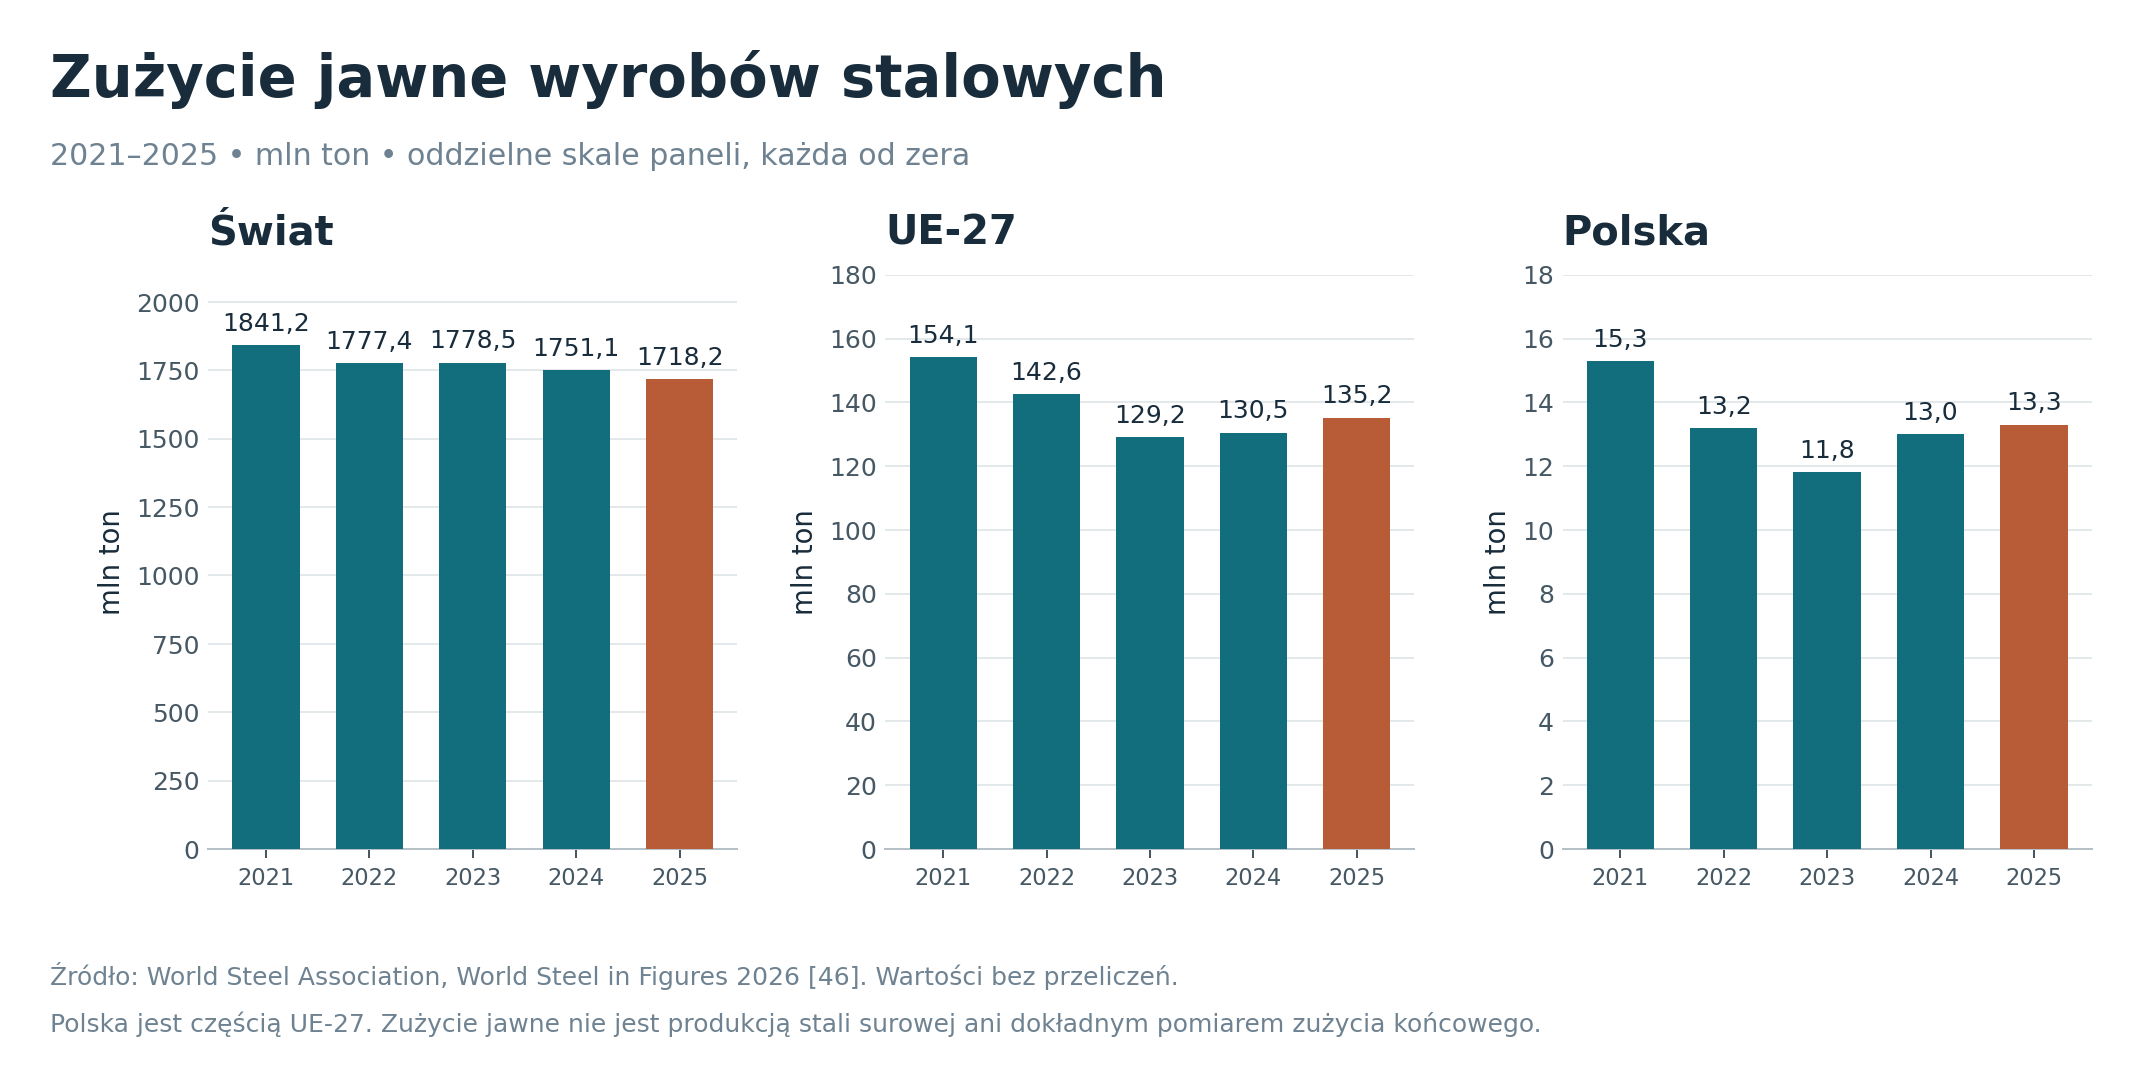
Poszczególne roczniki mogą korygować dane wcześniejsze. Różnice między zestawieniami mogą też wynikać z liczenia wyrobów gotowych zamiast ekwiwalentu stali surowej, innego ujęcia zapasów albo innego podziału regionalnego. Tutaj szeregi rynkowe pochodzą z jednego wydania. [46]
11.2. Jak interpretować zmianę rynku
| Obszar | 2025 wobec 2024, % | 2025 wobec 2021, % |
|---|---|---|
| Świat | −1,9 | −6,7 |
| UE-27 | +3,6 | −12,3 |
| Polska | +2,3 | −13,1 |
Obliczenia własne: (wartość 2025 / wartość roku odniesienia − 1) × 100%; zaokrąglenie do 0,1 punktu procentowego. Dane źródłowe [46] są zaokrąglone do 0,1 mln t. Druga kolumna porównań wieloletnich nie jest średnioroczną stopą wzrostu.
W tym szeregu wzrost w Polsce i UE-27 między 2024 a 2025 r. współistnieje z niższym poziomem niż w 2021 r. To dwa poprawne opisy różnych porównań. Nie wolno z samego szeregu wnioskować o przyczynie zmiany, zyskowności hut ani kondycji każdej branży odbiorców. Podobnie produkcja krajowa i zużycie jawne nie mają identycznej definicji; ich różnica nie jest gotowym bilansem handlowym. W analizie rynkowej najpierw ustala się wskaźnik, zakres geograficzny i punkt odniesienia, a dopiero potem formułuje wniosek.
11.3. Trzy różne znaczenia „recyklingu”
Możliwość recyklingu jest cechą technologiczną: stal można ponownie przetopić. Rzeczywisty odzysk po użytkowaniu opisuje, jaka część materiału z wyrobów kończących życie trafia do zbiórki i przetwarzania. Udział surowca wtórnego mówi, ile złomu wykorzystano do wytworzenia nowego produktu. Te wskaźniki mają różne mianowniki. Wysoki udział złomu w pojedynczej hucie nie dowodzi wysokiego odzysku wszystkich stalowych wyrobów w kraju. [48, 51]
Trzeba ponadto odróżniać złom produkcyjny od poużytkowego. Łatwo zidentyfikowane ścinki z jednego gatunku są innym wsadem niż mieszanina części z demontażu. Segregacja, usuwanie powłok i zanieczyszczeń oraz identyfikacja stopów pomagają utrzymać jakość. Część pierwiastków pozostaje jednak w obiegu: miedź wprowadzona ze złomem jest przykładem składnika, którego usuwanie z ciekłej stali jest trudne w konwencjonalnym przetwarzaniu. [50, 51]
W publikacji Daehn, Cabrera Serrenho i Allwooda zbadano problem kumulacji miedzi i możliwości zarządzania nią przez sortowanie, kierowanie złomu do tolerujących go zastosowań oraz rozcieńczanie żelazem pierwotnym. Nie wynika z tego, że stal ze złomu musi być gorsza. Wynika, że wymagana jakość potrzebuje kontroli surowca i procesu. Hasło „recykling bez utraty właściwości” opisuje możliwość odtworzenia właściwego materiału, a nie bezwarunkowy skutek każdego przetopienia dowolnej mieszaniny. [50]
Duża część stali pozostaje przez długi czas w budynkach, infrastrukturze i urządzeniach. Dopóki materiał nie kończy użytkowania, nie jest dostępny jako złom. Przy rozwoju zasobu wyrobów sam recykling nie pokrywa całego zapotrzebowania na żelazo. Raport IEA z 2020 r. wyjaśnia ten mechanizm; podawanych w nim historycznych udziałów i prognoz nie potraktowano tutaj jako aktualnych statystyk 2025 r. [48]
11.4. Energia i emisje
GHG oznacza gazy cieplarniane; CO₂e jest wspólną miarą ich wpływu, wyrażoną jako ekwiwalent CO₂. GJ to gigadżul, jednostka energii. W tabeli energię odniesiono do masy stali surowej, zgodnie z metodyką worldsteel. [47]
| Droga produkcji | GHG, t CO₂e/t stali surowej | Energia, GJ/t stali surowej |
|---|---|---|
| BF–BOF | 2,66 | 23,88 |
| Scrap–EAF | 0,71 | 9,84 |
| DRI–EAF | 1,66 | 23,30 |
| Średnia globalna według metodyki wydawcy | 2,18 | 20,95 |
Źródło: Sustainability Indicators Report 2025, uzupełnienie z lutego 2026 r. [47]. GHG obejmuje CO₂, CH₄ i N₂O, zakresy 1, 2 oraz kategorię 1 zakresu 3 według metodyki worldsteel. Kategorie porównania: BF–BOF około 10% złomu, Scrap–EAF ponad 70%, DRI–EAF poniżej 30%. Są to wskaźniki grup procesów, nie deklaracje konkretnego wyrobu ani wynik dla H₂–DRI. Nie obejmują pomiaru każdej huty; wielkość produkcji DRI–EAF w mianowniku oszacował wydawca.
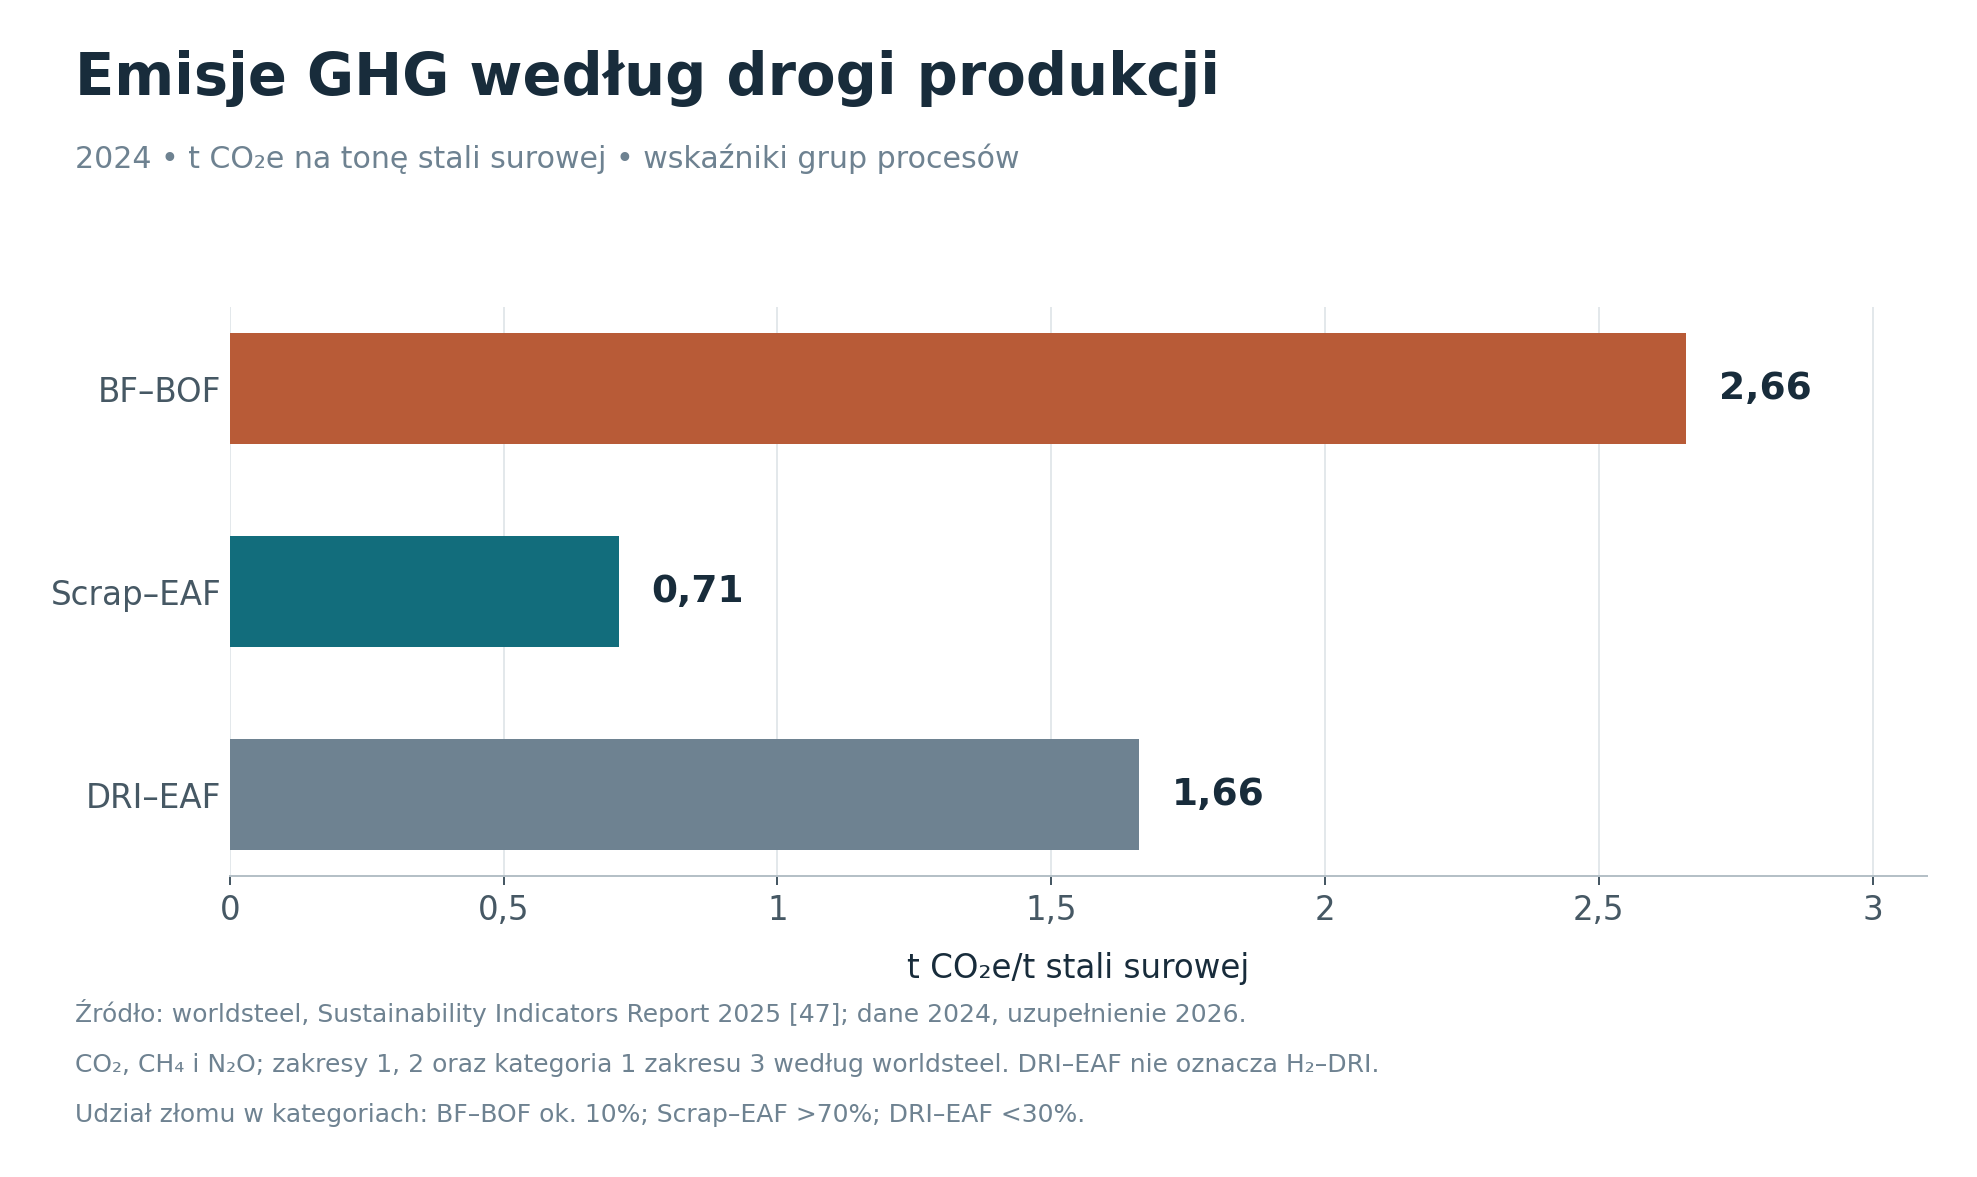
Starszy wskaźnik CO₂ dla 2024 r. wynosi 1,92 t/t, a rozszerzony GHG 2,18 t CO₂e/t. Różnica zakresu obliczeń nie jest wzrostem emisji między latami. Globalne wartości są ważone udziałami dróg produkcji; nie są prostą średnią trzech wierszy. [47]
Oceniając konkretny wyrób, trzeba sprawdzić granice bilansu, energię elektryczną, źródło wodoru, transport, dodatki stopowe, uzysk i obróbkę. Deklaracje środowiskowe produktu EPD można porównywać dopiero przy zgodnych regułach kategorii produktu, jednostkach i modułach cyklu życia. Niski wynik samego procesu topienia nie jest pełnym śladem węglowym gotowej części. Także ponowne użycie elementu i wydłużenie jego trwałości mogą ograniczać potrzebę wytwarzania nowego materiału. [48, 51]
11.5. EPD: jak sprawdzić porównywalność deklaracji
EPD to deklaracja środowiskowa produktu, oparta na ocenie cyklu życia według określonych reguł. Dobrym przykładem jawności założeń jest deklaracja SCS-EPD-09966 dla kształtowników ArcelorMittal, w wersji z 27 marca 2024 r. Podaje jednostkę 1 t wyrobu, dane produkcyjne z 2021 r., granice obejmujące A1–A3, C1–C4 i D oraz zasady porównywania. Rok publikacji dokumentu nie jest więc automatycznie rokiem danych. Nie wykorzystano tej deklaracji jako rankingu producentów. [80]
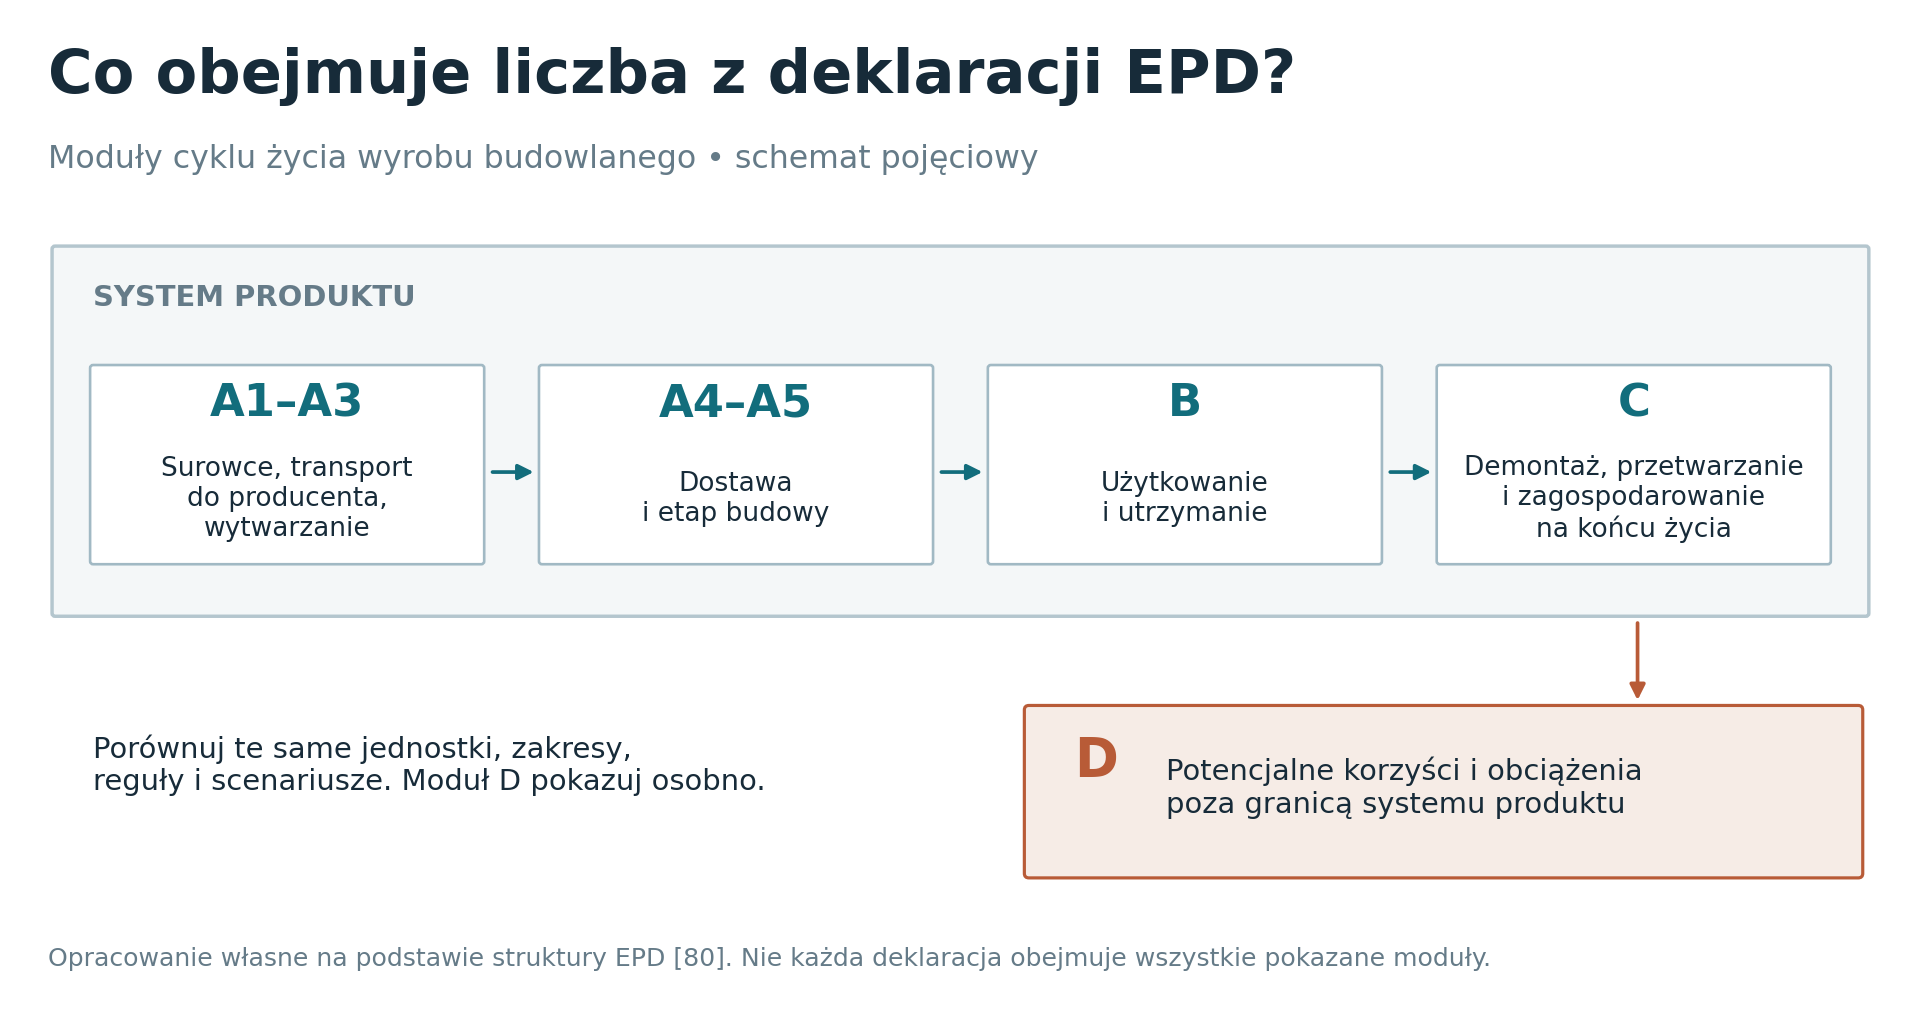
Przed porównaniem trzeba zestawić tę samą funkcję lub jednostkę, zgodne reguły kategorii produktu, granice systemu, okres danych oraz scenariusze użytkowania i końca życia. A1–A3 opisują etap produkcji; C dotyczy końca życia. Moduł D prezentuje potencjalne korzyści i obciążenia poza systemem i powinien pozostać rozpoznawalny. Wyrwanie jednej liczby z tabeli albo swobodne odejmowanie D od A1–A3 utrudnia ocenę. Najpierw należy ustalić, jakie porównanie dopuszcza dana metodyka. [80]
11.6. Kierunki ograniczania wpływu
Najważniejsze kierunki obejmują efektywniejsze wykorzystanie materiału, lepszy odzysk i sortowanie złomu, poprawę uzysku i sprawności energetycznej, niskoemisyjną energię elektryczną, redukcję rudy wodorem o niskim śladzie oraz wychwytywanie CO₂ tam, gdzie ma uzasadnienie technologiczne. Żaden pojedynczy zabieg nie rozwiązuje wszystkich ograniczeń jakościowych i energetycznych. [48, 49, 51]
IEA w raporcie Breakthrough Agenda 2025 wskazuje, że rozwój produkcji bliskiej zerowym emisjom ograniczają m.in. koszty i warunki wdrożenia. Trzeba odróżniać zapowiedziane moce, instalacje zdolne do przyszłej pracy niskoemisyjnej i rzeczywistą produkcję przy danym zasilaniu. Zapowiedź przejścia na wodór nie jest dowodem obecnej emisyjności. [49]
Wpływ środowiskowy nie kończy się na gazach cieplarnianych. Istotne są też wydobycie surowców, pyły, woda, żużle i inne produkty uboczne oraz trwałość wyrobów. Dobór materiału na dłuższy czas użytkowania może zmniejszać zużycie zasobów, ale potrzebuje oceny całego rozwiązania. W kompendium nie podano jednego „polskiego poziomu recyklingu stali”, ponieważ nie zweryfikowano wspólnego, jednoznacznego wskaźnika dla wszystkich rodzajów wyrobów i sposobów liczenia.
12. Nieporozumienia, pytania i słownik
12.1. Najczęstsze nieporozumienia
| Przekonanie | Rzetelniejsze wyjaśnienie |
|---|---|
| „Każda stal ma te same właściwości” | Gatunek, stan, grubość, kierunek i temperatura zmieniają zachowanie; porównuj określone wyroby. [26, 27, 28] |
| „Twardsza zawsze znaczy lepsza” | Twardość może pomagać w zużyciu, ale nie zastępuje ciągliwości i odporności na pękanie. [19, 23] |
| „Mocniejsza stal mniej się ugina” | Sprężyste ugięcie zależy od E i geometrii; granica plastyczności opisuje inny mechanizm. |
| „Nierdzewna nie rdzewieje” | Odporność jest zależna od środowiska, powierzchni i wykonania. [34, 56] |
| „Magnes rozpoznaje jakość nierdzewki” | Odpowiedź magnetyczna zależy od struktury i obróbki, nie jest certyfikatem gatunku. [52] |
| „304 i 1.4301 zawsze można zamienić” | Podobieństwo oznaczeń nie rozstrzyga zgodności całej specyfikacji. [44] |
| „Stal z pieca elektrycznego jest bezemisyjna” | Emisje zależą od wsadu, energii i granic bilansu. [47, 49] |
| „Możliwość recyklingu to 100% odzysku” | Techniczna podatność, faktyczna zbiórka i udział złomu w nowej stali to różne wskaźniki. [48, 51] |
12.2. Odpowiedzi na praktyczne pytania
Czy można rozpoznać gatunek po wyglądzie? Zwykle nie w sposób wystarczający do odpowiedzialnego doboru. Magnes może pomóc we wstępnym rozróżnianiu struktur, ale nie identyfikuje pełnego składu. Podstawą są oznaczenie, dokumentacja i w razie potrzeby odpowiednia analiza materiałowa. [42, 52]
Czy stal nierdzewną można zahartować? Zależy od rodziny. Nierdzewne stale martenzytyczne mogą być hartowane i odpuszczane; typowych austenitycznych nie utwardza się tą samą drogą. Zgniot i starzenie w stalach PH są innymi mechanizmami umocnienia. [55]
Czy przegrzany element odzyska właściwości po ostygnięciu? Nie można tego zakładać. Nagrzanie może zmienić wydzielenia, odpuścić strukturę lub wywołać inne przemiany. Ocena wymaga znajomości gatunku, temperatury, czasu, odkształceń i znaczenia elementu. [25, 58]
Czy mogę spawać stal, której nie znam? Brak identyfikacji utrudnia ocenę hartowania SWC, pękania i utraty własności. Dla odpowiedzialnego złącza potrzebne są dane materiałowe i dobrana procedura; samo uzyskanie ciągłej spoiny nie dowodzi jej przydatności. [32, 33]
Dlaczego dwie karty tego samego gatunku podają inne liczby? Najpierw porównaj normę i jej wydanie, postać oraz grubość wyrobu, stan dostawy, kierunek próbki i status wartości. Minimum gwarantowane, wartość typowa i wynik konkretnego wytopu to trzy różne rodzaje informacji. [26, 27, 28]
Czy stal z recyklingu może spełniać wysokie wymagania? Tak, jeżeli wsad i proces zapewniają wymagany skład, czystość i strukturę. Pochodzenie wsadu samo nie rozstrzyga jakości. Zanieczyszczenia i mieszanie stopów trzeba jednak kontrolować. [14, 50, 51]
Czy świadectwo 3.1 wystarczy do oceny elementu po spawaniu? Opisuje określony wyrób i zakres kontroli związany z dostawą. Nie zastępuje dokumentacji wykonania oraz wymaganej oceny złącza po późniejszych operacjach. [67, 76]
Czy większy PREN rozwiązuje problem każdej korozji? Nie. Jest pomocniczym wskaźnikiem składu odnoszonym do korozji wżerowej; nie obejmuje wszystkich mechanizmów, geometrii i warunków eksploatacji. [74]
Czy dokument z nowszą datą zawsze opisuje nowsze dane? Nie. Należy osobno sprawdzić datę wydania, okres pomiarów, termin ważności i ewentualne aktualizacje. Dotyczy to szczególnie statystyk i deklaracji środowiskowych. [46, 80]
12.3. Symbole i jednostki: podręczna tabela
| Symbol | Jednostka lub zapis | Znaczenie i zastrzeżenie |
|---|---|---|
| E | GPa lub MPa | Moduł Younga; opisuje sztywność sprężystą materiału, nie granicę plastyczności. |
| ReH, ReL | MPa | Górna i dolna granica plastyczności przy nieciągłym płynięciu. |
| Rp0,2 | MPa | Umowna granica plastyczności według kryterium trwałego odkształcenia 0,2%. |
| Rm | MPa | Wytrzymałość na rozciąganie; maksimum siły odniesione do początkowego przekroju. |
| A; Z | % | Wydłużenie po zerwaniu; przewężenie. To różne miary plastyczności. |
| KV | J | Praca łamania próbki Charpy’ego z karbem V; konieczne warunki badania. |
| HBW; HV; HRC | Oznaczenia metod | Brinell, Vickers, Rockwell C. Liczby nie są bezpośrednio wymienne między skalami. |
| KI; KIc | MPa·√m | Intensywność naprężeń; odporność na pękanie w warunkach ważności opisanych w tekście. |
| ΔK | MPa·√m | Zakres współczynnika intensywności naprężeń w cyklu. |
| U; k | Jak wielkość mierzona; bezwymiarowy | Niepewność rozszerzona i współczynnik rozszerzenia w przykładzie metrologicznym. |
| Earc; Q | kJ/mm | Energia łuku i energia uwzględniająca sprawność; konwencja stosowana w rozdziale o spawaniu. |
| t₈/₅ | s | Czas chłodzenia rozpatrywanego miejsca od 800°C do 500°C. |
| U; I; η | V; A; bezwymiarowy | Napięcie, natężenie prądu i sprawność w przykładzie spawania. U ma tu inne znaczenie niż niepewność. |
| t CO₂e/t stali | t/t | Emisje w ekwiwalencie CO₂ na tonę stali w określonych granicach; wskaźnik, nie właściwość gatunku. |
Zestawienie redakcyjne definicji użytych i wyjaśnionych w artykule. Symbole mogą mieć inne znaczenia w innych dokumentach; zapis jednostki i kontekst są częścią definicji.
12.4. Krótki słownik
| Pojęcie | Objaśnienie |
|---|---|
| Anizotropia | Zależność właściwości od kierunku pomiaru. |
| Artefakt preparatyki | Cecha obrazu wywołana przygotowaniem próbki, a nie wyłącznie badanym procesem lub materiałem. |
| Austenityzowanie | Nagrzewanie i wygrzewanie prowadzące do uzyskania austenitu w przewidzianym zakresie. |
| CCT | Wykres przemian podczas chłodzenia ciągłego, dla opisanych warunków początkowych i przebiegów chłodzenia. |
| CO₂e | Ekwiwalent dwutlenku węgla, pozwalający ujmować wpływ różnych gazów cieplarnianych we wspólnej jednostce. |
| Dyslokacja | Liniowy defekt sieci krystalicznej; jej ruch umożliwia odkształcenie plastyczne. |
| EPD / LCA | Deklaracja środowiskowa produktu / ocena cyklu życia stanowiąca podstawę danych środowiskowych. |
| Faza | Składnik o określonej strukturze i właściwościach termodynamicznych. |
| Fraktografia | Badanie powierzchni przełomu w celu rozpoznania sposobu i przebiegu pękania. |
| Hartowność | Zdolność do zahartowania w głąb przekroju przy określonych warunkach chłodzenia. |
| Jednostka kontrolna | Zakres wyrobów, do którego odnosi się określona kontrola według specyfikacji. |
| KI / KIc | Współczynnik intensywności naprężeń dla sposobu I / odporność na pękanie przy określonych warunkach ważności. |
| Konoda | Odcinek na wykresie fazowym łączący składy współistniejących faz przy zadanej temperaturze. |
| Metastabilność | Możliwość utrzymywania się stanu, mimo że istnieje termodynamicznie trwalszy. |
| NDT | Badania nieniszczące; zestaw metod o różnych zakresach wykrywania. |
| Niepewność pomiaru | Parametr opisujący rozrzut wartości przypisywanych mierzonej wielkości. |
| Odwęglenie | Zmniejszenie zawartości węgla, zwłaszcza w warstwie przy powierzchni. |
| Osnowa | Ciągły składnik mikrostruktury, w którym znajdują się inne składniki. |
| Pasywacja | Przejście powierzchni do stanu ograniczonej reaktywności dzięki warstwie ochronnej. |
| Pękanie lamelarne | Pękanie związane z małą plastycznością w kierunku grubości i odkształceniem wymuszonym m.in. skurczem spawalniczym. |
| PMI | Identyfikacja materiału na podstawie analizy składu w zakresie danej metody. |
| PREN | Pomocniczy wskaźnik odporności na korozję wżerową, obliczany ze składu. |
| Przewężenie Z | Procentowe zmniejszenie pola przekroju próbki w miejscu zerwania względem pola początkowego. |
| Reguła decyzyjna | Sposób uwzględniania informacji o pomiarze, w tym niepewności, przy ocenie zgodności. |
| Rekrystalizacja | Powstawanie i wzrost nowych ziaren w materiale po odkształceniu. |
| Segregacja | Niejednorodne rozmieszczenie składników chemicznych. |
| SWC | Strefa wpływu ciepła przy złączu; materiał zmieniony cieplnie bez stopienia. |
| Tekstura | Uprzywilejowana orientacja krystalograficzna ziaren. |
| TTT | Wykres przemian w czasie przy utrzymywaniu określonej temperatury, dla opisanych warunków początkowych. |
| Twardość wtórna | Wzrost twardości podczas odpuszczania określonych stali stopowych, związany m.in. z wydzielaniem drobnych węglików. |
| t₈/₅ | Czas chłodzenia rozpatrywanego miejsca od 800°C do 500°C. |
| Ulepszanie cieplne | Hartowanie z następującym po nim wysokim odpuszczaniem, dobieranym do wymaganych własności. |
| WPS | Instrukcja technologiczna spawania, określająca warunki wykonania złącza. |
| Wydzielenie | Cząstka odrębnej fazy powstała w materiale, np. podczas starzenia lub odpuszczania. |
| Wytop | Partia ciekłej stali związana z określonym cyklem produkcyjnym i identyfikacją. |
| XRF / OES | Fluorescencja rentgenowska / optyczna spektrometria emisyjna; różne metody analizy pierwiastkowej. |
| Zgład | Przygotowana powierzchnia próbki do badania mikrostruktury. |
| ΔK | Zakres współczynnika intensywności naprężeń w rozpatrywanym cyklu. |
Definicje skrótowe odnoszą się do objaśnień i źródeł wcześniejszych rozdziałów; nie są cytatami z norm.
O ilustracjach i przykładach
Ilustracje obejmują procesy produkcji, mikrostruktury, historie cieplne, bilans faz, właściwości wyrobów, interpretację badań, modele obliczeniowe oraz statystyki rynku i emisji. Każda ma podpis, tekst alternatywny i wskazaną podstawę. Schematy jakościowe nie służą do odczytu wartości materiałowych. Przykłady obliczeniowe są modelami dydaktycznymi redakcji z jawnymi założeniami, a nie wynikami badań konkretnej dostawy ani dokumentacją projektową.
Indeks rzeczowy
Hasła prowadzą do głównego omówienia tematu.
- Analiza uszkodzeń
- Austenit i mikrostruktura
- Badania nieniszczące
- Bilans faz
- CCT i TTT
- CEV
- Charpy i temperatura przejścia
- Dobór materiału
- Dokumenty kontroli
- Energia spawania
- EPD i granice systemu
- Gatunki i oznaczenia
- Hartowność
- Identyfikowalność wyników
- Korozja
- Mgła solna
- Niepewność pomiaru
- Obróbka termomechaniczna
- Odporność na pękanie
- Pełzanie
- Pękanie lamelarne
- PMI, XRF i OES
- PREN
- Profil twardości
- Próbka i reprezentatywność
- Przewężenie
- Recykling
- Skład chemiczny
- Spawanie i SWC
- Symbole i jednostki
- Sztywność i ugięcie
- Twardość i jej przeliczanie
- Twardość wtórna
- Właściwości mechaniczne
- Wodór
- Zamienność gatunków
- Zmęczenie
Wykaz tabel
- Tabela 1. Żelazo, stal, staliwo i żeliwo — różne poziomy opisu
- Tabela 2. Wybrane, udokumentowane etapy rozwoju
- Tabela 3. Rola wybranych pierwiastków — zależności jakościowe
- Tabela 4. Mechanizmy umocnienia i ich ograniczenia
- Tabela 5. Fazy i składniki mikrostruktury
- Tabela 6. Dwa sposoby badania przemian — jak nie pomylić odczytu
- Tabela 7. Bilans mikrostruktury w modelu Fe–Fe₃C; wszystkie udziały masowe w %
- Tabela 8. Metody kontroli — zakres informacji i ograniczenia
- Tabela 9. Identyfikacja składu a pełna identyfikacja materiału
- Tabela 10. Przed interpretacją obrazu mikrostruktury
- Tabela 11. Najważniejsze grupy użytkowe — klasyfikacje mogą się nakładać
- Tabela 12. K110 — średni skład podany przez producenta, % mas.
- Tabela 13. Różne właściwości odpowiadają na różne pytania
- Tabela 14. Przykład dwóch reguł oceny tych samych pomiarów; wszystkie wymiary w mm
- Tabela 15. Wybrane blachy: właściwości mechaniczne z określeniem warunków
- Tabela 16. Przykład właściwości fizycznych — nie uśrednienie wszystkich stali
- Tabela 17. Ovako 6082, pręt okrągły +QT — trzy zakresy wymiaru
- Tabela 18. Wpływ rozmiaru szczeliny w modelu liniowo-sprężystym przy σ = 100 MPa
- Tabela 19. Autorska matryca wnioskowania o uszkodzeniu — obserwacja nie jest diagnozą
- Tabela 20. Proces, cel i najważniejszy kompromis
- Tabela 21. Hipotetyczny profil twardości — założenia przykładu
- Tabela 22. Autorski przykład rachunku energii — parametry hipotetyczne
- Tabela 23. Mechanizmy korozji i kierunki ochrony
- Tabela 24. Zakres opisu ochrony — autorska lista do rozmowy z projektantem i wykonawcą
- Tabela 25. Autorski schemat czytania raportu z badania powłoki
- Tabela 26. Przykłady odczytywania oznaczeń
- Tabela 27. Wybrane normy — stan publicznych katalogów sprawdzony 1.11.2026
- Tabela 28. Rodzaje dokumentów kontroli według publicznego objaśnienia EN 10204
- Tabela 29. Hipotetyczna kontrola — wymagania umowne ćwiczenia, nie normy gatunku
- Tabela 30. Autorska karta oceny potencjalnego zamiennika
- Tabela 31. Zastosowania i kryteria — przykłady edukacyjne
- Tabela 32. Trzy warianty tej samej modelowej belki — obliczenia własne
- Tabela 33. Szkielet specyfikacji — pola do uzupełnienia dla rzeczywistego zamówienia
- Tabela 34. Warunek dominujący zmienia kolejność wyboru
- Tabela 35. Przykładowa struktura planu kontroli dla części stalowej
- Tabela 36. Rynek stali w 2025 r.; mln ton
- Tabela 37. Zmiana zużycia jawnego wyrobów gotowych — obliczenia z jednego szeregu worldsteel
- Tabela 38. Światowe wskaźniki worldsteel dla 2024 r.
- Tabela 39. Popularne skróty myślowe i ich korekta
- Tabela 40. Najczęściej używane symbole — zawsze wraz z warunkami
- Tabela 41. Słownik pojęć użytych w kompendium
Wykaz ilustracji
- Rysunek 1. Jak czytać nazwy mikrostruktur
- Rysunek 2. Dwie historie cieplne: wytrzymanie i chłodzenie ciągłe
- Rysunek 3. Bilans składników i faz — dwa opisy tego samego materiału
- Rysunek 4. Główne drogi wytwarzania stali
- Rysunek 5. Obszar przejścia i umowne kryterium jego opisu
- Rysunek 6. Niepewność i granica wymagania
- Rysunek 7. Właściwości 42CrMo4 zależą od kategorii wymiaru
- Rysunek 8. Wielkość pęknięcia wpływa na intensywność naprężeń
- Rysunek 9. Odczyt głębokości dla jawnie zadanego kryterium
- Rysunek 10. Jak odczytać czas chłodzenia t₈/₅
- Rysunek 11. Wytrzymałość materiału i sztywność elementu to różne kryteria
- Rysunek 12. Dobór materiału jako sprawdzanie powiązanych warunków
- Rysunek 13. Zmiany zużycia jawnego w latach 2021–2025
- Rysunek 14. Emisje według dróg produkcji, 2024
- Rysunek 15. Granice oceny środowiskowej wyrobu
Bibliografia i zweryfikowane odnośniki (119 pozycji)
Dostęp: 1.11.2026. Zakres weryfikacji każdej pozycji podano poniżej.
- [1] PKN. PN-EN 10020:2003 — katalog aktualnych norm. Metadane; bez pełnego tekstu.
- [2] H. K. D. H. Bhadeshia. Interpretation of steel microstructure. Materiał dydaktyczny autora.
- [3] K. F. Chung, H. C. Ho, W. Feng; Hong Kong Polytechnic University. Selection of Equivalent Steel Materials to European Steel Materials Specifications, PG-003, wyd. 2, 2021. Rozdz. 2.2.2, rys. 2.3 i tab. 2.2; wartości układu Fe–Fe₃C.
- [4] English Heritage. History of Iron Bridge. Historia wytopu z użyciem koksu.
- [5] Sheffield Museums. History of the Cutlery Industry. Proces tyglowy Huntsmana.
- [6] Science Museum Group. Henry Bessemer. Data prezentacji procesu: 1856.
- [7] Science Museum Group. Three sets of bars of mild steel tied cold, 1885. Opis procesu Siemensa i zabytku.
- [8] worldstainless. The history of stainless steels. Chronologia początków przemysłu stali nierdzewnych.
- [9] voestalpine. voestalpine celebrates 60 years of the LD process, 27.11.2012. Źródło przedsiębiorstwa o uruchomieniu w 1952 r.
- [10] Outokumpu. How different alloying elements effect properties of stainless steel. Wpływ dodatków; materiał techniczny producenta.
- [11] H. Najafi, J. Rassizadehghani, A. Halvaaee. Mechanical properties of as cast microalloyed steels containing V, Nb and Ti, Materials Science and Technology 23(6), 2007. Zweryfikowano metadane i abstrakt; nie pełny artykuł.
- [12] TWI. Austenite Martensite Bainite Pearlite and Ferrite structures. Opis składników mikrostruktury; nie przyjęto szerokich temperatur jako uniwersalnych.
- [13] World Steel Association. What is steel?. Drogi produkcji i wsad; popularnej definicji nie użyto zamiast definicji EN.
- [14] Midrex. Direct Reduced Iron. Opis technologii przez jej dostawcę.
- [15] ArcelorMittal, SICA Steel Academy. Manufacturing and forming processes. Wytwarzanie, rafinacja i formowanie.
- [16] steeluniversity, steelHub. Process Route Overview — Continuous Casting. Publiczny opis modułu; nie pełny płatny kurs.
- [17] WorldAutoSteel, AHSS Guidelines. Defining Steels. Klasyfikacje stali motoryzacyjnych.
- [18] WorldAutoSteel, AHSS Guidelines. Dual Phase. Struktura DP i rola procesu.
- [19] voestalpine High Performance Metals. High Speed Steels. Stale szybkotnące; pominięto deklaracje reklamowe.
- [20] thyssenkrupp Steel. Electrical steel portfolio: NO & GOES. Rodzaje i zastosowania blach elektrotechnicznych.
- [21] PKN. PN-EN ISO 6892-1:2020-05 — Metale — Próba rozciągania — Część 1. Opis i wydanie; bez pełnej treści procedury.
- [22] TWI. What is a Charpy Impact Test?. Metoda, geometria i ograniczenia interpretacji.
- [23] TWI. When and why are fracture toughness tests necessary?. Rola badań mechaniki pękania.
- [24] TWI. Fatigue testing. Mechanizm, próby i znaczenie spoin.
- [25] TWI. Creep and creep testing. Pełzanie, parametry i czas do zerwania.
- [26] ArcelorMittal, Constructalia. S355 structural steel grades for construction. Tabele właściwości mechanicznych i składów; uwzględniono kierunek T/L.
- [27] Ovako, Steel Navigator. 42CrMo4 — Material data sheet, aktualizacja 3.02.2026. W zestawieniu właściwości wykorzystano wariant 6082, nie wszystkie warianty strony.
- [28] Outokumpu. Core range datasheet — Stainless steels for corrosive environments. Tabela 5, s. 8: własności przy 20°C; s. 10: własności fizyczne. Bez potwierdzonej daty wydania karty.
- [29] TWI. Heat Treatment Services. Opis procesów; ogólnych temperatur nie przeniesiono na dowolny gatunek.
- [30] TWI. What are the main surface engineering processes?. Klasyfikacja technologii powierzchniowych.
- [31] TWI. What is plasma carburising / plasma nitriding?. Mechanizmy nawęglania i azotowania.
- [32] TWI. Weldability of Materials — Carbon Manganese and Low Alloy Steels. SWC i pękanie wodorowe; historycznych wydań norm z artykułu nie uznano za aktualne.
- [33] TWI. Carbon equivalent formulae in relation to hydrogen cracking. Zakresy i różnice równoważników węgla.
- [34] British Stainless Steel Association. When is stainless steel passive or active — formation of the passive layer. Pasywność i warunki jej utrzymania.
- [35] TWI. What is Galvanic Corrosion and How Can it be Prevented?. Ogniwa galwaniczne i ochrona.
- [36] Galvanizers Association. Barrier and sacrificial protection. Mechanizm ochrony cynkiem; bez bezwarunkowych deklaracji trwałości.
- [37] PKN. PN-EN 10027-1:2016-12 — Systemy oznaczania stali — Znaki stali. Opis katalogowy, EN 10027-1:2016.
- [38] PKN. PN-EN 10027-2:2015-07 — Systemy oznaczania stali — System cyfrowy. Opis katalogowy, EN 10027-2:2015.
- [39] PKN. PN-EN 10025-2:2019-11. Opis zakresu i wydania; bez pełnych tabel normy.
- [40] PKN. PN-EN 10088-1:2024-06. Opis katalogowy; wdraża EN 10088-1:2023.
- [41] PKN. PN-EN 10088-2:2025-03 — aktualny wykaz katalogowy. Wdraża EN 10088-2:2024; dostęp do listy, nie pełnej treści.
- [42] PKN. PN-EN 10204:2006 — wykaz wydań. Rodzaje dokumentów kontroli; EN 10204:2004.
- [43] ISO/TC 164/SC 3. Hardness testing — catalogue. Weryfikacja ISO 6507-1:2023 i ISO 6508-1:2023.
- [44] British Stainless Steel Association. Availability of Stainless Steel Grades. Zestawienia oznaczeń; nie dowód pełnej zamienności.
- [45] ASTM International. ASTM F138-19 — Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants (UNS S31673). Publiczny opis i status Active; bez pełnej treści.
- [46] World Steel Association. World Steel in Figures 2026. Tabele produkcji 2025, produkcji według procesu i zużycia jawnego 2021–2025.
- [47] World Steel Association. Sustainability Indicators Report 2025. Dane 2024, tabele GHG i energii; uzupełnienie z lutego 2026.
- [48] International Energy Agency. Iron and Steel Technology Roadmap, 2020. Mechanizmy obiegu materiału i kierunki redukcji emisji; nie bieżąca statystyka.
- [49] International Energy Agency. Breakthrough Agenda Report 2025 — Steel. Stan transformacji i bariery wdrożenia.
- [50] K. E. Daehn, A. Cabrera Serrenho, J. M. Allwood. How Will Copper Contamination Constrain Future Global Steel Recycling?. Environmental Science & Technology, 51; DOI 10.1021/acs.est.7b00997. Wykorzystano metadane i abstrakt.
- [51] European Commission, Joint Research Centre. Analysis of the EU Steel supply chain: Current trends and circularity opportunities, JRC142660, 2025. Jakość złomu i obieg materiałowy.
- [52] Australian Stainless Steel Development Association. FAQ 3: Magnetic Effects of Stainless Steels. Wpływ struktury i zgniotu na magnetyczność.
- [53] SAE International. J403_202402 — Chemical Compositions of SAE Carbon Steels. Publiczny zakres; status Stabilized, 23.02.2024.
- [54] Institute for Standardization of Serbia, ISS. Termini SRPS EN 10020:2003 — steel. Publiczna definicja EN 10020; nie pełna norma.
- [55] British Stainless Steel Association. How many types of stainless steel are there?. Pięć podstawowych rodzin stali nierdzewnych.
- [56] Health and Safety Executive. Corrosion / selection of materials. Zasady doboru i ograniczania korozji; nie źródło bieżących wymagań prawnych.
- [57] AMPP. Corrosion Basics. Podstawy mechanizmów elektrochemicznych.
- [58] H. K. D. H. Bhadeshia. Tempered Martensite. Odpuszczanie i rozwój mikrostruktury.
- [59] P.-J. Cunat; Euro Inox i EDP Sciences. Working with Stainless Steels, wyd. 2, 2008. Obróbka, powierzchnia i objaśnienie oznaczeń; starsze wydanie podręcznika, nie bieżących norm.
- [60] steeluniversity. MAN0103300 — Blast Furnace. Publiczny opis procesu, bez dostępu do pełnego kursu.
- [61] H. K. D. H. Bhadeshia. Schematic time-temperature-transformation diagram for steel. Opis przemian zależnych od czasu.
- [62] Materials Processing Institute, steelHub. Stainless Steel — MAN0103MP. Publiczny opis AOD/VOD i ograniczania strat chromu.
- [63] WorldAutoSteel, AHSS Guidelines. What are 3rd Gen AHSS?. Efekt TRIP i austenit szczątkowy.
- [64] Outokumpu. What makes stainless steel corrosion resistant?. Mechanizmy korozji i stan powierzchni.
- [65] World Steel Association. Glossary. Definicja apparent steel use i identyfikowalności.
- [66] H. K. D. H. Bhadeshia, University of Cambridge. Models for the Elementary Mechanical Properties of Steel Welds, 1997. Publiczna wersja rozdziału; mechanizmy umocnienia i ograniczenia modeli.
- [67] Van Leeuwen. Inspection Documents to EN 10204. Publiczne objaśnienie dokumentów 2.1–3.2 przez dostawcę; nie pełna norma.
- [68] University of Illinois Urbana-Champaign, MTIL. Jominy End-Quench. Opis próby w laboratorium dydaktycznym.
- [69] ISO. ISO 642:2024 — Steel — Hardenability test by end quenching (Jominy test). Wydanie 3, sierpień 2024; publiczny opis, nie pełna procedura.
- [70] ISO. ISO 148-1:2016 — Metallic materials — Charpy pendulum impact test — Part 1. Katalog: opublikowane wydanie 3; potwierdzone w 2023 r. Następca ISO/FDIS 148-1 w przygotowaniu; stan odczytu 1.11.2026.
- [71] TWI. Non-Destructive Testing (NDT) Services. Opis rodzajów badań; pominięto deklaracje reklamowe i uproszczenia niewłaściwe dla wszystkich technik.
- [72] TWI. Non-destructive examination — liquid penetrant and magnetic particle inspection. Zasady i ograniczenia PT oraz MT; bez przenoszenia orientacyjnych parametrów na procedurę.
- [73] TWI. What is Ultrasonic Testing and How Does it Work?. Zasada UT i pomiaru grubości; nie kryteria odbioru.
- [74] British Stainless Steel Association. Calculation of pitting resistance equivalent numbers (PREN). Wzory PREN i wyraźne ograniczenia przydatności wskaźnika.
- [75] Alex Podut, BCcampus. Strength of Materials Supplement for Power Engineering — Beam Deflection, 2018. Otwarty podręcznik, CC BY 4.0; teoria sztywności EI. Przykład belki i wszystkie jego dane opracowano samodzielnie.
- [76] TWI. Welding Procedure. Rola WPS i kwalifikacji. Historycznych dat norm w tekście nie potraktowano jako aktualnych.
- [77] TWI. Residual Stress — Prediction and Measurement. Znaczenie naprężeń własnych dla pękania i zmęczenia.
- [78] Richard Pargeter, TWI. Reliable technical failure investigation (May 2005). Tekst rozdziału z Pressure Systems Casebook, 2004; procedura wnioskowania o uszkodzeniach.
- [79] University of Cambridge, Materials Group. Teach Yourself Phase Diagrams — Eutectoid Microstructure. Mechanizm przemiany eutektoidalnej i perlit jako mieszanina faz; podawane 0,8% C jest zaokrągleniem dydaktycznym.
- [80] ArcelorMittal; SCS Global Services. Environmental Product Declaration — Structural Shapes, SCS-EPD-09966, wersja 27.03.2024. Jednostka deklarowana, dane produkcyjne 2021, granice i porównywalność. Nie wykorzystano jako bieżącego rankingu śladu produktów.
- [81] Allan F. Bower. Applied Mechanics of Solids — Section 9.3: Linear Elastic Fracture Mechanics. Otwarty podręcznik autora; rozwiązanie dla centralnej szczeliny w nieskończonej płycie. Liczby przykładu obliczono samodzielnie.
- [82] TWI. What is KIc?. Definicja i ograniczenia ważności KIC; nie przenoszono historycznych wydań norm.
- [83] TWI. Fatigue Crack Growth Testing. Prawo Parisa, pomiar wzrostu pęknięć i znaczenie warunków badania; bez przyjmowania niezweryfikowanych stałych materiałowych.
- [84] WorldAutoSteel, AHSS Guidelines. Engineering Stress-Strain vs. True Stress-Strain. Definicje miar oraz ograniczenie prostych przeliczeń do jednorodnego odkształcenia. Przykład liczbowy jest własny.
- [85] NIST. Measurement Uncertainty. Definicje i interpretacja niepewności; nie źródło wartości U przyjętej w autorskim przykładzie.
- [86] Steven D. Phillips, Michael Krystek; NIST. Assessment of Conformity, Decision Rules and Risk Analysis, Technisches Messen 81(5), 2014. Zweryfikowano metadane i abstrakt. Ogólna rola reguł decyzyjnych; liczby i reguły A/B opracowano samodzielnie.
- [87] Hitachi High-Tech Analytical Science. LIBS vs XRF vs OES: How to choose the right metal analyzer for your application. Dokumentacja producenta aparatury: możliwości analizy C, przygotowanie i ślad pomiaru. Bez rankingu produktów i deklaracji marketingowych.
- [88] ISO. ISO 12944-1:2017 — Paints and varnishes — Corrosion protection of steel structures by protective paint systems — Part 1. Publiczny opis, wydanie 2 i status: Published; potwierdzona w 2023, do rewizji od 2025. Nie zweryfikowano pełnego tekstu.
- [89] ISO. ISO 1461:2022 — Hot dip galvanized coatings on fabricated iron and steel articles — Specifications and test methods. Publiczny zakres i wyłączenia, wydanie 4 z sierpnia 2022, status Published. Bez pełnych tabel wymagań.
- [90] Teknos. Corrosivity categories and durability ranges. Objaśnienie producenta: korozyjność, trwałość i rozróżnienie gwarancji. Nie wykorzystano jako niezależnego potwierdzenia aktualnych wymagań norm.
- [91] TWI. Fatigue Testing — Part 2. Wpływ detalu spoiny, naprężeń własnych i wytrzymałości materiału na zmęczenie.
- [92] AMPP. Hydrogen Embrittlement. Mechanizm, podatność materiału i naprężenia; bez uniwersalnej recepty zabiegów technologicznych.
- [93] TÜV Rheinland. Materials failure investigation — Two critical techniques for a successful investigation. Badanie przełomów i przekrojów; rozróżnienie mechanizmu uszkodzenia i analizy przyczyny źródłowej.
- [94] Struers. Metallographic grinding and polishing insight. Zasady przygotowania zgładów i artefakty; bez rekomendowania produktów i reprodukcji ilustracji.
- [95] Buehler. Metallographic Preparation of Tool Steels, TECHNotes, Volume 5, Issue 3. Publiczna nota techniczna, 4 strony: zachowanie krawędzi i wpływ cięcia. Nie przyjęto daty publikacji z indeksu wyszukiwarki ani przeliczeń skal twardości.
- [96] H. K. D. H. Bhadeshia, University of Cambridge. Course MP6, Lecture 10: Overall Transformation Kinetics II. Publiczny materiał wykładowy, 6 stron; część o CCT i warunkach początkowych. Nie powielono ilustracji ani danych konkretnego gatunku.
- [97] S. J. Jones, H. K. D. H. Bhadeshia; Materials Algorithms Project. MAP_STEEL_TTT_TO_CCT. Dokumentacja modelu opartego na regule addytywności Scheila. Autorzy nie podają oszacowania dokładności; nie użyto kodu do prognozowania gatunków.
- [98] voestalpine BÖHLER Edelstahl. BÖHLER K110. Publiczna karta produktu: średni skład, oznaczenia i twardość wtórna; dane dla wyrobów długich. Bez transkrypcji wymagań EN ISO 4957 i bez przyjęcia pełnej zamienności.
- [99] ZwickRoell. Reduction of area Z. Publiczne objaśnienie przewężenia i wzór; nie jest źródłem wymagań dla konkretnego gatunku.
- [100] ISO. ISO 18265:2013 — Metallic materials — Conversion of hardness values. Wydanie 2, status Published, potwierdzone w 2024. Dostęp do publicznego opisu i metadanych; bez pełnych tabel.
- [101] TWI. What are TMCP (Thermo-mechanically Controlled Processed) steels?. Kontrolowane odkształcanie, chłodzenie i mikrododatki. Nie uogólniono podanych tam temperatur procesu na wszystkie stale.
- [102] TWI. Welding of HSLA steels. Rola mikrododatków i zmiany struktury w SWC; bez uniwersalnych granic temperatur lub energii spawania.
- [103] TWI. What is the difference between heat input and arc energy?. Definicje energii łuku i energii uwzględniającej sprawność. Wartości przykładu przyjęto samodzielnie.
- [104] TWI. Measurement of Arc Welding Parameters. Rejestracja napięcia i prądu oraz ich przebiegów; wpływ miejsca pomiaru napięcia.
- [105] TWI. What is the relationship between hardness, microstructure and toughness in steel heat affected zones?. Wpływ chłodzenia, geometrii i energii; twardość ani struktura nie stanowią samodzielnego dowodu udarności.
- [106] SSAB. Welding of Strenx — broszura techniczna. Wykorzystano definicję t8/5. Nie przyjęto, że starsza broszura określa aktualne zalecenia dla wszystkich produktów; krzywa w artykule jest własna.
- [107] TWI. Defects — lamellar tearing. Mechanizm, wtrącenia, kierunek odkształcenia i działania ograniczające ryzyko; bez gwarancji wyeliminowania wad.
- [108] Polski Komitet Normalizacyjny. PN-EN 10164:2018-11 — Wyroby stalowe o podwyższonych własnościach plastycznych w kierunku prostopadłym do powierzchni wyrobu. Publiczne metadane i opis katalogowy; EN 10164:2018. Sprawdzono również wykaz norm aktualnych PKN. Nie zweryfikowano pełnych kryteriów klas.
- [109] British Stainless Steel Association. Dual (multiple) certification of stainless steel products. Objaśnienie certyfikacji wielokrotnej i jej zakresu; nie transkrypcja aktualnych norm ani akceptacja dowolnej zamiany.
- [110] ISO. ISO 18203:2026 — Steel — Determination of the thickness of surface-hardened layers. Wydanie 2, styczeń 2026, status Published; zastępuje 2016. Zakres i metadane, bez pełnych definicji kryteriów.
- [111] Struers. Vickers Hardness Testing. Opis pomiaru Vickersa i odczytu profilu twardości. Nie przyjęto podanych na stronie reguł jako zweryfikowanej transkrypcji najnowszej normy. Dane ćwiczenia są własne.
- [112] ISO. ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests. Wydanie 5, listopad 2022; publiczny zakres, ograniczenia interpretacji i status Published. Bez pełnego tekstu.
- [113] ISO. ISO 9227:2022/Amd 1:2024 — Amendment 1: Footnote of Warning. Metadane opublikowanej zmiany z czerwca 2024; nie zweryfikowano jej pełnej treści.
- [114] ISO. ISO/TR 19852:2026 — Neutral salt spray test — Results of an international interlaboratory test and conclusions for practical application. Raport techniczny, wydanie 1, luty 2026. Wykorzystano publiczny opis i wprowadzenie; bez pełnych tabel wyników badań.
- [115] SSAB. Toolox Guarantees — Distribution of inspection documents. Starsza dokumentacja producenta, część o dokumentach kontroli. Opis praktyki i zawartości; nie bieżące warunki każdej dostawy ani pełna norma.
- [116] TWI. Mechanical Testing — Notched Bar or Impact Testing. Opis przejścia ciągliwo-kruchego i kryteriów. Nie reprodukowano ilustracji ani historycznych wymagań norm.
- [117] ISO. ISO 14284:2022 — Steel and iron — Sampling and preparation of samples for the determination of chemical composition. Wydanie 2, październik 2022, status Published; publiczny zakres i metadane. Bez pełnych procedur pobierania próbek.
- [118] ISO. ISO 6892-1:2019 — Metallic materials — Tensile testing — Part 1: Method of test at room temperature. Wydanie 3, listopad 2019; potwierdzone w 2025, pozostaje aktualne. Publiczny opis i status, bez pełnej procedury.
- [119] American Galvanizers Association. Salt Spray Testing of Hot-Dip Galvanized (HDG) Steel. Aktualizacja wrzesień 2025; ograniczenia przenoszenia wyników mgły solnej na środowisko naturalne. Stanowisko organizacji branżowej, nie niezależny ranking powłok.
Opracowanie przygotowane z pomocą ChatGPT. Weryfikacja źródeł: 1 listopada 2026 r.
Jak zacytować
Stal od atomów do infrastruktury. Konstrukcje Stalowe, 1 listopada 2026. https://konstrukcjestalowe.co.pl/kompendium-wiedzy-o-stali/ (dostęp: 1 listopada 2026).