Wybór blachy trudnościeralnej zaczyna się od pytania, dlaczego zużywa się dotychczasowa część. Czy powierzchnię ściera przesuwające się kruszywo, czy odkształcają ją uderzenia dużych brył? Czy element pęka przy spoinie, czy po prostu staje się coraz cieńszy? Hardox 400, 450 i 500 różnią się twardością, ale sama liczba w nazwie nie wystarcza do zaprojektowania trwałej łyżki, zsypu lub skrzyni wywrotki.
Co oznaczają nazwy Hardox 400, 450 i 500
Hardox® jest marką stali trudnościeralnych producenta SSAB. Liczby 400, 450 i 500 odnoszą się do nominalnego poziomu twardości Brinella. Nie oznaczają granicy plastyczności w megapaskalach ani gwarantowanej liczby godzin pracy. Blachy mają zakresy dopuszczalnej twardości, określone w kartach konkretnych produktów. Nazwa handlowa nie jest również europejskim oznaczeniem gatunku takim jak S355J2. [1–3]
HBW to oznaczenie twardości mierzonej metodą Brinella z użyciem kulki z węglika wolframu. Metoda ocenia opór materiału przeciw lokalnemu odkształceniu przez wgłębnik. ISO 6506-1:2014 opisuje metodę badania; w katalogu ISO pozostaje wydaniem opublikowanym, przewidzianym do rewizji. Wyniku HBW nie należy traktować jako wartości wyrażonej w MPa ani dowolnie przeliczać na HRC. [4]
Porównanie twardości przy jednakowej grubości
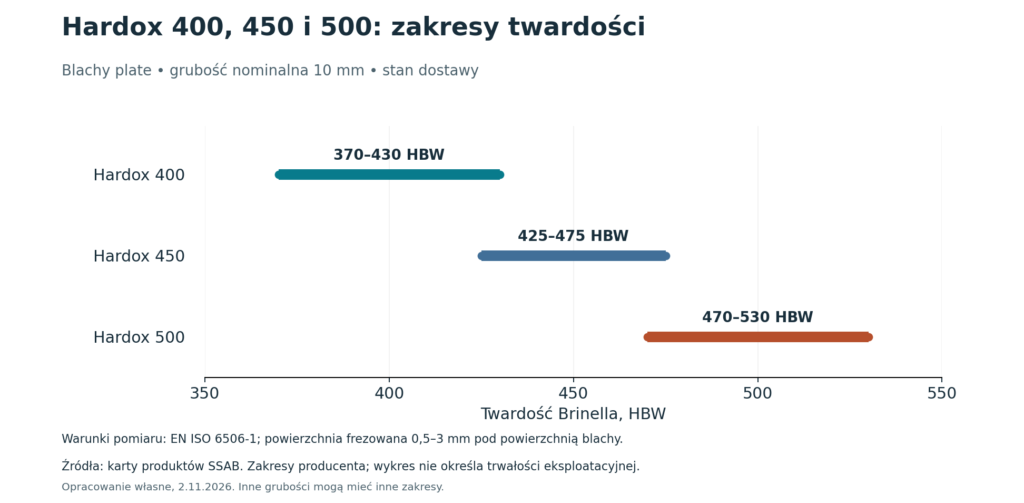
Poniższa tabela porównuje blachy typu plate o nominalnej grubości 10 mm, w stanie dostawy po hartowaniu albo hartowaniu i odpuszczaniu. Wybór jednej grubości eliminuje część nieporozumień wynikających z zestawiania cienkiej blachy z grubą płytą. [1–3]
| Produkt i grubość | Twardość według karty | Znaczenie wyniku |
|---|---|---|
| Hardox 400 plate, 10 mm | 370–430 HBW | Zakres wymagany przez producenta |
| Hardox 450 plate, 10 mm | 425–475 HBW | Zakres wymagany przez producenta |
| Hardox 500 plate, 10 mm | 470–530 HBW | Zakres wymagany przez producenta |
Źródła: karty SSAB [1–3], odczyt 2.11.2026. Dla plate producent wskazuje badanie według EN ISO 6506-1 na powierzchni frezowanej 0,5–3 mm poniżej powierzchni wyrobu. Karty nie podają kompletnego zapisu konfiguracji próby ani jej temperatury. Wyniki dotyczą właściwości w stanie dostawy, a nie w temperaturze pracy urządzenia.
Ważne są wyjątki. Dla Hardox 450 plate o grubości 80,1–103,0 mm karta podaje 410–475 HBW, a dla 103,1–160,0 mm: 390–475 HBW. Dla Hardox 500 plate o grubości 32,1–103,0 mm zakres wynosi 450–540 HBW. Przenoszenie danych z tabeli dla 10 mm na te wyroby byłoby błędem. [2,3]
Osobną sytuacją są bardzo cienkie blachy. Dokument SSAB nr 2067 wyjaśnia, że dla wskazanych w nim cienkich wyrobów twardość jest wartością typową wyznaczaną przez przeliczenie z wytrzymałości na rozciąganie. Nie jest wtedy gwarantowanym wynikiem bezpośredniego pomiaru Brinella. Dotyczy to między innymi Hardox 400 i 500 sheet o grubości 2,0–2,49 mm. Takich danych nie należy mieszać z wynikami pomiarów grubszych blach. [5]
Dlaczego twardsza blacha nie zawsze rozwiązuje problem
Przy ścieraniu ślizgowym ziarna przemieszczają się po powierzchni i mogą ją skrawać albo odkształcać, tworząc bruzdy. Znaczenie ma stosunek twardości stali do twardości minerałów obecnych w transportowanym materiale. Przy zużyciu uderzeniowym dochodzą rozmiar brył, kąt i prędkość kontaktu. Z tego powodu wyniku dla jednego kruszywa nie można automatycznie przenieść na inne. Te zmienne uwzględnia także model producenta WearCalc. [6]
Warto rozróżnić trzy pytania: jak szybko ubywa materiału, czy część zachowuje kształt oraz czy nie inicjuje się pęknięcie. Twardość pomaga opisywać pierwszy problem, lecz nie zastępuje oceny nośności, odporności na pękanie i jakości połączeń. Z kolei praca łamania w próbie Charpy’ego opisuje zachowanie próbki z karbem w określonych warunkach, a nie liczbę uderzeń, które wytrzyma kompletna łyżka.
W kartach tych produktów występują parametry oznaczone jako typowe, w tym granica plastyczności i wybrane wyniki udarności. Wartość typowa nie jest automatycznie gwarantowanym minimum projektowym. Przed wykorzystaniem materiału jako elementu nośnego trzeba ustalić wymagane właściwości, dokumentację odbiorową i podstawę obliczeń. Nie wystarcza odczytać wysoką liczbę z katalogu. [1–3]
Kiedy rozważyć poszczególne odmiany
Poniższe zestawienie jest pomocą w rozpoczęciu doboru. Nie przypisuje jednego gatunku do każdej łyżki lub każdego zsypu. Zalecenia SSAB dla wykładzin wskazują Hardox 450 jako rozwiązanie do wielu zastosowań, a Hardox 500 jako wariant do bardziej wymagającego ścierania, przy odpowiednim przygotowaniu warsztatu. [7]
| Odmiana | Kiedy włączyć do porównania | Co sprawdzić przed wyborem |
|---|---|---|
| Hardox 400 | Gdy ścieranie jest umiarkowane, a wykonanie wymaga istotnego formowania | Rzeczywisty ubytek grubości oraz wymagania gięcia |
| Hardox 450 | Gdy potrzebny jest kompromis między odpornością na ścieranie a wykonaniem części | Warunki uderzeń, geometria i sposób mocowania |
| Hardox 500 | Gdy dominującym problemem jest intensywne ścieranie | Gięcie, otwory, technologia spawania oraz ryzyko pękania |
Synteza edukacyjna na podstawie kart produktów [1–3] i zaleceń doboru wykładzin SSAB [7]. Tabela nie stanowi gwarancji przydatności w konkretnym urządzeniu.
Nie należy mylić Hardox 500 z Hardox 500 Tuf. To odrębne produkty. Karta 500 Tuf zawiera własne zakresy twardości oraz wymagania dotyczące pracy łamania w kierunku poprzecznym, zależne od grubości. Skrócenie nazwy na zamówieniu do „Hardox 500” może więc zmienić przedmiot dostawy. Jeżeli dobór opiera się na danych odmiany Tuf, pełna nazwa musi pozostać w dokumentacji. [8]
Spawanie wymaga kontroli ciepła i wodoru
Spawalność nie oznacza możliwości użycia dowolnych parametrów. W instrukcji SSAB powtarzają się trzy zagadnienia: ograniczenie wodoru, kontrola temperatury i prawidłowa kolejność spawania. Wilgoć oraz zanieczyszczenia w złączu zwiększają ryzyko problemów. Podgrzewanie wstępne, jeśli jest wymagane, dobiera się do gatunku, grubości łączonych części, energii liniowej i warunków połączenia. Nie istnieje jedna temperatura właściwa dla całej rodziny Hardox. [9]
Strefa wpływu ciepła to obszar materiału obok spoiny, którego struktura zmieniła się pod wpływem cyklu cieplnego, choć sam materiał nie został przetopiony. W stali hartowanej nadmierne wprowadzenie ciepła może pogorszyć lokalne właściwości. Równocześnie zbyt szybkie chłodzenie i obecność wodoru mogą sprzyjać pękaniu. Technologia musi godzić te ograniczenia, a dobór spoiwa uwzględniać funkcję złącza. [9]
Praktyczna dokumentacja powinna określać parametry spawania i sposób ich kontroli, a nie jedynie nazwę elektrody. Przy wymianie wykładziny trzeba także ustalić, czy spoina tylko ją mocuje, czy przenosi obciążenia konstrukcyjne. To rozróżnienie warto zapisać na rysunku: serwis nie powinien odgadywać funkcji połączenia na podstawie wyglądu starej części.
Cięcie, gięcie i wykonywanie otworów
SSAB opisuje cięcie tlenowe, plazmowe, laserowe oraz strumieniem wody ze ścierniwem. Metody cieplne zmieniają strukturę w pobliżu krawędzi; dobór procedury zależy również od grubości i wielkości wycinanego detalu. Instrukcja cięcia rozróżnia zalecenia podgrzewania dla różnych technologii. Nie należy przenosić zaleceń dla palnika tlenowego wprost na laser. [10]
Gięcie wymaga ustalenia kierunku walcowania, promienia stempla, rozwarcia matrycy i stanu krawędzi. Zadziory oraz uszkodzenia powierzchni mogą inicjować pęknięcia. Instrukcja producenta odróżnia parametry blach plate i sheet; jej zalecenia bazują na określonych próbach gięcia, między innymi do kąta 90° po odciążeniu. Nie są uniwersalnym potwierdzeniem dowolnej geometrii. Trzeba uwzględnić także sprężynowanie, czyli częściowy powrót materiału po zdjęciu obciążenia. [11]
Otwory można wykonywać obróbką skrawaniem, ale sztywność maszyny i zamocowania jest istotna. SSAB dopuszcza określone zastosowania wierteł ze stali szybkotnącej do gatunków do Hardox 500 włącznie, przy odpowiednich warunkach. Nie zaleca natomiast wiercenia stali hartowanej ręczną wiertarką. W produkcji seryjnej wybór narzędzi, posuwów i chłodzenia powinien wynikać z danych technologicznych oraz prób, a nie z doświadczeń z miękką stalą konstrukcyjną. [12]
Temperatura pracy i samowolna obróbka cieplna
Karty Hardox 400, 450 i 500 podają, że właściwości uzyskanych w stanie dostawy nie można zachować po ekspozycji na temperaturę powyżej 250°C. Producent nie przeznacza tych blach do dalszej obróbki cieplnej. Nie oznacza to, że 250°C jest uniwersalną dopuszczalną temperaturą ciągłej pracy każdego elementu. Znaczenie mają czas nagrzewania, lokalny rozkład temperatur i wymagane właściwości. [1–3]
Pomysł, aby przed wierceniem „zmiękczyć blachę palnikiem”, zmienia materiał w miejscu ingerencji. Podobnie prostowanie płomieniowe lub wygrzewanie całego podzespołu wymaga uzgodnionej technologii. Jeśli urządzenie transportuje gorący materiał, temperaturę należy podać już w zapytaniu ofertowym, a nie dopiero po pojawieniu się szybkiego zużycia.
Jak porównać koszt wykładziny w eksploatacji
Przykład poniżej jest autorskim modelem rachunkowym. Wszystkie kwoty i wielkości przerobu są założeniami edukacyjnymi, a nie cenami rynkowymi ani wynikami badań Hardox. Porównujemy dwie wykładziny o tej samej funkcji; uwzględniamy zakup, wykonanie, wymianę oraz przypisany koszt postoju. Pomijamy podatki, finansowanie i wartość złomu.
Wariant A kosztuje łącznie 6000 zł na cykl i pozwala przerobić 30 000 t materiału. Koszt wynosi 0,20 zł/t. Wariant B kosztuje 7500 zł. Żeby osiągnąć taki sam koszt jednostkowy, musi obsłużyć 37 500 t, czyli o 25% więcej. Jeśli próba eksploatacyjna wykaże 45 000 t, jego koszt spadnie do około 0,167 zł/t. Sam wzrost twardości nie dowodzi, że ten wynik zostanie osiągnięty.
Próbę warto prowadzić przy porównywalnej granulacji, wydajności urządzenia, wilgotności materiału i kryterium wymiany. Zamiast samej daty montażu należy zapisywać ilość przerobionego surowca oraz grubość w stałych punktach. Jeśli zmienia się również konstrukcja mocowania, nie można przypisywać całej poprawy innemu gatunkowi. Modele zużycia pomagają planować próbę, lecz ich wynik pozostaje zależny od danych wejściowych. [6]
Co wpisać do zamówienia i planu odbioru
Użyteczne zapytanie powinno określać pełną nazwę produktu, postać, grubość, wymiary, tolerancje oraz wymagane dokumenty. Warto dopisać, które właściwości mają być potwierdzone dla dostawy, i uzgodnić sposób identyfikacji wyciętych części. Jeżeli później reklamowany będzie tylko niewielki fragment wykładziny, brak powiązania z materiałem wejściowym utrudni ocenę problemu.
Przed zmianą gatunku należy też sprawdzić dostępność odpowiedniej grubości i możliwość wykonania detalu. Tańsza lub szybciej dostępna blacha nie jest zamiennikiem wyłącznie dlatego, że w jej nazwie pojawia się taka sama liczba HBW. Do porównania potrzebne są pełne warunki dostawy oraz wymagania technologiczne.
Najczęstsze pytania
Czy Hardox 500 zawsze wytrzyma dłużej niż 400? Nie można zagwarantować tego na podstawie nazwy. Korzyść zależy od mechanizmu zużycia; awaria przez pęknięcie, odkształcenie lub uszkodzenie mocowania wymaga osobnej analizy. [6,7]
Czy można zmniejszyć grubość po wyborze twardszej blachy? Tylko po sprawdzeniu wszystkich funkcji elementu. Zapas na ścieranie, sztywność, nośność i mocowanie są odrębnymi zagadnieniami. Twardsza powierzchnia nie dowodzi, że cieńsza część zachowa wymagany kształt.
Czy 500 Tuf to inna nazwa Hardox 500? Nie. To osobna pozycja w ofercie SSAB z własną kartą i gwarancjami. [8]
Od czego zacząć modernizację? Od oględzin zużytej części, pomiarów ubytku i opisu obciążenia. Dopiero później warto porównywać gatunki, grubości, technologię wykonania i koszt jednego cyklu pracy.
Źródła
- [1] SSAB. Hardox 400 — karta produktu. Zakresy twardości, warunki pomiaru, stan dostawy i ograniczenia cieplne. Dostęp 2.11.2026.
- [2] SSAB. Hardox 450 — karta produktu. Dane zależne od grubości i postaci wyrobu. Dostęp 2.11.2026.
- [3] SSAB. Hardox 500 — karta produktu. Twardość, parametry typowe i stan dostawy. Dostęp 2.11.2026.
- [4] ISO. ISO 6506-1:2014 — Metallic materials — Brinell hardness test. Wydanie 3. Zweryfikowano publiczny opis i status, nie pełny tekst. Dostęp 2.11.2026.
- [5] SSAB. Hardness conversion of thin Hardox wear sheet — 2067. Dokument z 27.09.2023 o danych dla cienkich blach. Dostęp 2.11.2026.
- [6] SSAB. WearCalc — modele zużycia. Opis założeń modelowania ścierania ślizgowego, uderzeniowego i erozyjnego. Dostęp 2.11.2026.
- [7] SSAB. Material selection — attaching liner plates. Zalecenia producenta dotyczące doboru wykładzin. Dostęp 2.11.2026.
- [8] SSAB. Hardox 500 Tuf — karta produktu. Odrębny produkt i warunki gwarancji udarności. Dostęp 2.11.2026.
- [9] SSAB. Welding of Hardox wear plate. Instrukcja spawania, kontrola wodoru, podgrzewania i energii liniowej. Adres przekierowuje do pliku udostępnianego przez SSAB. Dostęp 2.11.2026.
- [10] SSAB. Cutting Hardox — 106, v1, 2021. Zalecenia dla metod cięcia i ograniczania zmian przy krawędzi. Dostęp 2.11.2026.
- [11] SSAB. Bending Hardox — 105, v3, 2024. Warunki gięcia, przygotowanie krawędzi i dobór narzędzi. Dostęp 2.11.2026.
- [12] SSAB. 20 questions about machining. Wiercenie, narzędzia i sztywność stanowiska. Dostęp 2.11.2026.
Powiązane w serwisie
Pojęcia
Jak zacytować
Hardox 400, 450 i 500 w praktyce. Konstrukcje Stalowe, 28 października 2026. https://konstrukcjestalowe.co.pl/hardox-400-450-500-roznice-zastosowanie/ (dostęp: 3 listopada 2026).