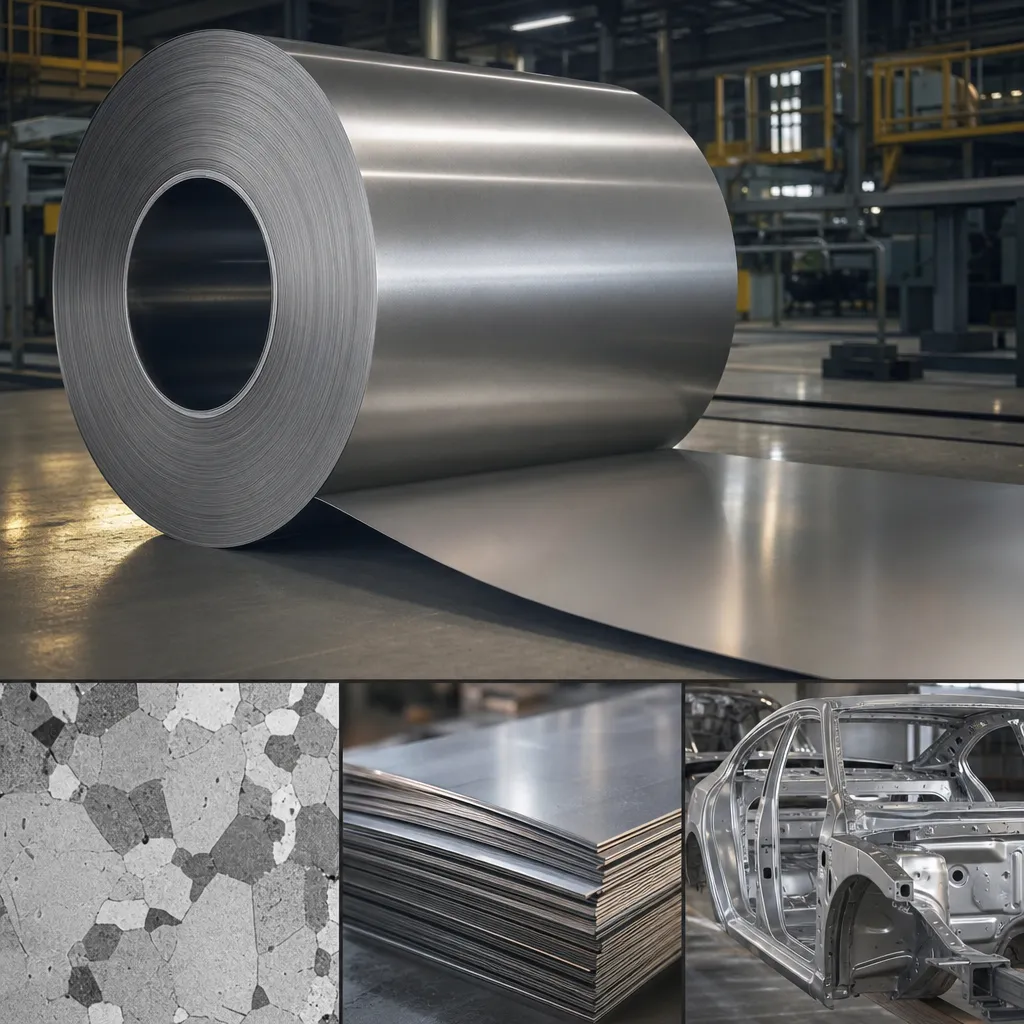
Stal oznaczona symbolem 1.4987 należy do grupy stali nierdzewnych o strukturze **martensytycznej** i jest stosowana tam, gdzie konieczne jest połączenie podwyższonej **twardości** z umiarkowaną **odpornością na korozję**. W artykule omówione zostaną cechy chemiczne i mikrostrukturalne tego stopu, typowe metody produkcji i obróbki, właściwości mechaniczne, możliwości zastosowań, ograniczenia oraz praktyczne wskazówki dotyczące obróbki i kontroli jakości.
Charakterystyka chemiczna i mikrostruktura
Stal 1.4987 jest przedstawicielem stali nierdzewnych, które w stanie roboczym osiągają strukturę **martensytową** dzięki odpowiednim procesom cieplnym. Typowa zawartość pierwiastków stopowych w tego typu gatunkach obejmuje podwyższony udział chromu oraz istotne ilości węgla, co pozwala na uzyskanie twardych wtrąceń w postaci węglików i osiągnięcie wysokiej twardości po zahartowaniu. W praktyce skład może się nieznacznie różnić w zależności od producenta i przeznaczenia, lecz ogólne tendencje są następujące:
- zawartość węgla: typowo środkowa do wysokiej (w przybliżeniu rzędu kilkuset setnych do ok. 1% — zależnie od odmiany), co wpływa na zdolność do hartowania i osiągane twardości,
- chrom: zwykle w granicach kilkunastu procent (np. około 12–14%), zapewniający podstawową odporność na korozję i zdolność do tworzenia warstwy pasywnej,
- inne pierwiastki stopowe: mangan, krzem, możliwe dodatki molibdenu, wanadu czy niklu w śladowych ilościach dla poprawy wytrzymałości, odporności na zużycie i stabilności mikrostruktury.
Mikrostruktura po odpowiednim hartowaniu i odpuszczaniu składa się głównie z **martensytu** z rozproszonymi węglikami. Stop ten pozwala na regulację właściwości poprzez obróbkę cieplną: intensywne hartowanie zwiększa twardość kosztem ciągliwości, natomiast odpuszczanie podwyższa udarność przy częściowym obniżeniu twardości.
Proces wytwarzania i typowe operacje technologiczne
Produkcja stali 1.4987 obejmuje standardowe etapy stosowane przy wytwarzaniu stali nierdzewnych o strukturze martensytycznej. Kluczowe elementy procesu to dobór metali wsadowych, topienie, rafinacja, formowanie i obróbka cieplna końcowa.
- Topienie i rafinacja: Stal może być wytwarzana w piecach elektrycznych (EAF) z późniejszą rafinacją (np. próżniowa VIM/VAR) w celu ograniczenia zanieczyszczeń gazowych i niepożądanych wtrąceń. Rafinacja jest szczególnie ważna, gdy wymagane są wysokie właściwości mechaniczne i powtarzalność.
- Odlewanie i formowanie: Stop przechodzi przez standardowe etapy odlewania ciągłego, hot forging lub walcowanie na gorąco, a następnie wyżarzanie homogenizujące. Dalsze procesy kształtowania obejmują walcowanie na gorąco i z zimna w zależności od wymiarów i wymagań elementu końcowego.
- Obróbka cieplna (hartowanie i odpuszczanie): Najważniejsza faza nadająca końcowe właściwości — obejmuje nagrzewanie do temperatury austenityzacji, gwałtowne chłodzenie (hartowanie) w celu przemiany austenitu w martensyt, a następnie odpuszczanie w celu poprawy udarności i stabilizacji wymiarowej. Poprzez dobór parametrów (temperatura austenityzacji, szybkość chłodzenia, temperatura i czas odpuszczania) inżynierowie dostosowują twardość i odporność na pękanie.
- Obróbki powierzchniowe: Po obróbce cieplnej elementy wykonane z 1.4987 często wymagają wykończenia powierzchni: polerowania, pasywacji, powlekania (PVD, cieplne powłoki ceramiczne) czy cieplnego utwardzania (np. azotowanie) w celu zwiększenia odporności na zużycie i korozję.
Właściwości mechaniczne i odporność na korozję
Stal 1.4987 charakteryzuje się korzystnym stosunkiem wytrzymałości do plastyczności w stanach hartowanych i odpuszczonych. Główne cechy to:
- wysoka maksymalna twardość po właściwym hartowaniu, co przekłada się na dobrą odporność na ścieranie,
- możliwość uzyskania dużej wytrzymałości na rozciąganie przy jednoczesnym zachowaniu akceptowalnej udarności po odpuszczeniu,
- umiarkowana odporność na korozję w warunkach atmosferycznych i w środowiskach o niskiej aktywności korozyjnej; nie jest to poziom porównywalny z odpornością stali austenitycznych (np. gatunki 300), dlatego zastosowania w agresywnych środowiskach wymagają dodatkowej ochrony powierzchniowej lub zastosowania innych stopów.
W praktyce osiągane wartości twardości, wytrzymałości i udarności będą zależeć od konkretnych parametrów obróbki cieplnej i składu chemicznego. Z tego powodu dla krytycznych detali przeprowadza się badania próbnych odlewów/wykrojów i testy zgodności z wymaganiami zastosowania.
Zastosowania i przeznaczenie
Ze względu na zestaw właściwości, stal 1.4987 znajduje zastosowanie tam, gdzie potrzeba elementów o podwyższonej twardości i odporności mechanicznej przy jednoczesnym zachowaniu przyzwoitej odporności na korozję. Typowe obszary zastosowań to:
- przemysł narzędziowy — elementy narzędzi tnących, noże specjalistyczne, ostrza skrawające (po odpowiedniej obróbce cieplnej i polerowaniu),
- branża medyczna — narzędzia chirurgiczne nietrwałego kontaktu z agresywnymi środkami dezynfekcyjnymi (po dopracowanej obróbce powierzchni i pasywacji),
- elementy maszyn i urządzeń — wały, trzpienie, tuleje, prowadnice, części narażone na ścieranie,
- armatura i części hydrauliczne — zasuwy, zawory i komponenty wymagające dobrej twardości i odporności na zużycie przy umiarkowanej odporności na korozję,
- przemysł motoryzacyjny i lotniczy — w wybranych zastosowaniach pomocniczych, gdzie pożądany jest kompromis między twardością a odpornością na korozję (części pomocnicze, przyrządy),
- produkcja form i matryc — przy niskiej lub umiarkowanej agresywności medium formującego, z zastosowaniem powłok zwiększających odporność na zużycie.
Warto podkreślić, że tam, gdzie wymagane jest najwyższe zabezpieczenie przed korozją (np. w środowiskach chlorkowych, morskich, silnie kwasowych), częściej wybierane są stale austenityczne lub duplex. Stal 1.4987 jest natomiast konkurencyjna tam, gdzie liczy się głównie twardość i odporność na zużycie.
Obróbka mechaniczna, spawanie i praktyczne uwagi technologiczne
Obróbka stali 1.4987 wymaga uwzględnienia jej składu w stanie przed i po obróbce cieplnej. Poniżej najważniejsze aspekty praktyczne:
- Obróbka skrawaniem: W stanie zahartowanym twardość może utrudniać toczenie i frezowanie; zaleca się stosowanie płytek z węglików spiekanych lub narzędzi powlekanych, chłodzenia i odpowiednich parametrów skrawania. W stanie ulepszonym plastyczność i skrawalność są lepsze.
- Spawanie: Ze względu na tendencję do kruchości w strefie wpływu ciepła, spawanie wymaga starannego doboru elektrody/filaru, niskiego wkładu cieplnego i często zabiegów przed- i po-spawalniczych (podgrzewanie przed spawaniem, kontrolowane odpuszczanie po spawaniu). W niektórych zastosowaniach preferowane jest łączenie mechaniczne lub klejenie dla elementów w stanie martensytycznym.
- Obróbka cieplna: Dyscyplina parametrów (temperatura austenityzacji, chłodzenie, odpuszczanie) decyduje o końcowych właściwościach. Drobne zmiany temperatury lub czasu wpływają na twardość i udarność.
- Wykończenie powierzchni: Polerowanie i pasywacja poprawiają odporność na korozję. Dodatkowe powłoki (np. DLC, tlenki) zwiększają odporność na zużycie i tarcie.
Kontrola jakości i badania
Aby zapewnić powtarzalność i bezpieczeństwo stosowania stali 1.4987, zakłady produkujące komponenty stosują szczegółowe procedury kontroli jakości:
- analiza chemiczna (spektrometria) w celu potwierdzenia składu,
- badania mikrostrukturalne (mikroskopia świetlna/SEM) w celu oceny rozkładu węglików i struktury martensytu,
- testy twardości (Rockwell, Vickers) na poszczególnych etapach procesu produkcyjnego,
- badania mechaniczne (próbki rozciągania, próby udarności) dla detali krytycznych,
- testy korozyjne (np. solna komora mgłowa, testy punktowe) w celu oceny odporności w docelowych warunkach eksploatacji,
- badania nieniszczące (UT, RT, penetracyjne) w przypadku elementów nośnych i ciśnieniowych.
Porównanie z innymi gatunkami i dobór materiału
Wybierając stal 1.4987, inżynier musi rozważyć alternatywy w zależności od priorytetów projektu. Dla aplikacji wymagających bardzo wysokiej odporności na korozję lepsze będą stale austenityczne (np. gatunki z grupy 300). Gdy zaś kluczowa jest skrajna odporność na ścieranie i twardość, rozważa się stal narzędziową stopową lub stale wysokowęglowe utwardzane powierzchniowo.
Stal 1.4987 jest często rozważana tam, gdzie potrzebny jest kompromis: poprawiona odporność na korozję w porównaniu do zwykłych stali węglowych oraz znacząco lepsza twardość niż większość stali austenitycznych. Przy doborze warto uwzględnić środowisko pracy, wymagania dotyczące spawania i możliwe zabiegi konserwacyjne.
Zrównoważony rozwój, recykling i bezpieczeństwo
Stale nierdzewne, w tym gatunki martensytyczne, są materiałami wysoko recyklingowalnymi. Z punktu widzenia środowiska i gospodarki surowcowej warto podkreślić:
- wysoki udział surowca wtórnego możliwy do odzysku i ponownego wykorzystania,
- możliwość regeneracji elementów przez napawanie i obróbkę cieplną w celu wydłużenia życia komponentów,
- bezpieczeństwo użytkowania — odpowiednio dobrane zabiegi pasywacyjne i powłoki ograniczają ryzyko korozji oraz uwalniania jonów metali do środowiska pracy.
Praktyczne wskazówki dla projektantów i użytkowników
Przy pracy ze stalą 1.4987 warto pamiętać o kilku praktycznych regułach:
- przed obróbką skrawaniem lub spawaniem określić stan materii (zręb, zahartowana, odpuszczona) i dobrać parametry narzędzi oraz procesów,
- dla elementów krytycznych zastosować procedury kontroli jakości obejmujące pomiary twardości i badania nieniszczące,
- jeżeli element będzie eksploatowany w środowisku agresywnym, rozważyć powłoki ochronne lub inny gatunek stali,
- optymalizować cykle obróbki cieplnej z uwzględnieniem wymagań wymiarowych i właściwości mechanicznych — małe różnice parametrów mogą znacząco wpłynąć na końcowy efekt,
- przy spawaniu stosować techniki minimalizujące strefę wpływu ciepła oraz, gdy to możliwe, prowadzić spoiny w stanie przedodpuszczonym i wykonywać kontrolowane odpuszczanie po spawaniu.
Podsumowanie
Stal 1.4987 to gatunek stali nierdzewnej o strukturze martensytycznej, przeznaczony do zastosowań wymagających wysokiej twardości i dobrej odporności mechanicznej przy jednoczesnej, choć umiarkowanej, odporności na korozję. Poprzez odpowiednio dobraną obróbkę cieplną (austenityzacja, hartowanie, odpuszczanie) i wykończenie powierzchni można uzyskać właściwości dostosowane do szerokiego spektrum zastosowań — od ostrzy i narzędzi, przez elementy maszyn, po komponenty armatury. Wybór tego materiału wymaga jednak świadomości ograniczeń związanych ze spawalnością i odpornością korozyjną oraz właściwej procedury kontroli jakości w produkcji.