Liny stalowe to złożone elementy nośne wykonane z wielu drutów stalowych skręconych w splotki i następnie w linę. W praktyce są one jednym z najważniejszych wyrobów stalowych pracujących na rozciąganie, zginanie zmęczeniowe i ścieranie jednocześnie. Stosuje się je w dźwignicach, górnictwie, budownictwie mostowym, transporcie linowym, przemyśle morskim i w konstrukcjach sprężonych. O ich trwałości nie decyduje wyłącznie wytrzymałość stali, ale także budowa liny, jakość drutów, sposób skrętu, rdzeń, zabezpieczenie antykorozyjne oraz warunki eksploatacji.
Czym są liny stalowe i od czego zależą ich właściwości
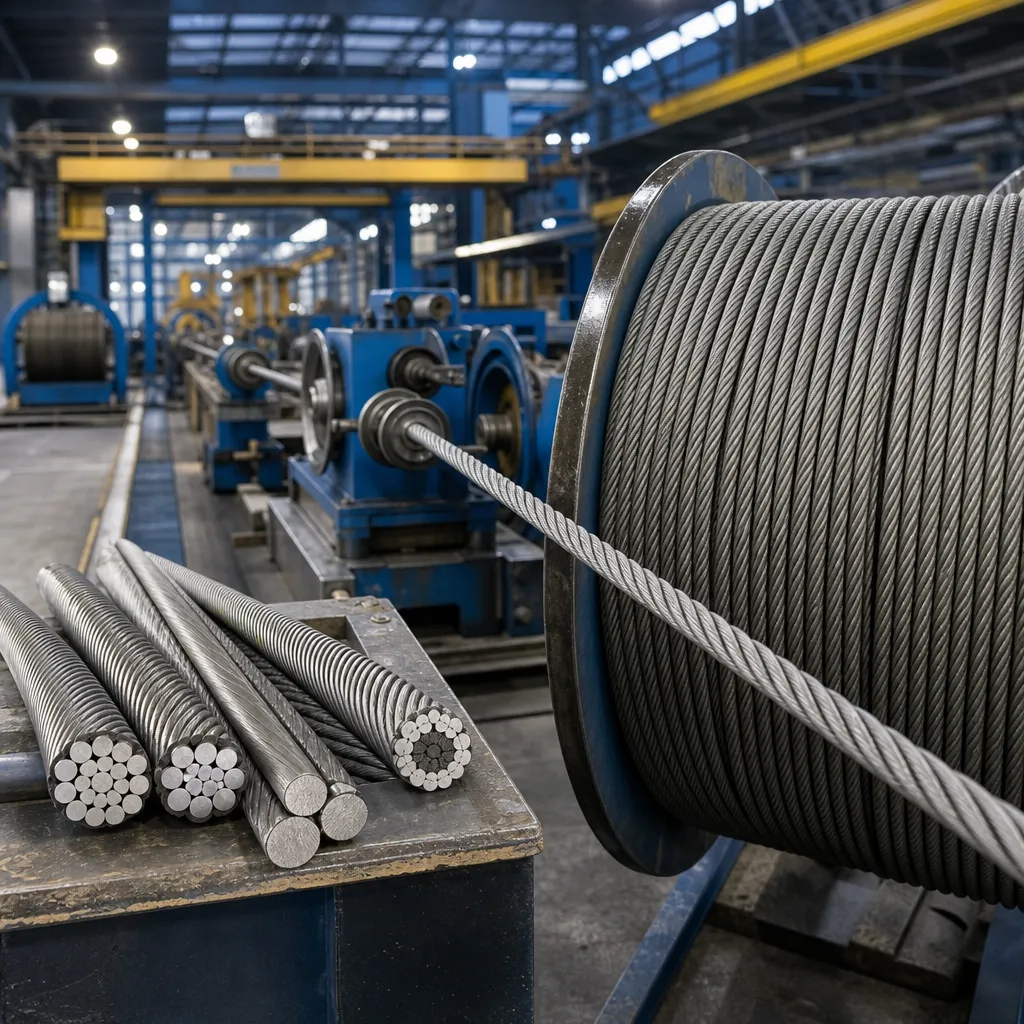
Lina stalowa nie jest jednolitym prętem ani kablem w rozumieniu elektrycznym. To wyrób metalowy o budowie wielodrutowej, zaprojektowany tak, aby łączyć wysoką nośność z elastycznością. Pojedyncze druty są skręcane w splotki, a splotki wokół rdzenia tworzą gotową linę. Dzięki temu element może przenosić duże siły osiowe, a jednocześnie wielokrotnie owijać się na bębnach, przechodzić przez krążki i pracować w warunkach dynamicznych.
Najważniejsze cechy liny stalowej to: siła zrywająca, sprawność metaliczna przekroju, odporność zmęczeniowa przy zginaniu, odporność na ścieranie, podatność na obrót pod obciążeniem, elastyczność oraz odporność na korozję. W zależności od zastosowania wybiera się inne konstrukcje. Lina dźwigowa pracująca na wielokrążkach ma inne wymagania niż lina odciągowa masztu, cięgno mostowe czy lina wyciągu górniczego.
Warto od razu podkreślić technicznie istotną rzecz: lina stalowa nie jest opisywana tylko przez gatunek stali. Jej parametry wynikają z całego układu materiałowo-konstrukcyjnego. Dwie liny wykonane ze stali o zbliżonym składzie chemicznym mogą mieć wyraźnie różną trwałość, jeżeli różnią się średnicą drutów, klasą wytrzymałości drutu, rodzajem rdzenia albo kierunkiem skrętu.
Skład materiału, mikrostruktura i podstawy technologiczne
Druty do lin stalowych produkuje się zwykle ze stali wysokowęglowych, najczęściej niestopowych lub niskostopowych, przeznaczonych do ciągnienia na zimno. Typowa zawartość węgla wynosi około 0,45–0,85%, przy czym dla drutów o bardzo wysokiej wytrzymałości często stosuje się zakres bliższy górnej granicy. Oprócz węgla znaczenie mają także mangan i krzem. Mangan zwykle poprawia wytrzymałość, hartowność i wiąże siarkę, natomiast krzem wzmacnia ferryt i wpływa na własności sprężyste. W zależności od gatunku mogą występować również niewielkie dodatki chromu, niklu, molibdenu lub wanadu, ale w klasycznych linach dźwignicowych nie są one tak dominujące jak w stalach nierdzewnych czy narzędziowych.
W linach przeznaczonych do środowisk korozyjnych spotyka się także druty ze stali nierdzewnych, najczęściej austenitycznych lub duplex. Tu skład chemiczny jest inny: chrom zwykle przekracza 10,5%, często występuje nikiel, czasem molibden i azot. Takie liny mają lepszą odporność na korozję, ale ich dobór musi uwzględniać środowisko pracy, zwłaszcza obecność chlorków. Podobnie brzmiące oznaczenia handlowe lub uproszczone nazwy nie zawsze oznaczają identyczny materiał, dlatego trzeba sprawdzać konkretną normę i certyfikat producenta.
Należy rozróżnić skład chemiczny i mikrostrukturę. Skład chemiczny mówi, jakie pierwiastki zawiera stal i w jakich ilościach. Mikrostruktura opisuje, w jakiej postaci te składniki występują po przeróbce plastycznej i obróbce cieplnej. W drutach linowych kluczowa jest zwykle struktura perlityczna po opatentowaniu i ciągnieniu, często silnie wydłużona w kierunku osi drutu. Perlit to mieszanina ferrytu i cementytu, zapewniająca korzystne połączenie wytrzymałości i ciągliwości. Ferryt jest miększy i bardziej plastyczny, cementyt bardzo twardy i kruchy. W niektórych przypadkach lokalnie mogą występować składniki bainityczne lub martenzytyczne, ale dla klasycznych drutów do lin pożądana jest kontrolowana, drobnoperlityczna struktura o wysokiej jednorodności.
Proces wytwarzania obejmuje walcówkę stalową, opatentowanie, trawienie lub przygotowanie powierzchni, wielostopniowe ciągnienie drutu, ewentualne cynkowanie, smarowanie i skręcanie. Opatentowanie to rodzaj kontrolowanej obróbki cieplnej stosowanej przed ciągnieniem drutów wysokowęglowych, który pozwala uzyskać drobną strukturę perlityczną i dobrą podatność do dalszego umacniania odkształceniowego. Końcowa wytrzymałość drutu wynika więc nie tylko ze składu, ale także z intensywnego umocnienia podczas ciągnienia na zimno.
Budowa liny: druty, splotki i rdzeń
Podstawową jednostką nośną jest drut. Z drutów tworzy się splotki, na przykład 6, 7, 8 lub 19-drutowe, a następnie kilka splotek układa się wokół rdzenia. Powszechne oznaczenia konstrukcji, takie jak 6×19, 6×36 czy 8×19, oznaczają w uproszczeniu liczbę splotek i orientacyjną liczbę drutów w splocie. Nie jest to pełny opis normowy, ale pozwala ocenić charakter liny.
Im więcej cieńszych drutów w tej samej średnicy liny, tym zwykle większa elastyczność i lepsza odporność na zginanie zmęczeniowe. Z kolei mniejsza liczba grubszych drutów daje większą odporność na ścieranie i zgniatanie, ale zwykle mniejszą giętkość. Dlatego lina do windy osobowej, żurawia portowego i odciągu wieży może mieć zupełnie inną konstrukcję mimo podobnej średnicy nominalnej.
Rdzeń może być włóknisty, stalowy niezależny lub utworzony z osobnej liny. Rdzeń włóknisty poprawia elastyczność i zdolność magazynowania smaru, ale ma mniejszą odporność na wysoką temperaturę oraz zgniatanie. Rdzeń stalowy zwiększa stateczność geometryczną i nośność, dlatego jest częsty w ciężkich zastosowaniach przemysłowych.
Wytrzymałość drutów a nośność całej liny
Druty do lin osiągają bardzo wysokie wartości wytrzymałości na rozciąganie, typowo rzędu 1570–2160 MPa, zależnie od klasy wytrzymałości i normy wyrobu. Nie oznacza to jednak, że lina jako całość ma identyczne naprężenia dopuszczalne jak pojedynczy drut. W linie występują bowiem dodatkowe efekty: skręt, nierównomierny rozkład sił, kontakt między drutami, tarcie wewnętrzne oraz naprężenia od zginania na krążkach i bębnach.
Z tego powodu w projektowaniu i doborze eksploatacyjnym stosuje się pojęcie minimalnej siły zrywającej liny oraz odpowiednich współczynników bezpieczeństwa zależnych od zastosowania. W urządzeniach dźwignicowych, wyciągowych i transportowych decydujące są nie tylko parametry materiałowe, ale także wymagania przepisów branżowych, procedury badań i częstotliwość inspekcji.
Nie należy też mylić wytrzymałości z sztywnością. Moduł Younga stali pozostaje rzędu około 200 GPa, ale skuteczna sztywność osiowa liny jest niższa niż pełnego pręta o tym samym polu przekroju metalicznego, ponieważ geometria skręcona wprowadza dodatkowe odkształcenia.
Skręt zwykły, skręt Lang i liny nierotacyjne
W linach stalowych bardzo ważny jest sposób skręcenia drutów i splotek. W skręcie zwykłym kierunek skrętu drutów w splocie jest przeciwny do kierunku skrętu splotek w linie. Taka konstrukcja jest bardziej stateczna, mniej podatna na rozwarstwienie i często wygodniejsza w eksploatacji ogólnej. W skręcie Lang oba kierunki są zgodne, co zwykle poprawia odporność na ścieranie i kontakt powierzchniowy, ale zwiększa skłonność do obracania się i wymaga ostrożniejszego obchodzenia się z liną.
W zastosowaniach dźwigowych istotne są także liny nierotacyjne lub o zredukowanej skłonności do obrotu. Ich budowa obejmuje zwykle wielowarstwowy układ splotek skręconych przeciwnie, dzięki czemu momenty skręcające częściowo się równoważą. Takie liny są niezbędne tam, gdzie obrót ładunku byłby niebezpieczny lub utrudniał pracę.
Korozja, smarowanie i zużycie eksploatacyjne
Liny stalowe ulegają nie tylko prostemu rdzewieniu powierzchniowemu. W praktyce groźna jest także korozja szczelinowa i kontaktowa wewnątrz konstrukcji, gdzie druty stykają się ze sobą i gromadzą wilgoć oraz zanieczyszczenia. W środowisku morskim lub przemysłowym z chlorkami i agresywnymi aerozolami szybkość degradacji może gwałtownie wzrosnąć.
Typowym zabezpieczeniem jest smarowanie, które ogranicza tarcie wewnętrzne, zużycie zmęczeniowe i dostęp wilgoci. W wielu zastosowaniach stosuje się również druty ocynkowane. Cynk działa jako powłoka ochronna i do pewnego stopnia jako ochrona anodowa, ale jego trwałość zależy od grubości powłoki, agresywności środowiska i uszkodzeń mechanicznych. Alternatywą są liny ze stali nierdzewnych, jednak nie wolno zakładać, że będą one całkowicie odporne na korozję. W obecności chlorków, przy złej jakości powierzchni lub w szczelinach może dochodzić do korozji wżerowej lub szczelinowej.
Najczęstsze mechanizmy uszkodzeń lin to: pęknięcia zmęczeniowe drutów, zużycie ścierne, korozja, zgniatanie, utrata smaru, odkształcenia trwałe oraz uszkodzenia wynikające z nieprawidłowego nawijania na bęben.
Proces produkcji i wpływ obróbki na własności końcowe
Własności liny są silnie zależne od technologii. Już na etapie wytopu i metalurgii pozapiecowej kontroluje się czystość stali, zawartość wtrąceń niemetalicznych i jednorodność składu. Nadmierna ilość siarki, fosforu lub niekorzystnych wtrąceń może obniżać odporność zmęczeniową drutów.
Po walcowaniu walcówki kluczowe jest wspomniane opatentowanie, a następnie wieloetapowe ciągnienie. Ciągnienie zwiększa wytrzymałość przez umocnienie odkształceniowe, ale jednocześnie zmniejsza plastyczność. Następnie druty są skręcane, często przy użyciu dokładnie kontrolowanych naprężeń wstępnych. Niektóre liny są preformed, czyli wstępnie formowane tak, aby druty i splotki zachowywały swój kształt po przecięciu. Zmniejsza to tendencję do rozkręcania i poprawia własności użytkowe.
W linach specjalnych mogą być stosowane również tworzywowe wypełnienia, zagęszczanie splotek lub specjalne powłoki. Każda z tych modyfikacji zmienia kompromis między nośnością, giętkością, trwałością i ceną.
Najważniejsze informacje
| Parametr | Typowa wartość lub opis | Znaczenie techniczne | Zastosowanie |
|---|---|---|---|
| Materiał drutów | Stal wysokowęglowa niestopowa lub niskostopowa; w środowiskach korozyjnych także stal nierdzewna | Decyduje o wytrzymałości, odporności zmęczeniowej, podatności na ciągnienie i odporności korozyjnej | Dźwignice, górnictwo, odciągi, liny morskie, architektura cięgnowa |
| Zawartość węgla w drutach | Typowo około 0,45–0,85% C dla stali wysokowytrzymałych do ciągnienia | Wyższa zawartość węgla zwiększa potencjał wytrzymałości i twardości, ale ogranicza plastyczność i spawalność | Druty nośne o dużej sile zrywającej |
| Mikrostruktura drutów | Drobny perlit po opatentowaniu, silnie umocniony po ciągnieniu | Zapewnia wysoką wytrzymałość przy akceptowalnej ciągliwości i trwałości zmęczeniowej | Liny dźwigowe, wyciągowe i technologiczne |
| Klasa wytrzymałości drutów | Typowo 1570–2160 MPa, zależnie od normy i wyrobu | Wpływa na minimalną siłę zrywającą liny, ale nie zastępuje oceny zmęczeniowej i eksploatacyjnej | Podnoszenie ładunków, wyciągi szybowe, cięgna konstrukcyjne |
| Konstrukcja liny | Na przykład 6×19, 6×36, 8×19, liny zamknięte, liny nierotacyjne | Określa kompromis między elastycznością, odpornością na ścieranie, zgniatanie i obrót | Żurawie, windy, mosty wiszące, kolejki linowe |
| Rodzaj rdzenia | Włóknisty, stalowy lub niezależna lina stalowa jako rdzeń | Wpływa na elastyczność, stateczność przekroju, zdolność smarowania i odporność na zgniatanie | Rdzeń włóknisty w lżejszej pracy, stalowy w ciężkich obciążeniach |
| Zabezpieczenie powierzchni | Smarowanie, ocynk, powłoki specjalne, stal nierdzewna | Ogranicza korozję i zużycie kontaktowe; skuteczność zależy od środowiska i utrzymania | Porty, offshore, przemysł chemiczny, budownictwo zewnętrzne |
| Podstawowe zagrożenie eksploatacyjne | Zmęczenie przy zginaniu, korozja wewnętrzna, ścieranie i nieprawidłowe prowadzenie liny | Decyduje o trwałości bardziej niż sama wartość statycznej wytrzymałości | Urządzenia cyklicznie pracujące i systemy bezpieczeństwa krytycznego |
Zastosowania przemysłowe i konstrukcyjne lin stalowych
Liny stalowe pracują wszędzie tam, gdzie potrzebne jest przenoszenie dużych sił przy relatywnie małym przekroju i dobrej podatności na gięcie. W dźwignicach i żurawiach odpowiadają za podnoszenie ładunków, dlatego kluczowe są odporność zmęczeniowa, stabilność skrętu i regularna kontrola. W windach i dźwigach osobowych ważna jest jednocześnie trwałość, cicha praca i zachowanie przy wielokrotnym przechodzeniu przez koła cierne.
W górnictwie liny szybowe i wyciągowe są elementami bezpieczeństwa krytycznego. Muszą spełniać rygorystyczne wymagania dotyczące nośności, zmęczenia, smarowania i inspekcji. W kolejkach linowych stosuje się zarówno liny nośne, jak i napędowe oraz nośno-napędowe, przy czym projektowanie takich układów wymaga analizy zmęczenia, drgań, zużycia i warunków klimatycznych.
W budownictwie liny stalowe występują jako cięgna dachów stadionów, elementy mostów wiszących, odciągi masztów, bariery ochronne i detale architektoniczne. W takich zastosowaniach oprócz nośności liczy się odporność na korozję, estetyka powierzchni oraz wydłużenia pod obciążeniem. Dla cięgien konstrukcyjnych stosuje się często wyroby specjalne, na przykład liny zamknięte lub systemy z prętów i splotów o kontrolowanych parametrach sprężenia.
W środowiskach morskich, petrochemicznych i spożywczych coraz częściej wybiera się liny ze stali nierdzewnych, ale dobór musi uwzględniać klasę środowiska. Stal austenityczna często dobrze sprawdza się w architekturze i przemyśle spożywczym, natomiast przy obecności chlorków niekiedy konieczne są gatunki z dodatkiem molibdenu lub stale duplex. Nie istnieje jedna „nierdzewna” lina dobra do każdego medium.
Porównanie z podobnymi materiałami i technologiami
Lina stalowa z drutów wysokowęglowych a łańcuch ze stali stopowej: lina jest lżejsza i bardziej elastyczna przy tej samej funkcji prowadzenia przez krążki, ale jest wrażliwsza na zmęczenie zginające i trudniejsza do oceny bez właściwej inspekcji. Łańcuch lepiej znosi lokalne uszkodzenia ogniw i pracę przy małych promieniach bez bębna, ale gorzej nadaje się do długich przebiegów i szybkich układów wielokrążkowych.
Lina stalowa ocynkowana a lina ze stali nierdzewnej: ocynkowana jest zwykle tańsza i często wystarczająca w atmosferze umiarkowanej. Nierdzewna zapewnia wyższą odporność korozyjną i lepszy wygląd powierzchni, jednak w środowiskach chlorkowych wymaga świadomego doboru gatunku. Uproszczone porównanie „ocynkowana gorsza, nierdzewna lepsza” jest technicznie błędne bez wskazania warunków pracy.
Lina stalowa a pręt lub cięgno pełne: pręt ma większą sztywność osiową i prostsze zachowanie obliczeniowe, ale nie może pracować na bębnach i krążkach. Lina nadaje się do układów ruchomych i długich przęseł, lecz wymaga uwzględnienia zjawisk skrętnych, wydłużeń konstrukcyjnych oraz starannej eksploatacji.
Lina stalowa a lina z włókien syntetycznych: liny syntetyczne mogą mieć małą masę i dobrą odporność na niektóre media, ale zwykle mają niższy moduł sprężystości, inne zachowanie pełzaniowe i ograniczenia temperaturowe. W zastosowaniach odpowiedzialnych konstrukcyjnie stal nadal pozostaje podstawowym materiałem tam, gdzie liczą się przewidywalność, sztywność i odporność na temperaturę.
Najczęstsze błędy i nieporozumienia
- „Każda lina stalowa o tej samej średnicy jest taka sama” – nieprawda. O jej zachowaniu decydują konstrukcja, klasa wytrzymałości drutów, rdzeń, skręt i zabezpieczenie.
- „Większa wytrzymałość drutu zawsze oznacza lepszą linę” – nie zawsze. Trzeba uwzględnić zmęczenie, giętkość, średnice krążków, koszt i warunki serwisowe.
- „Stal nierdzewna nie koroduje” – to uproszczenie. Odporność zależy od składu, obecności chlorków, jakości powierzchni, temperatury i geometrii szczelin.
- „Pęknięcie kilku drutów nie ma znaczenia” – ma znaczenie i jest jednym z podstawowych kryteriów oceny stanu liny. W zastosowaniach dźwignicowych obowiązują procedury kontroli i wycofania z eksploatacji.
- „Smar jest tylko dodatkiem konserwacyjnym” – nie. Smarowanie jest częścią pracy liny i wpływa na tarcie wewnętrzne, zużycie i ochronę przed korozją.
- „Liny można dowolnie zastępować podobnymi wyrobami” – nie wolno tego robić bez sprawdzenia dokumentacji, norm i wymagań urządzenia.
Ciekawostki techniczne
- Druty w nowoczesnych linach osiągają wytrzymałości znacznie wyższe niż typowe stale konstrukcyjne S235, S275 czy S355 używane w belkach i słupach.
- Wysoka wytrzymałość drutów wynika głównie z połączenia odpowiedniego składu i bardzo silnego umocnienia podczas ciągnienia na zimno.
- Lina o większej liczbie cienkich drutów bywa trwalsza na krążkach niż lina z mniejszej liczby drutów grubych, mimo że ta druga może lepiej znosić ścieranie.
- Efektywna sztywność osiowa liny zależy od geometrii skrętu, dlatego jest niższa niż dla zwartego pręta o takim samym polu przekroju metalicznego.
- Liny nierotacyjne mają warstwy o przeciwnych kierunkach skrętu, co ogranicza obracanie się haka i ładunku.
- Korozja wewnętrzna bywa groźniejsza niż powierzchniowa, ponieważ długo pozostaje niewidoczna podczas pobieżnej kontroli.
- W mostach i dachach podwieszonych stosuje się także liny zamknięte, których gładka powierzchnia poprawia odporność aerodynamiczną i korozyjną.
- Ocynk zwiększa odporność korozyjną, ale nie zastępuje prawidłowego smarowania i właściwego prowadzenia liny w układzie.
- Podobnie brzmiące oznaczenia handlowe lin od różnych producentów nie zawsze oznaczają identyczną konstrukcję, nawet przy tej samej średnicy nominalnej.
FAQ
Czy liny stalowe wykonuje się ze zwykłej stali konstrukcyjnej, na przykład S355?
Zwykle nie. Typowe liny stalowe wykonuje się z drutów ze stali wysokowęglowych przeznaczonych do ciągnienia, o dużo wyższej wytrzymałości niż stale konstrukcyjne stosowane w profilach i blachach. S355 to stal konstrukcyjna do elementów nośnych, a nie standardowy materiał na druty linowe.
Dlaczego lina stalowa pęka mimo dużej siły zrywającej?
Bo w eksploatacji działa nie tylko rozciąganie statyczne. O uszkodzeniu często decyduje zmęczenie przy wielokrotnym zginaniu, ścieranie na krążkach, korozja wewnętrzna, niewłaściwy promień gięcia albo złe smarowanie. Minimalna siła zrywająca nie opisuje całej trwałości użytkowej.
Jakie pierwiastki stopowe są najważniejsze w stalach na druty linowe?
Najważniejszy jest węgiel, bo silnie wpływa na poziom wytrzymałości możliwy do uzyskania po obróbce. Istotne są też mangan i krzem. W stalach specjalnych znaczenie mogą mieć chrom, nikiel, molibden czy wanad, ale ich rola zależy od konkretnego gatunku i środowiska pracy. Niob, tytan i bor mają duże znaczenie w wielu innych stalach, lecz w klasycznych drutach linowych nie są zwykle podstawowymi dodatkami decydującymi o użytkowej jakości wyrobu.
Czy liny ze stali nierdzewnej są zawsze lepsze od ocynkowanych?
Nie. Są zwykle droższe i nie zawsze potrzebne. W umiarkowanym środowisku przemysłowym lub atmosferycznym dobrze dobrana lina ocynkowana może być rozwiązaniem racjonalnym ekonomicznie. W środowiskach z chlorkami, dużą wilgotnością lub wysokimi wymaganiami estetycznymi stal nierdzewna może być korzystniejsza, ale wymaga właściwego doboru gatunku.
Co jest ważniejsze: średnica liny czy jej konstrukcja?
Oba czynniki są ważne. Średnica wpływa na nośność i współpracę z rowkami krążków, ale konstrukcja decyduje o elastyczności, odporności na obrót, ścieranie i zmęczenie. Dwie liny o tej samej średnicy mogą zachowywać się bardzo różnie.
Czy linę stalową można spawać lub naprawiać przez dospawanie końca?
Co do zasady nie traktuje się tego jako dopuszczalnej naprawy elementu nośnego. Druty są wysoko umocnione, cienkie i wrażliwe na przegrzanie. Końcówki lin wykonuje się przez odpowiednie zakończenia mechaniczne, zaprasowywane, zalewane lub połączenia zaprojektowane przez producenta systemu. W elementach bezpieczeństwa krytycznego obowiązują procedury branżowe i kontrola jakości.
Jak ocenia się stan liny stalowej w eksploatacji?
Sprawdza się liczbę pękniętych drutów, zużycie średnicy, korozję, deformacje, stan smaru, uszkodzenia miejscowe i sposób układania na bębnie. W wielu zastosowaniach stosuje się też badania specjalistyczne, na przykład magnetoindukcyjne. Kryteria wycofania zależą od norm, rodzaju urządzenia i klasy odpowiedzialności.
Czy można dobrać linę wyłącznie na podstawie podobnej nośności katalogowej?
Nie powinno się tego robić. Trzeba uwzględnić średnicę krążków i bębnów, sposób mocowania końców, liczbę cykli, warunki korozyjne, temperaturę, wymagania prawne i zalecenia producenta urządzenia. W zastosowaniach dźwignicowych i konstrukcyjnych taki dobór nie zastępuje projektu ani oceny technicznej.